Distribusi Probabilitas Dalam Perhitungan Ketidakpastian Pengukuran

Distribusi Probabilitas Dalam Perhitungan Ketidakpastian Pengukuran

Normal, Rectangular, Triangular… Apa lagi ini… Mungkin itu pengalaman sebagian besar dari kita ketika menghitung ketidakpastian pengukuran.

Ketika pertama kali belajar mengenai measurement uncertainty atau ketidakpastian pengukuran, kita biasanya berhadapan dengan banyak istilah sekaligus: Type A, Type B, standard uncertainty, probability distribution, standard deviation, coverage factor, expanded uncertainty, dan uncertainty budget.

Semuanya terlihat seperti bagian-bagian yang terpisah, Padahal sebenarnya ada hubungan yang cukup sederhana:

Setiap sumber ketidakpastian mempunyai informasi tertentu mengenai kemungkinan nilai yang dapat terjadi. Informasi tersebut dapat dimodelkan menggunakan distribusi probabilitas, kemudian diubah menjadi standard uncertainty sehingga berbagai sumber ketidakpastian dapat digabungkan secara konsisten.

Di sinilah distribusi probabilitas menjadi penting.

Misalnya kita mempunyai sebuah timbangan dengan resolusi 0,01 g. Angka yang ditampilkan adalah:

100,00 g

Apakah benda tersebut sebenarnya tepat 100,00 g?

Belum tentu.

Nilai sebenarnya bisa saja sedikit lebih besar atau sedikit lebih kecil. Jika timbangan membulatkan hasil ke resolusi 0,01 g, kita mempunyai keterbatasan pengetahuan mengenai nilai sebenarnya.

Pertanyaannya kemudian:

Bagaimana kita menggambarkan ketidaktahuan tersebut secara matematis?

Salah satu caranya adalah menggunakan probability distribution atau distribusi probabilitas.

Nah di artikel ini kita akan belajar bareng..

1. Apa Itu Distribusi Probabilitas?

Secara sederhana, distribusi probabilitas adalah cara untuk menggambarkan:

Seberapa besar kemungkinan suatu nilai terjadi dibandingkan dengan nilai lainnya.

Sebagai contoh, kita kembali ke pelajaran SMA, bayangkan kita melempar sebuah dadu.

Untuk dadu yang normal, kemungkinan muncul angka 1, 2, 3, 4, 5, atau 6 adalah sama.

Nilai Probabilitas
1 1/6
2 1/6
3 1/6
4 1/6
5 1/6
6 1/6

Tidak ada angka yang lebih mungkin muncul dibandingkan angka lainnya.

Dalam konteks pengukuran, kondisinya bisa berbeda.

Misalnya kita mengetahui bahwa kesalahan suatu sumber ketidakpastian berada antara:

−1 sampai +1

tetapi kita tidak mempunyai alasan untuk mengatakan bahwa nilai tertentu lebih mungkin daripada nilai lainnya.

Dalam kondisi seperti ini, kita dapat menggunakan rectangular distribution.

Sebaliknya, jika kita mempunyai alasan bahwa nilai yang mendekati tengah lebih mungkin terjadi daripada nilai yang mendekati batas, kita dapat menggunakan triangular distribution.

Jadi, distribusi probabilitas sebenarnya merupakan cara untuk menerjemahkan:

“Apa yang kita ketahui mengenai kemungkinan nilai sebenarnya?”

ke dalam bentuk matematis.


2. Mengapa Distribusi Probabilitas Penting dalam Ketidakpastian?

Ini merupakan pertanyaan yang sangat penting.

Mengapa setiap sumber ketidakpastian perlu dikaitkan dengan distribusi probabilitas?

Karena dalam uncertainty budget, kita tidak cukup hanya menuliskan:

  • resolusi = 0,01 g
  • repeatability = 0,02 g
  • sertifikat = 0,10 g
  • temperatur = ±1 °C

Semua angka tersebut mempunyai karakteristik yang berbeda.

Misalnya:

Repeatability = 0,02 g

Angka tersebut berasal dari sekumpulan hasil pengukuran. Kita dapat menghitung standard deviation.

Sedangkan:

Resolusi timbangan = 0,01 g

bukan hasil dari sekumpulan pengukuran. Nilai tersebut merupakan informasi mengenai kemampuan display instrumen.

Kemudian:

Sertifikat kalibrasi U = 0,10 g, k = 2

memberikan informasi yang berbeda lagi. Nilai 0,10 g merupakan expanded uncertainty dan harus dikonversi menggunakan coverage factor untuk mendapatkan standard uncertainty.

Sementara itu:

Temperatur = ±1 °C

mungkin berasal dari spesifikasi atau pengetahuan mengenai kondisi lingkungan. Kita mungkin tidak mempunyai data statistik yang cukup.

Karena karakteristiknya berbeda, cara mengubahnya menjadi standard uncertainty juga dapat berbeda.


3. Tujuan Akhirnya Adalah Standard Uncertainty

Dalam uncertainty budget, berbagai sumber ketidakpastian akhirnya perlu dinyatakan dalam bentuk yang dapat dibandingkan dan dikombinasikan.

Bentuk tersebut adalah:

standard uncertainty, u

Secara sederhana:

Standard uncertainty adalah cara menyatakan ketidakpastian dalam satu bentuk standar yang memungkinkan berbagai sumber ketidakpastian digabungkan.

Misalnya kita mempunyai:

Sumber Standard uncertainty
Repeatability 0,020 g
Resolusi 0,003 g
Kalibrasi 0,050 g
Temperatur 0,010 g

Setelah semuanya menjadi standard uncertainty, kita dapat menggabungkannya menggunakan root sum of squares (RSS), jika kondisi dan asumsi korelasi yang digunakan memang memungkinkan:

u_c = √(u₁² + u₂² + u₃² + …)

Inilah salah satu alasan mengapa pemilihan distribusi probabilitas tidak boleh dilakukan sembarangan.


4. Distribusi Probabilitas yang Sering Digunakan

Dalam praktik evaluasi ketidakpastian, kita akan sering bertemu dengan beberapa distribusi berikut:

  1. Normal / Gaussian Distribution
  2. Rectangular / Uniform Distribution
  3. Triangular Distribution
  4. U-Shaped Distribution
  5. Log-Normal Distribution
  6. Rayleigh Distribution

Masing-masing mempunyai karakteristik yang berbeda.

Namun jangan berpikir bahwa setiap sumber ketidakpastian otomatis mempunyai satu distribusi tertentu.

Yang benar adalah:

Distribusi dipilih berdasarkan informasi atau model yang kita miliki mengenai sumber ketidakpastian tersebut.

Jadi, bukan:

“Ini resolusi, berarti pasti rectangular.”

Tetapi:

“Informasi yang kita miliki mengenai kesalahan akibat resolusi adalah seperti ini. Model probabilitas apa yang paling sesuai?”

Ini adalah cara berpikir yang lebih tepat.


A. Normal Distribution

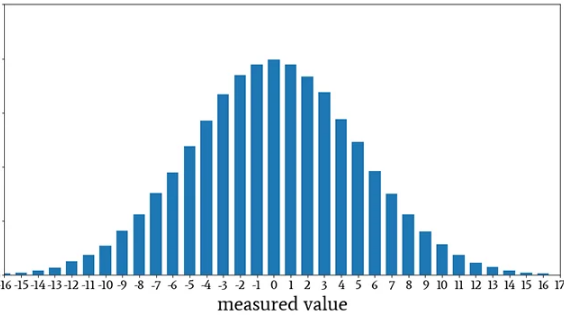
Distribusi normal merupakan salah satu distribusi yang paling dikenal dalam statistik.

Bentuknya menyerupai lonceng:
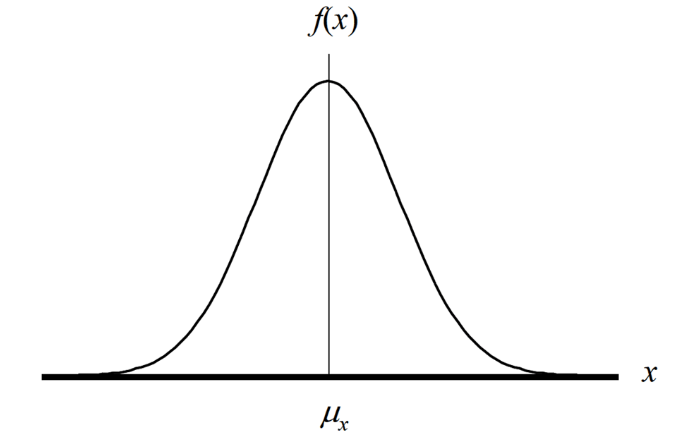
Distribusi normal

Nilai yang berada di sekitar mean mempunyai kemungkinan lebih besar dibandingkan nilai yang jauh dari mean.

Distribusi ini bersifat simetris.

Contohnya adalah hasil pengukuran berulang.

Misalnya sebuah benda ditimbang sebanyak 20 kali:

100,01
100,00
100,02
99,99
100,01
100,00
…

Jika proses pengukuran relatif stabil, hasil pengukuran biasanya berkumpul di sekitar nilai rata-rata.

Kita dapat menghitung:

  • mean
  • standard deviation

Standard deviation tersebut dapat digunakan sebagai standard uncertainty untuk komponen Type A tertentu, misalnya repeatability.

A.1. Mengapa Repeatability Sering Menggunakan Distribusi Normal?

Misalnya kita melakukan pengukuran sebanyak 20 kali dan mendapatkan standard deviation:

s = 0,01 g

Jika yang kita evaluasi adalah ketidakpastian dari hasil pengukuran tunggal, standard deviation tersebut dapat menjadi standard uncertainty:

u = s = 0,01 g

Tidak perlu membagi lagi dengan √3 atau √6 karena nilai tersebut sudah merupakan standard deviation.

Ini penting.

Pembagian dengan √3 atau √6 bukan aturan umum untuk semua ketidakpastian.

Pembagian tersebut digunakan ketika kita memulai dari informasi tertentu yang belum berbentuk standard deviation dan kemudian menggunakan model distribusi tertentu.

A.2. Expanded Uncertainty dan Coverage Factor

Misalnya sertifikat kalibrasi menyatakan:

U = 1 mg, k = 2

Artinya expanded uncertainty adalah 1 mg dengan coverage factor 2.

Untuk mendapatkan standard uncertainty:

u = U / k

sehingga:

u = 1 / 2 = 0,5 mg

Jadi:

Expanded uncertainty = 1 mg

sedangkan:

Standard uncertainty = 0,5 mg

Ini merupakan contoh yang sangat berbeda dari distribusi rectangular.

Jangan mencampur kedua konsep tersebut.


B. Rectangular Distribution

Rectangular distribution atau uniform distribution digunakan ketika semua nilai dalam suatu interval dianggap mempunyai kemungkinan yang sama.

Bentuk sederhananya:
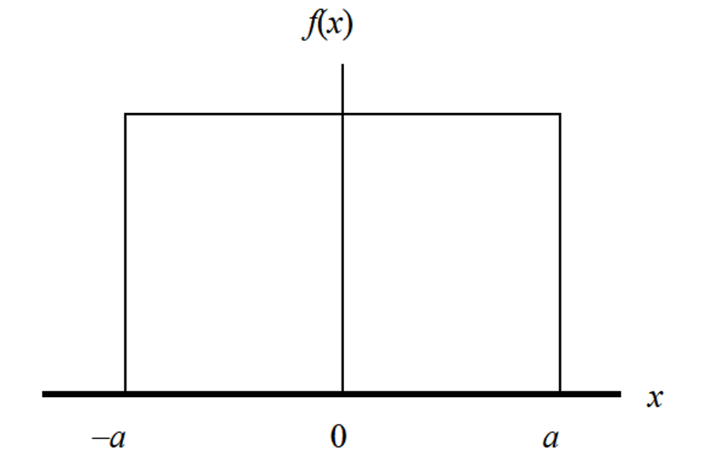
uniform distribution

Misalnya kita mengetahui bahwa kesalahan berada antara:

−a sampai +a

dan tidak mempunyai alasan untuk mengatakan bahwa nilai tertentu lebih mungkin daripada nilai lainnya.

Maka rectangular distribution dapat digunakan.

Standard uncertainty-nya:

u = a / √3

B.1. Mengapa Ada √3?

Ini sering menjadi pertanyaan.

Jika distribusi uniform berada pada interval:

−a sampai +a

standard deviation dari distribusi tersebut adalah:

σ = a / √3

Karena standard uncertainty pada model tersebut adalah standard deviation-nya, maka:

u = a / √3

Jadi √3 bukan angka yang dipilih secara sembarangan.

Angka tersebut berasal dari karakteristik matematis distribusi uniform.

B. 2. Hal Penting: Half-Width dan Full Width

Ini adalah salah satu sumber kesalahan yang sangat umum.

Misalnya intervalnya:

−1 sampai +1

Lebar totalnya adalah:

2

Tetapi jarak dari tengah ke batas adalah:

1

Nilai 1 disebut half-width.

Jika informasi yang diberikan adalah:

±1

maka:

a = 1

dan:

u = 1 / √3

Namun jika seseorang memberikan angka:

full width = 2

maka:

u = 2 / √12

Hasilnya sama.

Karena:

2 / √12 = 1 / √3

Jadi yang harus diperhatikan bukan sekadar angka yang diberikan, tetapi:

Angka tersebut menunjukkan half-width atau full width?

B.3. Studi Kasus: Resolusi Digital Multimeter

Misalnya sebuah digital multimeter mempunyai resolusi:

1 mV

Display dapat menunjukkan:

1.000 V
1.001 V
1.002 V
dan seterusnya.

Jika nilai sebenarnya berada di antara dua titik display, pembulatan dapat menghasilkan kesalahan sampai sekitar:

±0,5 mV

Jika kita menggunakan rectangular distribution, maka:

u = 0,5 / √3

atau:

u = 1 / √12

sehingga:

u ≈ 0,289 mV

Inilah alasan penting untuk memahami apa yang dimaksud dengan “resolusi”.

Kita tidak boleh langsung mengambil:

1 / √3

hanya karena resolusinya 1 mV.

Jika 1 mV merupakan step size penuh, maka ketidakpastian akibat pembulatan adalah ±0,5 mV.


C. Triangular Distribution

Triangular distribution mempunyai bentuk segitiga:
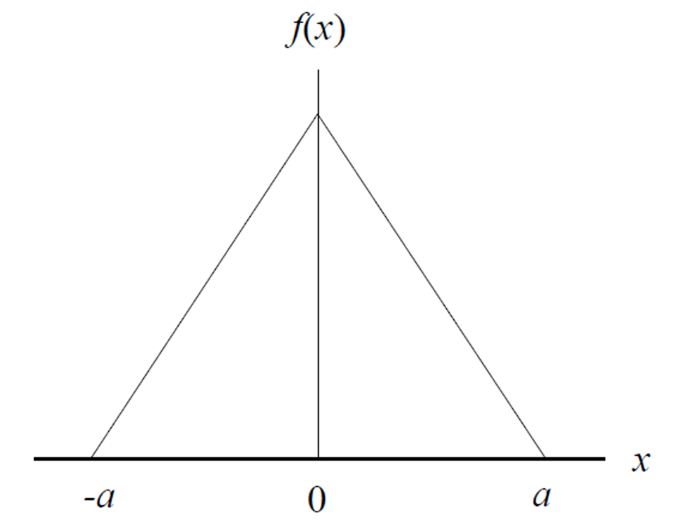
Triangular distribution

Berbeda dengan rectangular distribution.

Pada rectangular:

semua nilai dianggap sama mungkin.

Pada triangular:

nilai di sekitar titik tengah dianggap lebih mungkin dibandingkan nilai yang mendekati batas.

Untuk distribusi triangular simetris dengan batas:

−a sampai +a

dan puncak di tengah:

u = a / √6

C.1. Mengapa Memilih Triangular?

Pertanyaannya:

Kalau tidak mempunyai data, bagaimana kita tahu bahwa nilai tengah lebih mungkin?

Jawabannya:

Kita tidak “tahu” secara statistik.

Kita membuat model berdasarkan pengetahuan yang tersedia.

Misalnya berdasarkan:

  • pengalaman proses,
  • karakteristik alat,
  • informasi teknis,
  • spesifikasi,
  • kondisi operasi,
  • pengalaman operator,
  • pengetahuan fisik terhadap proses.

Jadi triangular distribution merupakan sebuah assumption/model, bukan hasil pengukuran otomatis.

Asumsi tersebut harus masuk akal dan dapat dipertanggungjawabkan.

C.2. Studi Kasus: Dimensi Komponen

Misalnya sebuah komponen diproduksi dengan target:

10,00 mm

Berdasarkan pengalaman proses, operator mengetahui bahwa hasil biasanya berada dekat 10,00 mm.

Nilai yang sangat dekat dengan batas toleransi jarang terjadi.

Jika informasi tersebut memang dapat dipertanggungjawabkan, triangular distribution dapat menjadi salah satu model yang dipertimbangkan.

Misalnya batas:

9,99 mm sampai 10,01 mm

Maka half-width:

a = 0,01 mm

Jika menggunakan triangular distribution:

u = 0,01 / √6

sehingga:

u ≈ 0,00408 mm

Namun perlu ditekankan:

Tidak berarti setiap toleransi ±0,01 mm otomatis harus menggunakan triangular distribution.

Distribusi harus didukung oleh informasi yang kita miliki.


C.3. MPE Bukan Otomatis Uncertainty

Ini juga sangat penting dalam kalibrasi.

Misalnya spesifikasi alat menyatakan:

MPE = ±1 mg

MPE atau Maximum Permissible Error adalah batas kesalahan yang diizinkan berdasarkan suatu spesifikasi atau regulasi.

MPE bukan otomatis berarti:

U = 1 mg

dan bukan otomatis berarti standard uncertainty = 1 mg.

Jika kita ingin menggunakan ±1 mg sebagai batas distribusi, kita perlu menentukan model probabilitas yang sesuai.

Misalnya jika kita mempunyai alasan menggunakan rectangular:

u = 1 / √3 = 0,577 mg

Jika triangular:

u = 1 / √6 = 0,408 mg

Hasilnya berbeda.

Karena itu:

Pemilihan distribusi mempunyai pengaruh langsung terhadap uncertainty budget.

D. U-Shaped Distribution

U-shaped distribution mempunyai karakteristik yang berlawanan dengan triangular.

Pada triangular:

tengah paling mungkin.

Pada U-shaped:

bagian ekstrem lebih mungkin.

Gambaran sederhananya:
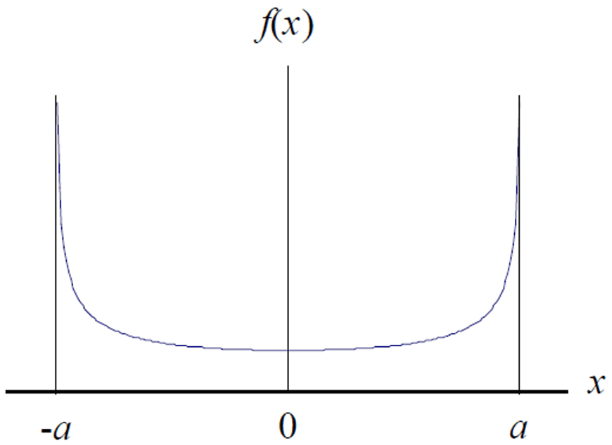
U-shaped distribution

Nilai yang mendekati batas mempunyai probabilitas lebih besar dibandingkan nilai di tengah.

Untuk model U-shaped simetris tertentu:

u = a / √2

D.1. Studi Kasus: Thermostat Laboratorium

Bayangkan sebuah laboratorium menggunakan thermostat dengan setting:

20 °C

Thermostat mempunyai rentang kontrol:

19 °C sampai 21 °C

Sistem HVAC mungkin bekerja seperti ini:

  • temperatur turun mendekati 19 °C → heater/HVAC aktif
  • temperatur naik mendekati 21 °C → sistem berhenti atau berpindah kondisi
  • temperatur kemudian bergerak kembali

Akibat mekanisme ON/OFF tersebut, temperatur dapat lebih sering berada dekat titik batas dibandingkan tepat pada titik tengah.

Dalam kondisi tertentu, perilaku tersebut dapat digambarkan dengan U-shaped distribution.

Namun dalam praktik uncertainty budget lingkungan, kita tidak boleh langsung menyimpulkan:

“Temperatur = U-shaped.”

Jika informasi yang tersedia tidak cukup untuk menunjukkan perilaku tersebut, rectangular atau triangular mungkin lebih sesuai.

Sekali lagi:

Distribusi harus mengikuti informasi yang tersedia, bukan sekadar mengikuti nama sumber ketidakpastian.

D.2. U-Shaped pada Pengukuran RF/Microwave

Contoh lain yang sering dijelaskan dalam pengukuran RF dan microwave adalah mismatch uncertainty.

Dalam sistem RF, terdapat impedansi sumber, kabel, konektor, dan sensor.

Ketidaksesuaian impedansi dapat menyebabkan sebagian energi dipantulkan.

Fenomena refleksi tersebut dapat menghasilkan karakteristik ketidakpastian yang tidak selalu cocok dengan rectangular atau triangular sederhana.

Karena itu, dalam aplikasi RF/microwave, model probabilitas khusus seperti U-shaped dapat digunakan untuk komponen tertentu.

Tetapi model tersebut sebaiknya mengikuti model pengukuran dan referensi teknis yang relevan.

Perbandingan Tiga Distribusi Utama

Distribusi Nilai yang paling mungkin Rumus standard uncertainty
Normal Di sekitar mean berdasarkan standard deviation
Rectangular Semua nilai sama mungkin a / √3
Triangular Di sekitar tengah a / √6
U-shaped Mendekati ekstrem a / √2

Perhatikan bahwa:

1 / √2 > 1 / √3 > 1 / √6

Artinya, untuk nilai batas a yang sama, standard uncertainty yang dihasilkan berbeda.

Misalnya:

a = 1

Rectangular:

u = 0,577

Triangular:

u = 0,408

U-shaped:

u = 0,707

Hal ini menunjukkan bahwa pemilihan distribusi bukan sekadar formalitas.

5. Studi Kasus: Pressure Gauge Analog 500 Pa

Sekarang kita masuk ke contoh yang lebih dekat dengan pekerjaan kalibrasi.

Misalnya kita mempunyai differential pressure gauge analog dengan range:

0–500 Pa

Scale interval:

10 Pa

Artinya jarak antara dua garis skala adalah:

10 Pa

Pertanyaannya:

Berapa uncertainty akibat kemampuan membaca skala?

Jawabannya tidak otomatis:

10 / √3

Karena kita perlu menentukan terlebih dahulu seberapa jauh operator dapat membaca atau melakukan interpolasi posisi pointer.


A. Jika Hanya Bisa Membaca Setengah Divisi

Jika kita menganggap keterbatasan pembacaan adalah ±½ divisi:

a = 10 / 2 = 5 Pa

Jika menggunakan rectangular distribution:

u = 5 / √3

sehingga:

u ≈ 2,89 Pa

Jika menggunakan triangular distribution:

u = 5 / √6

sehingga:

u ≈ 2,04 Pa

Tetapi angka tersebut bukan “kebenaran universal”.

Kita masih harus mempertimbangkan karakteristik gauge dan cara pembacaan sebenarnya.

B. Bagaimana Jika Pointer Dapat Diinterpolasi Sampai Seperempat Divisi?

Misalnya scale interval 10 Pa sangat jelas dan operator dapat memperkirakan posisi pointer dengan cukup baik sampai seperempat divisi.

Maka secara konseptual:

a = 10 / 4 = 2,5 Pa

Jika digunakan triangular distribution:

u = 2,5 / √6

sehingga:

u ≈ 1,02 Pa

Namun ini harus didukung oleh prosedur atau bukti bahwa pembacaan seperempat divisi memang dapat dilakukan secara konsisten.

Jangan hanya memilih seperempat divisi karena hasil uncertainty menjadi lebih kecil.

Itu akan membalik logika uncertainty.

Yang benar:

Kemampuan pembacaan ditentukan terlebih dahulu berdasarkan karakteristik alat dan metode pembacaan; kemudian model distribusi dan standard uncertainty ditentukan.

6. Jangan Memilih Distribusi Berdasarkan Hasil yang “Lebih Bagus”

Ini merupakan jebakan yang sering terjadi.

Misalnya kita mempunyai batas:

±1

Kemudian kita menghitung:

Rectangular:

u = 0,577

Triangular:

u = 0,408

Kita mungkin tergoda mengatakan:

“Pakai triangular saja karena uncertainty lebih kecil.”

Ini tidak benar.

Pemilihan distribusi bukan kompetisi untuk mencari uncertainty terkecil.

Distribusi harus mencerminkan pengetahuan mengenai sumber ketidakpastian.

Jika kita tidak mempunyai alasan bahwa nilai tengah lebih mungkin, triangular tidak boleh dipilih hanya untuk mengecilkan angka uncertainty.

7. Type A dan Type B

Distribusi probabilitas juga berkaitan dengan Type A dan Type B.

Type A menggunakan evaluasi statistik dari pengamatan berulang.

Contohnya:

  • repeatability,
  • variasi hasil pengukuran,
  • standard deviation.

Sedangkan Type B menggunakan informasi selain statistik pengamatan berulang secara langsung.

Contohnya:

  • sertifikat kalibrasi,
  • spesifikasi pabrikan,
  • resolusi,
  • data referensi,
  • pengalaman,
  • informasi teknis,
  • batas toleransi,
  • kondisi lingkungan.

Tetapi Type B bukan berarti “asal menebak”.

Type B tetap membutuhkan dasar yang rasional.

8. Contoh Uncertainty Budget Sederhana

Misalnya kita mengkalibrasi timbangan.

Hasil uncertainty budget:

Sumber Informasi Distribusi Standard uncertainty
Repeatability s = 0,020 g Normal 0,020 g
Sertifikat U = 0,050 g, k = 2 Normal 0,025 g
Resolusi 0,01 g Rectangular 0,00289 g
Temperatur ±0,10 g Rectangular 0,0577 g

Kemudian kita dapat menghitung combined standard uncertainty:

u_c = √(0,020² + 0,025² + 0,00289² + 0,0577²)

Dari sini kita dapat melihat bahwa setiap sumber telah diubah menjadi bentuk yang sama.

Barulah semuanya dapat dikombinasikan.


Jika kita sederhanakan seluruh proses:

A. Langkah 1 — Identifikasi sumber ketidakpastian

Contoh:

resolusi

B. Langkah 2 — Tentukan informasi yang tersedia

Misalnya:

resolusi = 0,01 g

C. Langkah 3 — Tentukan model kesalahan

Misalnya:

±0,005 g

D. Langkah 4 — Pilih distribusi yang sesuai

Misalnya:

rectangular

E. Langkah 5 — Konversi menjadi standard uncertainty

u = 0,005 / √3

F. Langkah 6 — Masukkan ke uncertainty budget

Dengan demikian distribusi probabilitas berfungsi sebagai jembatan antara informasi awal dengan standard uncertainty.

9. Mengapa Kita Tidak Langsung Menjumlahkan Semua Ketidakpastian?

Misalnya:

  • repeatability = 0,02 g
  • calibration = 0,05 g
  • resolution = 0,003 g

Mengapa tidak:

0,02 + 0,05 + 0,003 = 0,073 g

Karena ketiga sumber tersebut tidak selalu bekerja secara maksimum dalam arah yang sama secara bersamaan.

Dalam model penggabungan standar, kita biasanya menggunakan RSS:

u_c = √(u₁² + u₂² + u₃² + …)

sehingga:

u_c = √(0,02² + 0,05² + 0,003²)

Hasilnya lebih kecil daripada penjumlahan linear.

Namun ini bukan berarti RSS selalu boleh digunakan tanpa syarat. Korelasi antara input quantities perlu diperhatikan jika ada.

10. Bagaimana Jika Kita Tidak Mengetahui Distribusinya?

Ini situasi yang sangat umum.

Misalnya kita hanya mengetahui:

temperatur ruangan berubah ±2 °C

tetapi tidak mempunyai data temperatur lengkap.

Kita tidak boleh mengatakan:

“Karena tidak tahu, berarti normal.”

Distribusi normal bukan distribusi default untuk semua hal.

Kita perlu melihat informasi yang tersedia.

Jika semua nilai antara −2 °C dan +2 °C dianggap sama mungkin, rectangular dapat menjadi model yang masuk akal:

u = 2 / √3

Jika kita mempunyai alasan bahwa temperatur lebih sering berada di sekitar tengah, triangular dapat dipertimbangkan:

u = 2 / √6

Jika sistem kontrol membuat temperatur lebih sering berada di dekat batas, U-shaped mungkin relevan:

u = 2 / √2

Jadi:

Ketidaktahuan mengenai data tidak berarti kita bebas memilih distribusi apa saja. Kita harus menggunakan model yang paling dapat dipertanggungjawabkan berdasarkan informasi yang tersedia.

11. Histogram Sebagai Alat Bantu

Jika kita mempunyai data pengukuran, histogram sangat membantu.

Misalnya kita mempunyai 100 hasil temperatur:
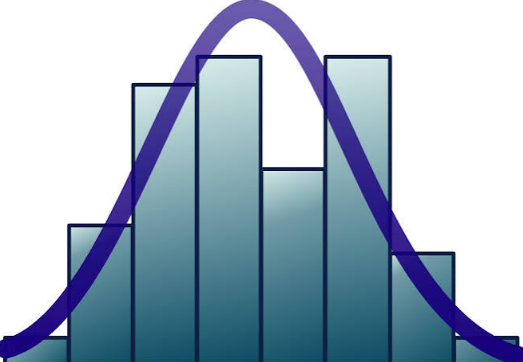
histogram

Jika bentuknya menyerupai lonceng dan simetris, distribusi normal mungkin sesuai.

Jika batang relatif sama tinggi:

distribusi uniform mungkin lebih cocok.

Jika data banyak terkumpul di tengah:

karakteristik triangular mungkin lebih mendekati.

Jika data banyak di kedua ujung:

karakteristik U-shaped mungkin terlihat.

Histogram tidak otomatis menentukan distribusi, tetapi dapat membantu kita memahami perilaku data.


12. Kesalahan yang Sering Terjadi

Ada beberapa kesalahan yang sering terjadi ketika orang mulai membuat uncertainty budget.

  • Kesalahan 1: Semua ketidakpastian dibagi √3

Ini tidak benar.

√3 merupakan karakteristik rectangular distribution.

  • Kesalahan 2: Semua Type B menggunakan rectangular

Juga tidak selalu benar.

Type B dapat menggunakan berbagai distribusi tergantung informasi yang tersedia.

  • Kesalahan 3: Semua MPE dianggap uncertainty

Tidak otomatis.

MPE merupakan batas kesalahan yang diizinkan.

Jika digunakan sebagai input uncertainty, kita perlu membangun model yang sesuai.

  • Kesalahan 4: Resolusi langsung dibagi √3

Tidak selalu.

Jika resolusi 1 unit berarti interval pembulatan penuh, kesalahan pembulatan umumnya ±½ unit.

Maka:

u = (R / 2) / √3

atau:

u = R / √12

jika rectangular digunakan.

  • Kesalahan 5: Triangular dipilih karena hasilnya lebih kecil

Ini merupakan pendekatan yang salah.

Distribusi harus dipilih berdasarkan pengetahuan mengenai perilaku sumber ketidakpastian.

  • Kesalahan 6: Menganggap U selalu expanded uncertainty

Simbol U dapat digunakan dalam konteks yang berbeda.

Dalam GUM, expanded uncertainty biasanya ditulis sebagai U, sedangkan standard uncertainty sebagai u.

Tetapi dalam suatu artikel atau tabel tertentu, simbol Uᵢ dapat saja digunakan untuk menyatakan batas atau half-width.

Karena itu, jangan hanya melihat simbol.

Lihat definisinya.

13. Cara Praktis Memilih Distribusi

Ketika membuat uncertainty budget, kita dapat menggunakan pertanyaan berikut.

  • Pertanyaan 1

Apakah saya mempunyai data pengukuran berulang?

Jika ya, pertimbangkan evaluasi Type A dan distribusi berdasarkan data.

  • Pertanyaan 2

Apakah saya hanya mempunyai batas atas dan bawah?

Jika semua nilai dianggap sama mungkin, rectangular dapat digunakan.

  • Pertanyaan 3

Apakah saya mempunyai alasan bahwa nilai tengah lebih mungkin?

Triangular dapat dipertimbangkan.

  • Pertanyaan 4

Apakah nilai ekstrem justru lebih mungkin?

U-shaped dapat dipertimbangkan.

  • Pertanyaan 5

Apakah sumber ketidakpastian berasal dari sertifikat?

Periksa nilai uncertainty dan coverage factor yang diberikan.

  • Pertanyaan 6

Apakah sumbernya resolusi?

Tentukan terlebih dahulu arti resolusi dan batas kesalahan pembulatannya.

  • Pertanyaan 7

Apakah sumbernya MPE?

Jangan langsung menyebut MPE sebagai uncertainty. Tentukan model probabilitasnya berdasarkan informasi yang tersedia.

14. Studi Kasus Lengkap: Kalibrasi Pressure Gauge

Misalnya dalam pekerjaan kalibrasi pressure gauge mempunyai:

Range: 0–500 Pa

Scale interval: 10 Pa

Pada saat kalibrasi, kita juga mempunyai hasil repeatability:

s = 1,5 Pa

Sertifikat reference standard memberikan:

U = 2,0 Pa, k = 2

  • Komponen 1: Repeatability

Karena standard deviation sudah diketahui:

u₁ = 1,5 Pa

  • Komponen 2: Reference standard

u₂ = 2,0 / 2

sehingga:

u₂ = 1,0 Pa

  • Komponen 3: Reading resolution

Jika diasumsikan keterbatasan pembacaan adalah ±½ scale division:

a = 5 Pa

Jika model rectangular:

u₃ = 5 / √3

sehingga:

u₃ ≈ 2,89 Pa

Maka uncertainty budget sederhananya:

Komponen Distribusi Standard uncertainty
Repeatability Normal 1,50 Pa
Reference standard Normal 1,00 Pa
Reading Rectangular 2,89 Pa

Kemudian:

u_c = √(1,5² + 1,0² + 2,89²)

Terlihat bahwa komponen reading memberikan kontribusi yang cukup besar.

Ini memberikan insight penting:

Uncertainty budget bukan hanya formalitas untuk mendapatkan satu angka.

Ia juga dapat menunjukkan sumber mana yang paling dominan.

15. Apa Pelajaran Terpenting dari Distribusi Probabilitas?

Setelah membahas berbagai distribusi, sebenarnya inti pembelajarannya dapat diringkas menjadi beberapa kalimat.

Pertama:

Distribusi probabilitas menggambarkan bagaimana kemungkinan suatu nilai tersebar.

Kedua:

Setiap sumber ketidakpastian perlu dimodelkan berdasarkan informasi yang tersedia.

Ketiga:

Tujuan akhirnya adalah mendapatkan standard uncertainty yang dapat digunakan secara konsisten dalam uncertainty budget.

Keempat:

Distribusi bukan dipilih untuk menghasilkan uncertainty yang paling kecil, tetapi untuk menggambarkan sumber ketidakpastian secara masuk akal.

Kelima:

Kita harus memahami apa arti angka yang digunakan sebelum memilih divisor.

Misalnya:

±1

berbeda dengan:

full width = 2

dan berbeda lagi dengan:

U = 1, k = 2

Ketiganya tidak boleh diperlakukan sama.

16. Ringkasan Rumus Penting

Untuk referensi cepat:

  • Normal

Jika standard deviation sudah diketahui:

u = standar deviasi

Jika expanded uncertainty diberikan:

u = U / k

  • Rectangular

Untuk batas:

−a ≤ x ≤ +a

maka:

u = a / √3

Jika yang diberikan adalah full width 2a:

u = 2a / √12

  • Triangular

Untuk triangular simetris dengan batas ±a:

u = a / √6

  • U-Shaped

Untuk model U-shaped simetris tertentu dengan batas ±a:

u = a / √2

Yang paling penting bukan menghafalkan angka:

√3, √6, √2

tetapi memahami mengapa angka tersebut digunakan.

17. Penutup

Distribusi probabilitas pada awalnya memang terlihat seperti bagian statistik yang rumit.

Tetapi jika dilihat dari sudut pandang uncertainty budget, konsepnya sebenarnya cukup sederhana.

Kita mempunyai sebuah sumber ketidakpastian.

Kita bertanya:

“Apa yang saya ketahui mengenai sumber ini?”

Jika kita mempunyai data pengukuran berulang, kita dapat menggunakan informasi statistik tersebut.

Jika kita mempunyai batas atas dan bawah tetapi tidak mengetahui kecenderungan nilai di dalamnya, rectangular distribution dapat menjadi model.

Jika kita mempunyai alasan bahwa nilai tengah lebih mungkin, triangular distribution dapat dipertimbangkan.

Jika nilai ekstrem lebih sering terjadi, U-shaped distribution dapat relevan.

Jika informasi berasal dari sertifikat kalibrasi, kita perlu memahami coverage factor dan hubungan antara expanded uncertainty dengan standard uncertainty.

Jika informasi berasal dari resolusi instrumen, kita harus memahami arti resolusi dan bagaimana kesalahan pembulatan dimodelkan.

Dan jika informasi berasal dari MPE, kita harus berhati-hati karena MPE bukan otomatis uncertainty.

Pada akhirnya, distribusi probabilitas dapat dipandang sebagai bahasa matematika untuk menggambarkan apa yang kita ketahui dan apa yang belum kita ketahui mengenai suatu sumber ketidakpastian.

Itulah sebabnya pemilihan distribusi merupakan bagian penting dalam evaluasi ketidakpastian pengukuran.

Bukan karena kita harus menghafalkan banyak rumus, tetapi karena kita harus mampu menjawab satu pertanyaan sederhana:

“Mengapa saya memilih distribusi ini untuk sumber ketidakpastian tersebut?”

Jika kita mampu menjawab pertanyaan itu dengan dasar teknis yang jelas, maka uncertainty budget yang kita buat akan jauh lebih mudah dipahami, dijelaskan, dan dipertanggungjawabkan.

Cukup panjang ya artikelnya, jika teman-teman masih bingung dan ingin lebih memahami lebih jauh mengenai distribusi probabilitas silakan mengikuti trainingnya. Bisa langsung klik disini.

Referensi :

Ngobrolin Tentang Derajat Bebas (Degrees of Freedom) Yuk..

Ngobrolin Tentang Derajat Bebas (Degrees of Freedom) Yuk..

Familiar dengan gambar diatas?

Ya.. benar.. itu adalah gambar pengolahan / evaluasi ketidakpastian bentangan kalibrasi.

Banyak diantara kita, termasuk saya he he.. pada saat mengolah data kalibrasi selalu mengabaikan atau melewati  atau tidak memperhatikan bagian perhitungan ketidakpastian bentangan, karena biasanya pada tabel tersebut langsung otomatis jadi ketika kita memasukkan / menginput data mentah.

Betul tidak?

Nah, ketika ada seorang auditor bertanya apa itu k (faktor cakupan), apa itu v (derajat bebas), apa itu c (koefisien sensitifitas), barulah kita bingung menjawabnya.

Nah di artikel ini kita akan belajar santai mengenai derajat bebas tersebut.

Artinya & Pentingnya Derajat Bebas (v)

Dalam perhitungan ketidakpastian pengukuran, ada satu istilah yang sering muncul tetapi cukup membingungkan bagi orang yang baru mempelajari metrologi ataupun mengolah data kalibrasi (terlebih jika kita belum pernah mengikuti pelatihan kalibrasi), yaitu derajat bebas atau degrees of freedom (ν).

Istilah ini biasanya muncul ketika kita membahas evaluasi ketidakpastian Tipe A, distribusi Student’s t, ketidakpastian Tipe B, serta perhitungan effective degrees of freedom dengan persamaan Welch-Satterthwaite.

Bagi yang baru belajar, beberapa pertanyaan sangat wajar muncul:

  • Apa sebenarnya arti derajat bebas?
  • Mengapa untuk data pengukuran berulang digunakan rumus ν = n – 1?
  • Apakah ν menunjukkan tingkat kepercayaan dalam persen?
  • Mengapa derajat bebas berhubungan dengan distribusi Student’s t?
  • Mengapa pada ketidakpastian Tipe B bisa muncul nilai ν = 200, padahal kita tidak mempunyai 201 data pengukuran?

Pertanyaan-pertanyaan tersebut sebenarnya saling berhubungan.

Artikel ini mencoba menjelaskan konsep derajat bebas dari dasar, kemudian menghubungkannya dengan distribusi Student’s t, ketidakpastian Tipe A dan Tipe B, hingga akhirnya melihat bagaimana seluruh komponen ketidakpastian digabungkan menjadi effective degrees of freedom (ν eff).


Pengertian Derajat Bebas (v)

Secara sederhana, derajat bebas dapat dipahami sebagai jumlah informasi statistik yang masih bebas digunakan untuk memperkirakan suatu besaran statistik setelah memperhitungkan adanya batasan atau parameter yang sudah diestimasi.

Dalam kasus yang paling sederhana, misalnya kita mempunyai n hasil pengukuran dan ingin menghitung rata-ratanya.

Jika kita mempunyai 5 data:

10, 11, 12, 13, 14

maka kita mempunyai:

n = 5

Untuk menghitung simpangan baku sampel, derajat bebasnya adalah:

ν = n - 1

sehingga:

ν = 5 - 1
ν = 4

Mengapa tidak 5?

Karena setelah rata-rata sampel ditentukan, kelima data tersebut tidak lagi semuanya dapat berubah secara bebas jika rata-ratanya harus tetap sama.

Misalnya rata-rata kelima data tersebut adalah:

x̄ = 12

Deviasi terhadap rata-rata adalah:

-2, -1, 0, +1, +2

Jika empat deviasi sudah diketahui, deviasi kelima sebenarnya sudah ditentukan agar jumlah seluruh deviasi terhadap rata-rata tetap nol.

Secara matematis:

Σ(xᵢ - x̄) = 0

Inilah salah satu cara paling sederhana untuk memahami mengapa:

ν = n - 1

Mengapa derajat bebas penting dalam ketidakpastian pengukuran?

Derajat bebas menjadi penting karena dalam evaluasi ketidakpastian kita tidak hanya ingin mengetahui seberapa besar ketidakpastian, tetapi juga perlu mengetahui seberapa kuat informasi statistik yang mendasari estimasi tersebut.

Bayangkan dua orang melaporkan standar deviasi yang sama:

s = 0,10

Orang pertama mendapatkannya dari:

n = 3 pengukuran

sehingga:

ν = 2

Sedangkan orang kedua mendapatkannya dari:

n = 61 pengukuran

sehingga:

ν = 60

Nilai standar deviasinya memang sama, tetapi informasi statistik yang mendasarinya berbeda.

Dengan hanya tiga data, estimasi simpangan baku masih sangat tidak stabil.

Dengan 61 data, estimasi tersebut secara statistik biasanya jauh lebih stabil.

Jadi, derajat bebas memberikan informasi mengenai seberapa banyak informasi statistik yang tersedia untuk mendukung estimasi varians atau standar ketidakpastian.

Derajat bebas bukan persentase kepercayaan

Ini adalah bagian yang sangat penting.

Kadang-kadang orang mengatakan bahwa:

“Derajat bebas menunjukkan confidence.”

Pernyataan tersebut perlu diperjelas agar tidak menimbulkan salah pengertian.

Derajat bebas bukan persentase confidence.

Misalnya:

ν = 2

bukan berarti:

confidence = 2%

Demikian pula:

ν = 200

bukan berarti:

confidence = 200%

Derajat bebas dan confidence level adalah dua hal yang berbeda.

Misalnya kita menetapkan coverage probability:

p = 95%

Kemudian kita mengetahui derajat bebas:

ν = 2

Maka kita menggunakan distribusi Student’s t untuk menentukan coverage factor yang sesuai.

Jika:

ν = 60

kita juga dapat menggunakan coverage probability 95%.

Jadi coverage probability tetap 95%.

Yang berubah adalah nilai coverage factor k.

Dengan kata lain:

Derajat bebas tidak menentukan berapa persen confidence yang kita pilih. Derajat bebas memengaruhi coverage factor yang diperlukan untuk mencapai coverage probability yang telah dipilih.

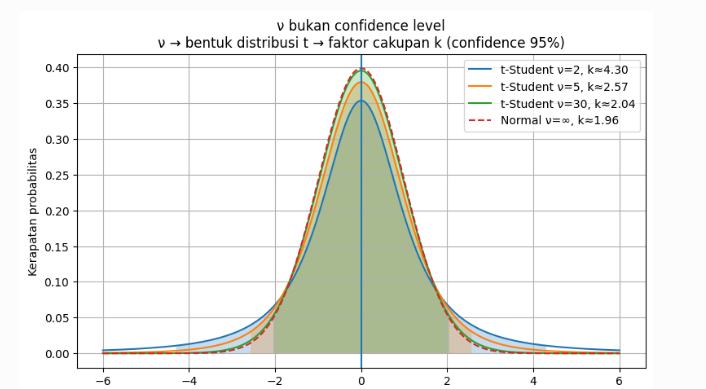
Hubungan derajat bebas dengan distribusi Student’s t

perbedaan derajat bebas untuk v 2 dan v tak terhingga

Gambar diatas mudah-mudahan dapat memberikan sedikit gambaran.

Di sinilah konsep derajat bebas menjadi semakin menarik.

Dalam kondisi tertentu, terutama ketika simpangan baku populasi tidak diketahui dan harus diperkirakan dari sampel, digunakan distribusi Student’s t.

Distribusi t mempunyai karakteristik yang berbeda-beda tergantung nilai derajat bebasnya.

Jika derajat bebas kecil, distribusi t mempunyai ekor yang lebih berat.

Jika derajat bebas semakin besar, distribusi t semakin mendekati distribusi normal.

Secara sederhana:

ν kecil
↓
informasi statistik lebih terbatas
↓
ketidakpastian estimasi varians lebih besar
↓
distribusi t memiliki ekor lebih berat
↓
coverage factor k lebih besar


Sebaliknya:


ν besar
↓
informasi statistik lebih banyak
↓
estimasi varians lebih stabil
↓
distribusi t mendekati normal
↓
coverage factor k semakin kecil

Mengapa derajat bebas kecil membuat ekor distribusi t lebih berat?

Hal ini dapat dipahami dari persamaan distribusi t:

t = Z / √(S²/σ²)

Secara konsep, Z berkaitan dengan distribusi normal, sedangkan penyebut melibatkan estimasi simpangan baku dari sampel.

Jika jumlah data sedikit, estimasi varians atau simpangan baku sampel masih sangat tidak stabil.

Kadang-kadang estimasi tersebut bisa terlalu kecil.

Jika penyebut menjadi kecil, nilai t dapat menjadi sangat besar.

Akibatnya, peluang mendapatkan nilai yang jauh dari pusat menjadi lebih besar.

Inilah yang kita lihat sebagai heavy tails atau ekor distribusi yang lebih berat.

Karena luas total di bawah kurva probabilitas harus selalu sama dengan 1, ketika lebih banyak probabilitas berada di bagian ekor, tinggi bagian tengah kurva menjadi lebih rendah.

Jadi ketika dibandingkan:

ν = 2

dengan:

ν = 60

distribusi dengan ν = 2 mempunyai:

  • puncak tengah yang lebih rendah,
  • ekor yang lebih berat,
  • peluang nilai ekstrem yang lebih besar.

Sedangkan ν = 60 lebih terkonsentrasi di sekitar nilai tengah dan bentuknya sudah mendekati distribusi normal.

Contoh ν = 2 dan ν = 60

Misalkan kita ingin mendapatkan coverage probability 95%.

Untuk:

ν = 2

coverage factor Student’s t kira-kira:

k = 4,303

Sedangkan untuk:

ν = 60

nilai k kira-kira:

k = 2,000

Perhatikan perbedaannya.

Coverage probability yang kita inginkan sama:

95%

Tetapi coverage factor berbeda:

ν = 2   → k ≈ 4,303
ν = 60  → k ≈ 2,000

Artinya, ketika informasi statistik sangat terbatas, kita membutuhkan interval yang lebih lebar untuk memperoleh coverage probability yang sama.

Derajat bebas tidak hanya berkaitan dengan jumlah data

Pada ketidakpastian Tipe A, kita memang sering mendapatkan:

ν = n - 1

Tetapi jangan menyimpulkan bahwa:

“Derajat bebas selalu sama dengan jumlah data dikurangi satu.”

Itu hanya berlaku pada kasus tertentu, misalnya estimasi varians dari sejumlah pengukuran berulang dengan satu parameter rata-rata yang diestimasi.

Dalam model yang lebih kompleks, beberapa parameter dapat diestimasi.

Misalnya dalam regresi, derajat bebas residual secara sederhana dapat berbentuk:

ν = n - p

dengan:

  • n = jumlah observasi
  • p = jumlah parameter yang diestimasi

Jadi konsep yang lebih umum adalah:

Derajat bebas berkaitan dengan jumlah informasi yang masih bebas setelah memperhitungkan parameter atau batasan yang digunakan dalam proses estimasi.

Derajat bebas pada ketidakpastian Tipe A

Ketidakpastian Tipe A diperoleh dari analisis statistik terhadap serangkaian hasil pengukuran.

Misalnya sebuah timbangan digunakan untuk menimbang suatu anak timbangan sebanyak 10 kali.

Hasilnya:

100,02
100,01
100,03
100,02
100,00
100,01
100,02
100,03
100,01
100,02 g

Jumlah data:

n = 10

Jika kita menghitung rata-rata:

x̄ = Σxᵢ / n

dan simpangan baku sampel:

s = √[Σ(xᵢ - x̄)² / (n - 1)]

maka derajat bebas:

ν = n - 1

sehingga:

ν = 10 - 1
ν = 9

Standar ketidakpastian dari rata-rata adalah:

u(x̄) = s / √n

Jadi dalam kasus Tipe A sederhana, kita mendapatkan hubungan:

n
↓
s
↓
u(x̄)
↓
ν = n - 1

Mengapa yang digunakan adalah rata-rata, bukan simpangan baku?

Pertanyaan ini sering muncul.

Mengapa derajat bebas menjadi n - 1? Mengapa bukan karena kita menghitung simpangan baku?

Jawabannya berkaitan dengan parameter yang diestimasi.

Ketika kita mempunyai n data dan menggunakan data tersebut untuk memperkirakan rata-rata populasi, kita telah menggunakan satu parameter, yaitu rata-rata.

Setelah rata-rata ditentukan, deviasi terhadap rata-rata harus memenuhi:

Σ(xᵢ - x̄) = 0

Artinya ada satu hubungan yang membatasi kebebasan data.

Karena satu kebebasan telah digunakan untuk mengestimasi rata-rata:

n - 1

informasi bebas tersisa untuk mengestimasi varians.

Jadi bukan berarti “simpangan baku mempunyai derajat bebas sendiri karena simpangan baku”.

Lebih tepat dikatakan:

Ketika varians sampel dihitung setelah satu parameter, yaitu rata-rata, diestimasi dari data, maka terdapat n - 1 derajat bebas dalam kasus sederhana tersebut.

Bagaimana dengan ketidakpastian Tipe B?

Nah, ini yang kadang buat kita merasa bingung.

Ketidakpastian Tipe B tidak diperoleh dengan melakukan analisis statistik langsung terhadap serangkaian pengukuran berulang seperti Tipe A.

Menurut VIM (Vocabulary Measurement), evaluasi Tipe B dilakukan dengan cara selain evaluasi Tipe A.

Sumber informasinya dapat berupa:

  • sertifikat kalibrasi,
  • spesifikasi pabrikan,
  • data referensi,
  • kelas akurasi,
  • resolusi alat,
  • pengalaman sebelumnya,
  • data drift,
  • informasi dari manual,
  • atau sumber informasi lain yang relevan.

Karena tidak selalu berasal dari sejumlah n pengukuran berulang, maka kita tidak bisa mengatakan:

ν = n - 1

untuk semua komponen Tipe B.

Lalu bagaimana menentukan ν untuk Tipe B?

Dalam GUM (Guide Uncertainty Measurement), salah satu pendekatan yang dapat digunakan adalah memperkirakan seberapa besar ketidakpastian relatif dari nilai standar ketidakpastian itu sendiri.

Secara sederhana, GUM memberikan hubungan:

νᵢ ≈ 1/2 × [Δu(xᵢ) / u(xᵢ)]⁻²

Keterangan:

  • νᵢ = derajat bebas komponen ke-i
  • u(xᵢ) = standar ketidakpastian dari input xᵢ
  • Δu(xᵢ) = ketidakpastian yang diperkirakan terdapat pada nilai u(xᵢ)

Jika didefinisikan:

R = [Δu(xᵢ) / u(xᵢ)] × 100%

maka persamaannya dapat ditulis:

νᵢ ≈ 1/2 × (100 / R)²

Di sinilah sering terjadi salah pengertian.

Apa sebenarnya arti R?

Dalam beberapa materi pelatihan kalibrasi alat ukur, R kadang disebut sebagai reliability.

Misalnya dikatakan:

“Reliability 95% menghasilkan ν = 200.”

Namun secara lebih hati-hati, kita sebaiknya memahami R dalam persamaan tersebut sebagai relative uncertainty dari nilai standar ketidakpastian u(xᵢ).

Jadi apabila:

R = 5%

artinya secara sederhana:

Nilai standar ketidakpastian u(xᵢ) tersebut diperkirakan mempunyai ketidakpastian relatif sekitar 5%.

Ini bukan berarti sumber kesalahan fisik tersebut mempunyai error sebesar 5%.

Yang dinilai adalah seberapa yakin atau seberapa stabil kita dalam menetapkan nilai u(xᵢ) tersebut.

Contoh R = 5% menghasilkan ν = 200

Misalkan kita menilai bahwa nilai standar ketidakpastian suatu komponen diketahui dengan ketidakpastian relatif:

R = 5%

Maka:

ν = 1/2 × (100 / 5)²

atau:

ν = 1/2 × 20²

sehingga:

ν = 1/2 × 400

dan:

ν = 200

Jadi diperoleh:

ν = 200

Tetapi ν = 200 bukan berarti kita mempunyai 201 data pengukuran.

Ini sangat penting.

Pada Tipe B, angka tersebut merupakan derajat bebas ekuivalen yang digunakan untuk menggambarkan ketidakpastian statistik dari estimasi standar ketidakpastian.

Contoh beberapa nilai R

Hubungan tersebut dapat dilihat dari contoh berikut.

Relative uncertainty R Derajat bebas ν
50% 2
25% 8
20% 12,5
10% 50
5% 200
2% 1.250
1% 5.000

Dari tabel tersebut terlihat pola yang menarik.

Semakin kecil R, semakin besar ν.

Artinya, semakin kecil ketidakpastian relatif yang kita berikan terhadap nilai u(xᵢ), semakin besar derajat bebas yang dihasilkan.

Sebaliknya, jika kita merasa nilai u(xᵢ) masih sangat tidak pasti, maka ν menjadi kecil.

Mengapa R yang lebih kecil menghasilkan ν yang lebih besar?

Lihat kembali persamaan:

ν ≈ 1/2 × (100 / R)²

Karena R berada di penyebut, ketika R mengecil, hasil pembagian menjadi semakin besar.

Misalnya:

R = 50%

ν = 1/2 × (100/50)²
ν = 2

Sedangkan:

R = 5%

ν = 1/2 × (100/5)²
ν = 200

Jadi:

R besar
↓
ketidakpastian terhadap u(xᵢ) besar
↓
ν kecil

sedangkan:

R kecil
↓
ketidakpastian terhadap u(xᵢ) kecil
↓
ν besar

Ini konsisten dengan makna statistik derajat bebas.

Bagaimana dengan distribusi rectangular?

Dalam evaluasi Tipe B, kita sering menggunakan distribusi probabilitas seperti:

  • rectangular,
  • triangular,
  • normal,
  • atau distribusi lainnya.

Misalnya sebuah spesifikasi menyatakan bahwa kesalahan suatu alat berada dalam rentang:

±a

Jika kita menganggap semua nilai di antara -a dan +a mempunyai peluang yang sama, kita dapat menggunakan distribusi rectangular.

Standar ketidakpastiannya adalah:

u = a / √3

Namun jangan langsung mengatakan:

“Karena menggunakan distribusi rectangular, maka ν = 200.”

Pernyataan tersebut tidak benar secara umum.

Jika batas a diketahui dengan sangat baik dan dianggap tepat, maka GUM memperlakukan standar ketidakpastian tersebut sebagai diketahui secara eksak.

Dalam kondisi tersebut:

ν → ∞

Artinya derajat bebasnya dianggap sangat besar.

Jadi:

Distribusi probabilitas dan derajat bebas adalah dua konsep yang berbeda.

Distribusi menentukan bentuk probabilitas dari input quantity.

Derajat bebas berkaitan dengan ketidakpastian statistik dalam estimasi varians atau standar ketidakpastian.

Contoh kasus: resolusi timbangan

Bagi teman-teman yang pernah mengikuti training kalibrasi timbangan tentu sangat paham hal ini.

Misalkan sebuah timbangan mempunyai resolusi:

d = 0,01 g

Jika kesalahan akibat resolusi dianggap mengikuti distribusi rectangular, salah satu pendekatan yang umum adalah menggunakan setengah interval:

a = d / 2

sehingga:

a = 0,005 g

Kemudian standar ketidakpastian:

u = a / √3

atau:

u = 0,005 / √3

sehingga:

u ≈ 0,00289 g

Jika batas resolusi tersebut dianggap diketahui dengan sangat baik, maka komponen ini dapat diperlakukan sebagai mempunyai:

ν → ∞

Tidak berarti kita melakukan pengukuran sebanyak tak terhingga kali.

Artinya, ketidakpastian statistik dari nilai standar ketidakpastian tersebut dianggap dapat diabaikan.

Contoh kasus: sertifikat kalibrasi

Sekarang bayangkan sebuah alat ukur telah dikalibrasi.

Sertifikat kalibrasi memberikan hasil:

Error = 0,12 g
Expanded uncertainty = 0,08 g
Coverage factor = 2

Jika sertifikat juga memberikan informasi mengenai derajat bebas, misalnya:

ν = 10

maka informasi tersebut dapat digunakan dalam evaluasi ketidakpastian kita.

Hal ini berbeda dengan kasus di mana sebuah spesifikasi pabrikan hanya mengatakan:

Accuracy = ±0,1 g

Pada kasus kedua, kita perlu menentukan model probabilitas dan standar ketidakpastian berdasarkan informasi yang tersedia.

Derajat bebas tidak otomatis sama untuk semua sumber.


Setelah semua komponen dihitung, bagaimana menggabungkannya?

Dalam perhitungan ketidakpastian, kita biasanya mempunyai beberapa komponen.

Misalnya:

Sumber ketidakpastian u ν
Repeatability 0,08 4
Calibration certificate 0,06 200
Resolution 0,02 ∞

Kita dapat menghitung combined standard uncertainty:

u_c = √(u₁² + u₂² + u₃² + ...)

Dengan angka di atas:

u_c = √(0,08² + 0,06² + 0,02²)

sehingga:

u_c = √(0,0064 + 0,0036 + 0,0004)

atau:

u_c = √0,0104

sehingga:

u_c ≈ 0,102 g

Tetapi kita belum selesai.

Kita masih perlu menentukan effective degrees of freedom.

Apa itu effective degrees of freedom?

Ketika beberapa komponen ketidakpastian mempunyai derajat bebas yang berbeda, kita membutuhkan satu nilai derajat bebas yang mewakili keseluruhan combined standard uncertainty.

Nilai tersebut disebut:

effective degrees of freedom

dan ditulis:

ν_eff

Salah satu persamaan yang digunakan adalah persamaan Welch-Satterthwaite:

ν_eff = u_c⁴ / Σ(uᵢ⁴ / νᵢ)

Jika hanya ada tiga komponen:

ν_eff = u_c⁴/[(u₁⁴/ν₁) + (u₂⁴/ν₂) + (u₃⁴/ν₃)]

Jika suatu komponen mempunyai:

ν = ∞

maka secara matematis:

uᵢ⁴ / ∞ = 0

sehingga komponen tersebut tidak memberikan kontribusi pada penyebut persamaan Welch-Satterthwaite.

Contoh menghitung ν_eff

Gunakan contoh yang lebih sederhana:

u₁ = 0,08
ν₁ = 4

u₂ = 0,06
ν₂ = 200

Combined standard uncertainty:

u_c = √(0,08² + 0,06²)

sehingga:

u_c = √0,010

atau:

u_c ≈ 0,10

Kemudian:

ν_eff = 0,10⁴/[(0,08⁴/4) + (0,06⁴/200)]

Hasilnya kira-kira:

ν_eff ≈ 10

Perhatikan sesuatu yang menarik.

Kita mempunyai:

ν₁ = 4
ν₂ = 200

tetapi effective degrees of freedom hanya sekitar:

ν_eff ≈ 10

Mengapa?

Karena kontribusi setiap sumber terhadap combined uncertainty berbeda.

Komponen yang mempunyai ketidakpastian relatif besar dapat memberikan pengaruh jauh lebih besar terhadap ν_eff.

Mengapa komponen dengan ν kecil bisa sangat berpengaruh?

Lihat kembali persamaan:

ν_eff = u_c⁴ / Σ(uᵢ⁴/νᵢ)

Ada dua hal penting dalam penyebut:

uᵢ⁴

dan:

νᵢ

Jika uᵢ besar, nilai uᵢ⁴ dapat menjadi sangat besar.

Jika νᵢ kecil, pembagian dengan νᵢ juga menghasilkan nilai yang lebih besar.

Akibatnya, komponen dengan ketidakpastian besar dan derajat bebas kecil dapat mendominasi perhitungan ν_eff.

Inilah salah satu alasan mengapa tidak cukup hanya melihat nilai ketidakpastian.

Kita juga perlu memperhatikan derajat bebasnya.

Dari ν_eff menuju coverage factor

Setelah memperoleh:

ν_eff

kita dapat menentukan coverage factor k sesuai dengan coverage probability yang diinginkan dan asumsi distribusi yang digunakan.

Kemudian expanded uncertainty dihitung:

U = k × u_c

Misalnya:

u_c = 0,10 g

dan dari distribusi Student’s t diperoleh:

k = 2,23

maka:

U = 2,23 × 0,10

sehingga:

U = 0,223 g

Hasil pengukuran kemudian dapat dilaporkan, misalnya:

Hasil = 100,00 g ± 0,22 g

dengan coverage probability sesuai dengan dasar pemilihan k.

Inilah hubungan seluruh konsepnya

Jika seluruh pembahasan tadi dirangkai, hubungan logisnya menjadi seperti ini:

Data / informasi pengukuran
        ↓
Evaluasi ketidakpastian
        ↓
Komponen Tipe A dan Tipe B
        ↓
Standard uncertainty uᵢ
        ↓
Degrees of freedom νᵢ
        ↓
Combined standard uncertainty u_c
        ↓
Welch-Satterthwaite
        ↓
Effective degrees of freedom ν_eff
        ↓
Coverage factor k
        ↓
Expanded uncertainty U

Dengan demikian, derajat bebas bukan sekadar angka yang dimasukkan ke dalam Excel.

Ia merupakan bagian dari rantai statistik yang menghubungkan informasi yang tersedia dengan ketidakpastian yang akhirnya kita laporkan.

Kesalahan Saya Dulu dalam Memahami Derajat Bebas

Ada beberapa kesalahpahaman yang cukup sering muncul ketika mempelajari derajat bebas.

  • Kesalahan 1: ν adalah confidence level

Tidak benar.

ν ≠ confidence %

Derajat bebas memengaruhi distribusi statistik dan coverage factor untuk coverage probability tertentu.

  • Kesalahan 2: ν = jumlah data

Tidak selalu.

Pada kasus sederhana Tipe A:

ν = n - 1

Tetapi pada Tipe B, ν dapat merupakan derajat bebas ekuivalen dan tidak berarti jumlah data.

  • Kesalahan 3: ν = 200 berarti ada 201 data

Tidak.

Pada Tipe B, nilai:

ν = 200

dapat berasal dari penilaian relative uncertainty terhadap nilai u(xᵢ).

Tidak ada keharusan bahwa kita mempunyai 201 pengukuran.

  • Kesalahan 4: semua Tipe B mempunyai ν = ∞

Tidak selalu.

Jika standar ketidakpastian dianggap diketahui dengan sangat baik, ν dapat dianggap tak hingga.

Tetapi pada kondisi tertentu, Tipe B dapat mempunyai derajat bebas terbatas.

  • Kesalahan 5: distribusi rectangular otomatis mempunyai ν = 200

Tidak benar.

Rectangular adalah bentuk distribusi probabilitas.

Derajat bebas adalah konsep yang berbeda.

Jika batas distribusi dianggap diketahui secara eksak:

ν → ∞
  • Kesalahan 6: ν besar berarti confidence lebih besar

Tidak tepat jika diartikan sebagai confidence level.

Lebih tepat mengatakan:

Derajat bebas yang besar menunjukkan bahwa estimasi varians atau standar ketidakpastian didukung oleh informasi statistik yang relatif lebih kuat atau lebih stabil.

Coverage probability tetap merupakan sesuatu yang kita tetapkan atau tentukan dalam proses evaluasi.

Jadi, apa sebenarnya fungsi derajat bebas?

Jika harus dijelaskan kepada seseorang yang baru belajar metrologi, saya akan menyederhanakannya seperti ini:

Derajat bebas adalah ukuran banyaknya informasi statistik yang tersedia untuk mendukung suatu estimasi, setelah memperhitungkan parameter atau batasan yang digunakan dalam proses estimasi.

Kemudian dalam konteks ketidakpastian pengukuran:

Derajat bebas digunakan untuk menggambarkan seberapa kuat informasi statistik yang mendukung suatu komponen ketidakpastian, dan selanjutnya digunakan untuk menentukan effective degrees of freedom serta coverage factor yang sesuai.

Jadi jangan melihat ν hanya sebagai angka.

Misalnya:

ν = 2

memberi gambaran bahwa informasi statistik yang mendukung estimasi tersebut masih terbatas.

Sedangkan:

ν = 200

menunjukkan bahwa estimasi tersebut secara statistik jauh lebih stabil, dalam konteks model yang menghasilkan nilai tersebut.

Rangkuman

Derajat bebas adalah salah satu konsep dasar tetapi sangat penting dalam evaluasi ketidakpastian pengukuran.

Pada evaluasi Tipe A sederhana:

ν = n - 1

karena satu parameter, yaitu rata-rata, telah diestimasi dari data.

Derajat bebas kemudian berhubungan dengan distribusi Student’s t. Ketika ν kecil, distribusi t mempunyai ekor lebih berat sehingga coverage factor yang diperlukan untuk coverage probability tertentu menjadi lebih besar.

Sebaliknya, ketika ν semakin besar, distribusi t semakin mendekati distribusi normal.

Pada Tipe B, derajat bebas tidak berasal dari jumlah pengukuran berulang. Salah satu pendekatan GUM adalah menggunakan perkiraan relative uncertainty dari nilai standar ketidakpastian:

νᵢ ≈ 1/2 × [Δu(xᵢ) / u(xᵢ)]⁻²

atau jika:

R = [Δu(xᵢ) / u(xᵢ)] × 100%

maka:

νᵢ ≈ 1/2 × (100 / R)²

Contohnya:

R = 5%

menghasilkan:

ν = 200

Namun:

ν = 200

tidak berarti terdapat 201 data pengukuran.

Ketika beberapa komponen ketidakpastian digabungkan, masing-masing mempunyai derajat bebas yang berbeda. Oleh karena itu digunakan effective degrees of freedom, yang dapat dihitung menggunakan persamaan Welch-Satterthwaite:

ν_eff = u_c⁴ / Σ(uᵢ⁴ / νᵢ)

Nilai ν_eff kemudian digunakan dalam penentuan coverage factor k, dan akhirnya:

U = k × u_c

Dengan memahami alur ini, derajat bebas tidak lagi terlihat sebagai angka yang tiba-tiba muncul di akhir perhitungan ketidakpastian.

Ia merupakan bagian dari perjalanan statistik:

informasi
→ ketidakpastian
→ derajat bebas
→ ν_eff
→ coverage factor
→ expanded uncertainty

Dan mungkin inilah cara paling sederhana untuk mengingat konsepnya:

Derajat bebas bukan ukuran confidence dalam persen. Derajat bebas adalah informasi statistik yang membantu kita mengetahui seberapa besar “cadangan informasi” yang kita miliki ketika memperkirakan ketidakpastian. Semakin terbatas informasi statistiknya, semakin besar kehati-hatian statistik yang diperlukan dalam menentukan coverage factor.

Insight Penting ILAC-G24 untuk Optimasi Interval Kalibrasi

Insight Penting ILAC-G24 untuk Optimasi Interval Kalibrasi

“Interval kalibrasinya berapa lama?”

Begitu tanya auditor ISO 9001 pada saat auidt.

Familiar dengan pertanyaan diatas?

Buat teman-teman yang bekerja di perusahaan yang telah menetapkan sistem manajemen mutu tentunya sudah sering mendapatkan pertanyaan seperti itu.

Menentukan interval kalibrasi sering jadi dilema bagi teknisi kalibrasi maupun personel QA: terlalu sering berarti biaya tinggi, terlalu jarang berarti risiko kualitas meningkat. Di sinilah ILAC-G24 : Guidelines for the determination of calibration intervals of measuring instruments hadir sebagai panduan penting yang membantu laboratorium membuat keputusan berbasis risiko dan data.

Bagi teknisi kalibrasi, maupun personel QA disuatu perusahaan, memahami ILAC-G24 bukan hanya soal teori—ini tentang bagaimana menjaga keandalan alat ukur dalam operasional nyata. Di artikel ini kita akan belajar memahami konsep, manfaat, hingga cara implementasi ILAC-G24 secara praktis.

Ringkasan Singkat:

  • ILAC-G24 Guidelines for the determination of calibration intervals of measuring instruments adalah panduan menentukan interval kalibrasi berbasis risiko
  • Tidak ada metode tunggal terbaik—harus disesuaikan kondisi alat
  • Menggunakan pendekatan data, bukan sekadar intuisi
  • Bisa meningkatkan efisiensi biaya sekaligus menjaga kualitas pengukuran, nah point ini mungkin yang medapatkan perhatian tersendiri di berbagai sektor industri dimana saat ini sebagai besar ingin melakukan efisiensi dan cost saving untuk pengeluaran perusahaannya.

Apa Itu ILAC-G24?

ILAC-G24 Guidelines for the determination of calibration intervals of measuring instruments adalah panduan internasional untuk menentukan interval kalibrasi alat ukur secara optimal.

Panduan ini dikembangkan oleh ILAC dan OIML sebagai revisi dari dokumen OIML D10. Tujuannya adalah membantu laboratorium menentukan kapan alat harus dikalibrasi ulang berdasarkan risiko, performa, dan data historis.

Dalam praktiknya, ILAC-G24 tidak memberikan satu metode baku, melainkan berbagai pendekatan seperti staircase, control chart, hingga statistical analysis. Hal ini memberikan fleksibilitas bagi laboratorium untuk memilih metode yang paling sesuai dengan kondisi alat dan operasional.

Manfaat Menggunakan Referensi ILAC-G24

  • Mengoptimalkan interval kalibrasi – tidak terlalu sering atau terlalu jarang.
  • Mengurangi risiko kesalahan pengukuran – menjaga alat tetap dalam batas toleransi.
  • Meningkatkan efisiensi biaya – kalibrasi dilakukan saat benar-benar diperlukan.
  • Mendukung kepatuhan standar – relevan dengan ISO/IEC 17025 dan ISO 9001.

Menggunakan ILAC-G24 membantu laboratorium beralih dari sistem statis ke sistem dinamis. Artinya, keputusan kalibrasi tidak lagi berbasis jadwal tetap, tetapi berdasarkan data aktual performa alat. Ini sangat penting di industri modern yang menuntut efisiensi dan akurasi sekaligus.

Pengalaman / Studi Kasus / Sudut Pandang Pribadi

“Saya mencoba menerapkan ILAC-G24 selama beberapa bulan dalam pengelolaan kalibrasi alat ukur dan menemukan beberapa hal menarik:

  • Interval kalibrasi yang sebelumnya tetap (12 bulan) ternyata bisa diperpanjang untuk beberapa alat tanpa meningkatkan risiko
  • Beberapa alat justru perlu dipersingkat intervalnya karena drift lebih cepat dari perkiraan
  • Data historis menjadi sangat berharga untuk pengambilan keputusan, nah ini yang perlu kita ingatkan kembali, ketika menerima sertifikat kalibrasi dari laboratorium kalibrasi, wajib kita verifikasi terlebih dahulu hasil sertifikat tersebut, berapa koreksinya, berapa uncertaintynya, masih masuk spesifikasi penggunaan tidak? alat masih layak digunakan atau tidak? dll. Terkait cara membaca sertifikat kalibrasi, teman-teman bisa searching di youtube, karena banyak yang memberikan webinar secara gratis. Jika ingin pengetahuan lebih detil terkait parameter tertentu, baru teman-teman disarankan mengikuti training kalibrasi.

Karena itu, saya percaya bahwa ILAC-G24 memang memberikan pendekatan yang lebih realistis dan efisien dalam manajemen kalibrasi.”

5 Metode Penentuan Interval Kalibrasi dalam ILAC-G24

1. Metode Staircase (Automatic Adjustment)

Metode ini menyesuaikan interval kalibrasi berdasarkan hasil kalibrasi sebelumnya.

Kelebihan:

  • Mudah diterapkan
  • Tidak membutuhkan analisis statistik kompleks
  • Respons cepat terhadap perubahan performa alat

Kekurangan:

  • Kurang akurat dibanding metode statistik
  • Jadwal kalibrasi bisa tidak stabil
  • Tidak cocok untuk analisis jangka panjang

2. Metode Control Chart

Metode ini menggunakan grafik untuk menganalisis tren drift dan variasi hasil kalibrasi.

Kelebihan:

  • Sangat akurat dan berbasis data
  • Bisa memprediksi kapan alat akan keluar dari toleransi
  • Memberikan insight mendalam tentang performa alat

Kekurangan:

  • Sulit diterapkan tanpa software
  • Membutuhkan data historis yang banyak
  • Tidak praktis untuk semua jenis alat

3. Metode In-Use Time

Interval ditentukan berdasarkan jam pemakaian, bukan waktu kalender.

Kelebihan:

  • Lebih realistis untuk alat yang mengalami keausan karena penggunaan
  • Efisiensi biaya lebih tinggi
  • Cocok untuk alat proses

Kekurangan:

  • Tidak cocok untuk semua alat
  • Membutuhkan sistem monitoring penggunaan
  • Sulit dalam perencanaan jadwal kalibrasi

4. Metode Black Box (In-Service Checking)

Metode ini menggunakan pengecekan rutin parameter kritis selama alat digunakan.

Kelebihan:

  • Meningkatkan ketersediaan alat (availability tinggi)
  • Kalibrasi hanya dilakukan saat diperlukan
  • Cocok untuk alat kompleks

Kekurangan:

  • Tidak semua parameter terpantau
  • Membutuhkan alat cek khusus
  • Ada risiko kesalahan jika parameter kritis tidak tepat

5. Metode Statistical Approaches

Metode ini menggunakan analisis statistik lanjutan untuk menentukan interval optimal.

Kelebihan:

  • Sangat akurat dan berbasis probabilitas
  • Cocok untuk banyak alat identik
  • Mendukung pengambilan keputusan berbasis risiko

Kekurangan:

  • Kompleks dan membutuhkan keahlian statistik
  • Memerlukan data besar dan software
  • Tidak praktis untuk implementasi sederhana

Cara Menggunakan ILAC-G24

Langkah 1: Tentukan interval awal
Gunakan rekomendasi pabrikan, pengalaman, dan kondisi penggunaan sebagai dasar awal. Jika tidak ada informasi sama sekali, tetapkan 1 tahun terlebih dahulu (angka 1 tahun tersebut merupakan angka yang kami dapatkan dari webinar pengenalan dasar-dasar kalibrasi.

Langkah 2: Kumpulkan data kalibrasi
Catat hasil kalibrasi secara konsisten untuk membangun histori alat.

Langkah 3: Pilih metode evaluasi
Gunakan metode seperti:

  • Staircase (penyesuaian bertahap)
  • Control chart (analisis tren)
  • In-use time (berbasis jam pemakaian)

Langkah 4: Review dan optimasi
Evaluasi interval secara berkala dan sesuaikan berdasarkan data dan risiko.

Risiko / Kekurangan / Hal yang Perlu Diwaspadai

Mengandalkan intuisi tanpa data
→ Solusi: Gunakan data historis sebagai dasar keputusan

Interval terlalu panjang
→ Solusi: Tetapkan batas maksimum untuk mencegah risiko out of tolerance

Metode terlalu kompleks
→ Solusi: Mulai dari metode sederhana seperti staircase

Kurangnya dokumentasi
→ Solusi: Buat sistem pencatatan yang konsisten dan terstruktur

Tips Mengoptimalkan ILAC-G24 Dengan Benar

  • Gunakan kombinasi metode, bukan hanya satu pendekatan
  • Fokus pada alat kritis terlebih dahulu
  • Manfaatkan data historis sebagai aset utama
  • Lakukan intermediate check (pengecekan antara)
  • Integrasikan dengan sistem maintenance
  • Gunakan software jika data sudah banyak, saat ini ada beberapa software pengelolaan kalibrasi seperti yang dikeluarkan brand beamex.

Pertanyaan yang Sering Ditanyakan (FAQ)

Apakah ILAC-G24 aman digunakan?
Ya, ILAC-G24 adalah panduan internasional yang banyak digunakan laboratorium untuk memastikan interval kalibrasi optimal dan berbasis risiko.

Apa bedanya ILAC-G24 dengan metode kalibrasi biasa?
Metode biasa cenderung menggunakan interval tetap, sedangkan ILAC-G24 menggunakan pendekatan dinamis berbasis data dan risiko.

Berapa lama efek ILAC-G24 terasa?
Efeknya bisa terlihat dalam 1–2 siklus kalibrasi, terutama dalam efisiensi biaya dan stabilitas alat.

Siapa yang cocok menggunakan ILAC-G24?
Teknisi kalibrasi, QA/QC, auditor, dan laboratorium pengujian atau kalibrasi.

“ILAC-G24 adalah pilihan terbaik untuk mengoptimalkan interval kalibrasi secara efisien dan berbasis risiko. Dengan manfaat seperti pengurangan biaya, peningkatan akurasi, dan fleksibilitas metode,
Jika ingin hasil maksimal, pastikan untuk menggunakan data historis dan melakukan evaluasi berkala.”

Memahami Safe Weighing Range dan Praktik Penimbangan yang Baik

Memahami Safe Weighing Range dan Praktik Penimbangan yang Baik

Sebagian dari kita, baik yang bekerja di industri ataupun seorang mahasiswa yang sedang melakukan penelitian sering berpikir bahwa aktivitas menimbang itu sederhana: letakkan benda di atas timbangan, baca angkanya, selesai. Padahal, dalam dunia nyata—terutama di industri farmasi, makanan & minuman, hingga laboratorium riset—aktivitas menimbang adalah salah satu titik paling kritis dalam proses pengukuran.

Kesalahan kecil pada tahap ini bisa berdampak besar: formula produk meleset, batch produksi gagal, hasil analisis tidak dapat dipercaya, bahkan bisa menyebabkan temuan audit.

Karena itu, penting bagi kita memahami apa yang sebenarnya terjadi di balik layar sebuah proses penimbangan. Tidak hanya sekadar membaca angka, tetapi memahami ketidakpastian pengukuran, toleransi timbang, minimum weight, dan konsep penting lain yang menentukan apakah hasil timbang benar-benar akurat atau tidak.

Artikel ini kita akan belajar hal-hal diatas dengan bahasa santai, mengalir, dan mudah dicerna—sehingga kita bisa memahami konsepnya tanpa harus memicingkan mata berulang kali.

Yuk, langsung saja kita mulai pembahasannya.

Mengapa Kita Harus Peduli dengan Ketidakpastian Pengukuran?

ketidakpastian relatif

Ketidakpastian: Rasa “Ragu” yang Selalu Ada

Ketika kita menimbang, katakanlah suatu sampel, apa yang kita dapatkan adalah angka. Misal:

100.0 g

Namun apakah angka 100.0 g itu benar-benar tepat 100.0 gram?

Jawabannya: tidak pernah pasti.

Setiap proses pengukuran, termasuk menimbang, selalu mengandung “keraguan”. Inilah yang disebut measurement uncertainty atau ketidakpastian pengukuran.

Uncertainty muncul dari banyak sumber:

  • kemampuan alat ukur,
  • kondisi lingkungan,
  • operator,
  • metode dan prosedur,
  • standar kalibrasi,
  • bahkan dari benda yang diukur itu sendiri.

Maka, tidak peduli betapa canggih timbanganmu, selalu ada rentang ketidakpastian.

Misalnya:

100.0 g ± 0.5 g

Artinya, hasil timbangmu mungkin berada di rentang:

99.5 g sampai 100.5 g

Rentang inilah yang harus kita perhitungkan ketika menilai apakah hasil timbang masih memenuhi persyaratan proses atau tidak.

Oiya, terkait dengan sumber-sumber ketidakpastian tersebut juga pernah kita bahas dalam artikel berikut : https://www.sentrakalibrasiindustri.com/beberapa-hal-yang-mempengaruhi-ketidakpastian-pengukuran/

Ketidakpastian Absolut vs Ketidakpastian Relatif

  • Apa itu Ketidakpastian Absolut?

Ini adalah nilai ketidakpastian dalam satuan yang sama dengan hasil ukur.

Misal:

hasil ukur: 100 g

ketidakpastian: ±1 g

Maka 1 g adalah ketidakpastian absolut.

Masalahnya, nilai absolut tidak selalu memberi gambaran utuh tentang kualitas pengukuran.

Kenapa Ketidakpastian Relatif Lebih Bermakna?

Ketidakpastian relatif adalah perbandingan ketidakpastian absolut terhadap nilai ukur.

Rumusnya:

Ketidakpastian relatif (%) = (Ketidakpastian absolut / Hasil ukur) × 100%

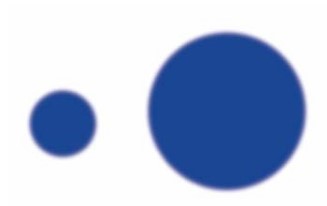
Contoh kasus menarik (lihat gambar lingkaran diatas):

Dua lingkaran dengan tepi kabur sama-sama 9 unit.

Diameter:

  • lingkaran besar: 90 unit
  • lingkaran kecil: 30 unit

Ketidakpastian absolut: sama→ 9 unit

Tapi ketidakpastian relatif berbeda:

  • Lingkaran besar → 10%
  • Lingkaran kecil → 30%

Apa artinya?

Semakin kecil nilai yang diukur, semakin besar pengaruh blur (ketidakpastian) terhadap keseluruhan hasil.

Karena itulah relative uncertainty memberikan pemahaman yang jauh lebih akurat tentang kualitas pengukuran.

Hubungan Kalibrasi dan Uncertainty

tingkat keraguan hasil pengukuran

Kalibrasi bukan hanya “ngecek timbangan masih normal atau tidak”.

Kalibrasi:

membandingkan hasil timbang dengan standar yang diketahui nilainya, menentukan error, dan yang terpenting: menghasilkan measurement uncertainty timbangan.

Dari data pada sertifikat kalibrasi itulah kita bisa menghitung apakah alat tersebut cukup akurat untuk aplikasi kita.

Tanpa kalibrasi + uncertainty, kita sebenarnya buta terhadap kualitas hasil timbang.

Mengenal Weighing Tolerance dan Kenapa Paling Penting untuk Proses

Setiap proses memiliki batas variasi hasil timbang yang masih bisa diterima, atau disebut weighing tolerance.

Contohnya:

  • Toleransi 0.5%
  • Toleransi 1%
  • Toleransi 2%
  • dst.

Konsep penting:

Measurement uncertainty harus lebih kecil dari tolerance. Kalau tidak, hasil timbang tidak dapat dipercaya.

Contoh:

  • Target: 100 g
  • Toleransi: ±1% → ±1 g
  • Uncertainty: ±1.5 g

Maka meskipun angka timbangan “100.0 g”, hasilnya tidak valid—karena ketidakpastian lebih besar dari toleransi.

Inilah kenapa banyak industri strict terhadap penentuan toleransi. Tentunya termasuk di industri tempat kamu bekerja kan…?

Minimum Weight: Batas Akurasi Terendah yang Sering Diabaikan

Minimum weight adalah massa terkecil yang masih bisa ditimbang dengan akurat sesuai toleransi. Jika kamu menimbang di bawah minimum weight, hasil timbang tidak boleh dipercaya.

Minimum weight dihitung dari perpotongan antara:

Relative measurement uncertainty, dan tolerance.

Misal dari grafik:

Tolerance = 1%

Relative uncertainty = 1% terjadi pada: 8.44 g

Maka:

Minimum weight = 8.44 g Di bawah itu, hasil tidak akurat.

Namun minimum weight ini baru berlaku untuk kondisi ideal.

Kenyataan di lapangan? Jauh dari ideal.

Ada angin, vibrasi, operator berbeda, suhu naik turun, draft shield dibuka-tutup, meja goyang sedikit, dan lain-lain.

Karena itu, kita butuh safety factor.

Safety Factor: Cara Menjamin Keamanan Pengukuran di Kondisi Lapangan

Jika minimum weight ideal adalah 8.44 g, menggunakan safety factor 2 membuat minimum weight operasional menjadi:

8.44 g × 2 = 16.88 g

Artinya:

Di bawah 16.88 g, tidak aman menimbang.

Semakin buruk lingkungan, semakin besar safety factor:

  • 1 → ideal sekali, lab bersih, fully controlled
  • 2 → kondisi laboratorium biasa
  • 3 → kondisi produksi
  • 4–10 → kondisi berat: portable scale, operator banyak, vibrasi, dll.

Safety factor memastikan kita selalu berada dalam kondisi aman, bukan sekadar kondisi ideal.

Safe Weighing Range: Zona Aman Menimbang

Konsep ini penting untuk kalian yang nanti bekerja di QA, produksi, atau laboratorium.

Safe Weighing Range (SWR):

  • Batas bawah = minimum weight × safety factor
  • Batas atas = kapasitas timbangan

Jika sampel yang kamu timbang berada di antara dua batas ini, maka hasilnya aman digunakan.

Zona SWR:

  • Merah → tidak akurat
  • Kuning → mungkin akurat tapi berisiko
  • Hijau → aman dan dapat dipercaya

Semua proses industri wajib menimbang di zona hijau.

Cara Menurunkan Minimum Weight

Repeatability sangat mempengaruhi minimum weight. Jika repeatability buruk → minimum weight naik → Safe Weighing Range (SWR) menyempit.

Kita bisa meningkatkan repeatability dengan cara-cara sederhana:

  • Nyalakan timbangan minimal 30 menit sebelum pakai
  • Hindari cahaya langsung
  • Gunakan meja yang stabil
  • Gunakan tweezers atau pinset
  • Tutup draft shield,
  • Lakukan pengukuran di ruangan tenang,
  • Level timbangan dengan benar / buble leveling harus berada di posisi tengah timbangan
  • Gunakan ionizer jika sampel mudah bermuatan statis.

Ini hal kecil tapi dampaknya besar terhadap akurasi.

Penutup

Semua konsep mulai dari ketidakpastian, toleransi, minimum weight, safety factor, hingga Safe Weighing Range bukanlah teori belaka. Konsep ini adalah fondasi utama yang digunakan industri untuk memastikan hasil produksi akurat, aman, dan konsisten.

Sebagai analis, operator timbang di area produksi, QA, atau teknisi kalibrasi di laboratorium, memahami konsep ini akan membuat kalian jauh lebih siap menghadapi dunia kerja. Kalian tidak hanya mampu membaca angka timbangan, tetapi bisa menilai apakah angka itu benar-benar layak dipercaya.

Memahami hal-hal diatas akan sangat berguna terutama pada saat kita belajar mengenai teknik kalibrasi massa.

Ingat:

Menimbang bukan sekadar membaca angka. Menimbang adalah aktivitas ilmiah yang membutuhkan pengendalian, pemahaman, dan interpretasi.

Beberapa Hal yang Mempengaruhi Ketidakpastian Pengukuran

Beberapa Hal yang Mempengaruhi Ketidakpastian Pengukuran

Ketidakpastian, merupakan salah satu materi wajib yang diajarkan ketika kita mengikuti pelatihan kalibrasi, dan hal yang paling sulit dalam mengestimasi ataupun mengevaluasi ketidakpastian tersebut adalah menentukan sumber-sumbernya berikut dengan menetapkan nilainya.

Dalam uncertainty analysis (analisis ketidakpastian), fokus kita itu harus ke apa aja yang mempengaruhi ketidakpastian, bukan ke error (kesalahan).

Bedanya apa sih uncertainty sama error?

  • Error itu kayak deviasi spesifik dari nilai sebenarnya (true value). Misalnya: teman-teman memgukur panjang batang 100 mm, tapi hasil alat ukur lo 98 mm → itu error 2 mm.

  • Uncertainty itu kayak range of doubt atau seberapa yakin kita sama hasil pengukuran. Misalnya teman-teman mengukur dan dapet 100 mm ± 1 mm → ini nunjukin bahwa hasil pengukuran bisa aja antara 99 sampai 101 mm, bukan berarti salah, tapi kita punya batas keyakinan segitu.

Jadi tujuan utamanya adalah menyadari dan memahami pengaruh-pengaruh yang bikin hasil pengukuran kita jadi enggak 100% pasti.

Berikut ini adalah 6 hal umum yang sering memengaruhi uncertainty, dan itu penting banget buat semua orang yang kerja di bidang metrologi, kalibrasi, atau pengujian.

Equipment (Peralatan)

Peralatan yang dipakai buat pengujian atau kalibrasi punya pengaruh BESAR terhadap ketidakpastian hasil ukur. Makanya banyak lab dan profesional sangat selektif dalam milih alat ukur—gak cuma soal merek atau fitur, tapi juga soal kualitas metrologinya.

Kenapa peralatan jadi poin utama dalam uncertainty?

Karena peralatan:

  • Bisa punya repeatability (pengulangan hasil yang konsisten) yang buruk

  • Bisa mengalami drift atau stability issue (hasil berubah seiring waktu)

  • Bisa ada reproducibility issue kalau beda operator atau kondisi menghasilkan hasil beda

Makanya:

Banyak lab lakukan eksperimen sendiri terhadap alat mereka buat nyari tahu sumber ketidakpastian spesifik, misalnya:

  • Seberapa sering alat hasilnya beda-beda di kondisi sama (repeatability)

  • Seberapa stabil alat itu setelah 1 minggu, 1 bulan, dst. (stability)

  • Seberapa besar variasi antar pengguna alat (reproducibility)

Intinya:

Setiap kali kita bikin uncertainty budget, kita harus cantumkan pengaruh dari alat. Misalnya dari spesifikasi alat (accuracy, resolution), atau dari hasil uji karakteristik alat.

Unit Under Test (UUT)

Lebih dikenal dengan benda yang kita ukur atau kalibrasi.

Biasanya orang lebih fokus ke alat ukurnya, tapi UUT juga bisa jadi penyumbang besar ketidakpastian.

Kenapa UUT bisa nyumbang uncertainty? Nih beberapa alasannya:

  1. Kurang stabil → Misalnya: alatnya gampang berubah bacaan karena suhu atau waktu.

  2. Resolusinya rendah → Misalnya: display cuma 1 desimal, padahal kita butuh lebih detail.

  3. Ada bias yang nggak kita sadari → Misalnya: alat punya offset tapi belum dikalibrasi ulang, jadi bacanya selalu meleset sedikit.

Apa yang perlu diperhatiin dari UUT?

  • Resolution: seberapa kecil perubahan yang bisa dibaca alat itu.

  • Repeatability: seberapa konsisten hasil ukurnya kalau diuji berulang kali di kondisi yang sama.

Contoh sederhana: Teman-teman lagi kalibrasi termometer digital UUT yang cuma bisa nunjukin suhu ke satuan 0.1°C. Padahal standar acuan teman-teman akurasi sampai 0.01°C. Nah, resolusi si UUT itu udah otomatis nyumbang uncertainty.

Intinya:
Jangan cuma mikirin alat ukur/standar, tapi juga perhatiin UUT-nya. Kalau UUT-nya “lemot”, “goyang”, atau “buta huruf” (resolusinya rendah), ya uncertainty-nya jadi bengkak.

Operator (Personel / Pengguna alat)

Operator alias orang yang ngelakuin pengukuran itu bukan cuma figuran, tapi punya peran besar banget dalam nyumbang uncertainty. Kualitas hasil ukur bisa beda tergantung siapa yang ngelakuin—apalagi kalau prosesnya gak sepenuhnya otomatis.

Faktor-faktor yang ngaruh dari sisi operator:

  • Pendidikan dan pelatihan → apakah dia ngerti prinsip ukurnya?

  • Pengalaman dan jam terbang → udah sering ngukur atau baru belajar?

  • Teknik → cara pegang, cara baca, cara posisiin alat — beda teknik, beda hasil

  • Konsistensi → bisa nggak dia ngelakuin prosedur dengan sama tiap kali?

Solusinya apa? → Lakukan uji reproducibility antar operator, artinya:

  • Coba bandingin hasil ukur dari dua atau lebih operator pada kondisi yang sama.

  • Dari variasi hasilnya, lo bisa dapet gambaran seberapa besar kontribusi ketidakpastian dari faktor “manusia”.

Environment (Lingkungan)

Lingkungan tempat lo ngelakuin pengukuran atau kalibrasi bisa ngaruh besar ke hasil. Faktor-faktor kayak suhu, kelembapan, tekanan udara, getaran, pencahayaan, gravitasi, bahkan elevation (ketinggian dari permukaan laut) semuanya bisa jadi biang kerok ketidakpastian.

Faktor Lingkungan yang Sering Jadi Masalah:

  • Suhu → pengaruh banget, apalagi buat alat ukur panjang, karena benda bisa memuai/menciut

  • Kelembaban → bisa ngaruh ke alat elektronik atau bahan hygroscopic (yang nyerap air)

  • Tekanan dan Gravitasi → penting buat kalibrasi massa, tekanan, dan sejenisnya

  • Getaran → bisa ganggu pengukuran presisi tinggi, misal mikroskop, timbangan analitik

  • Pencahayaan → penting kalau pengukuran visual (contoh: baca skala manual, color comparator)

Kenapa ini krusial?

Karena tiap jenis pengukuran punya sensitivitas lingkungan yang beda-beda. Misalnya:

  • Kalibrasi mass balance sensitif terhadap suhu, kelembapan, dan tekanan udara (buat koreksi buoyancy).

  • Pengukuran dimensi dengan CMM (Coordinate Measuring Machine) bisa kacau kalau ruangannya nggak terkendali suhunya.

Yang harus dilakukan:

  • Pahami karakteristik alat dan objek yang diukur: sensitifnya ke apa?

  • Monitor lingkungan secara real-time (pakai logger suhu/kelembapan, dll)

  • Kalau perlu, masukkan koreksi dan ketidakpastian lingkungan ke dalam uncertainty budget.

Catatan penting:

Kalau lo lewatkan faktor lingkungan, bukan cuma uncertainty-nya yang salah — tapi hasil pengukurannya bisa langsung error (salah total).

Method (Metode)

Metode adalah prosedur atau cara yang dipakai buat ngelakuin pengukuran atau kalibrasi. Nah, meskipun hasil akhirnya mungkin sama (alias equifinality — banyak jalan menuju Roma), tiap metode bisa ngasih kontribusi uncertainty yang beda.

Contoh Equifinality: Misal lo mau ngukur panjang sebuah balok:

  • Bisa pakai jangka sorong

  • Bisa juga pakai mikrometer

  • Atau bisa pakai CMM (mesin ukur koordinat)

Ketiganya bisa ngasih hasil mirip, tapi:

  • Tingkat presisinya beda

  • Ketergantungan ke operator beda

  • Sensitivitas terhadap lingkungan beda

  • Kompleksitas prosedurnya beda

Kenapa metode penting? Karena:

  • Tiap metode punya tingkat ketelitian (accuracy dan precision) masing-masing.

  • Ada metode yang lebih rentan terhadap bias atau kesalahan sistematik.

  • Ada metode yang butuh banyak interpretasi subjektif dari operator, dan itu bikin hasilnya makin variatif.

Yang harus lo perhatiin:

  • Kalo lab lo pake lebih dari satu metode buat ngukur hal yang sama, lo harus evaluasi masing-masing metode secara terpisah.

  • Lihat apakah metode-metode itu dokumentasinya lengkap, distandarkan, dan udah tervalidasi.

  • Masukkan perbedaan antar metode itu sebagai komponen dalam uncertainty budget.

Metode itu bukan sekadar “cara”, tapi juga sumber variasi. Dan variasi = uncertainty. Makanya penting banget metode ini diidentifikasi dan dikarakterisasi.

Calibration Service Provider (Penyedia Jasa Kalibrasi)

Penyedia jasa kalibrasi punya peran besar dalam menentukan besarnya uncertainty yang traceable di alat ukur lo.

Kenapa?

Karena mereka yang ngasih nilai ketidakpastian lewat sertifikat kalibrasi — dan nilai itu jadi patokan awal (reference uncertainty) buat semua pengukuran yang lo lakukan pakai alat itu.

⚠️ Yang perlu lo ingat:

“Teman-teman gak bisa ngakuin uncertainty yang lebih kecil dari nilai uncertainty yang dikasih penyedia kalibrasi.”
Itu ibarat ngakuin ketelitian lebih hebat dari acuan yang pakai.

Contoh real: Kalau alat lo dikalibrasi sama lab A, dan mereka nyatakan uncertainty = ±0,5 °C, teman-teman gak bisa bikin uncertainty budget yang lebih kecil dari itu — misalnya lo ngaku ±0,2 °C — karena itu artinya teman-teman melebihi kemampuan referensi lo sendiri. Nah, itu udah gak bisa dipertanggungjawabkan secara teknis.

Apa yang bisa Kita lakuin?

  • Evaluasi kompetensi penyedia kalibrasi (cek akreditasi, lingkup, CMC, dll). Hal ini bisa dilihat langsung melalui website Komite Akreditas Nasional (KAN).

  • Bandingkan uncertainty yang mereka nyatakan di sertifikat kalibrasi.

  • Pastikan traceability mereka jelas (misal ke NMI kayak NIST, NPL, PTB, dsb).

  • Masukkan uncertainty dari sertifikat mereka ke dalam uncertainty budget lo sebagai komponen utama.

Kesimpulan akhir 

  • Lihat sistem pengukuran lo secara holistik, jangan cuma fokus di alatnya aja.

  • Setiap elemen (dari alat, operator, lingkungan, metode, UUT, sampai penyedia kalibrasi) bisa jadi sumber uncertainty.

  • Kalau teman-teman bisa identifikasi semua sumber itu dengan tepat, uncertainty budget teman-teman bakal makin akurat dan kredibel.

Untuk lebih memhami ketidakpastian pengukuran parameter tertentu, misalnya : masss, dimensi, suhu, dll teman-teman bisa mengikuti training kalibrasi di link berikut :

>>>https://www.sentrakalibrasiindustri.com/training-kalibrasii/

Rounding dalam Metrologi

Rounding dalam Metrologi

Mungkin diantara teman-teman disini yang pernah mengikuti pelatihan teknik kalibrasi? Ada beberapa parameter dimana dalam perhitungan ketidakpastian bentangannya memasukkan budget ketidakpastian rounding.

Nah apa itu rounding?

Sedikit akan kita ulas dalam artikel ini.

Dalam metrologi, hasil pengukuran dan ketidakpastian harus dilaporkan dengan jumlah digit yang masuk akal agar tidak memberikan kesan ketelitian yang berlebihan. Oleh karena itu, proses pembulatan sangat penting untuk memastikan nilai ketidakpastian tetap bermakna dan tidak menyesatkan pengguna data.

Beberapa standar internasional yang mengatur ketidakpastian dan pembulatan dalam metrologi antara lain:

  • ISO GUM (Guide to the Expression of Uncertainty in Measurement – JCGM 100:2008)
  • ILAC P14:01/2013
  • OIML (International Organization of Legal Metrology)

Konsep Dasar Pembulatan dalam Metrologi

Konsep Dasar Pembulatan

Pengertian Pembulatan (Rounding)

Pembulatan adalah proses mengurangi jumlah digit dalam angka dengan tetap mempertahankan nilai mendekati angka asli sesuai aturan tertentu. Dalam metrologi, pembulatan digunakan untuk memastikan bahwa angka yang dilaporkan tetap bermakna dan tidak menyesatkan.

Ada beberapa jenis pembulatan yang umum digunakan:

  • Pembulatan ke atas: Selalu membulatkan ke nilai yang lebih tinggi.
  • Pembulatan ke bawah: Selalu membulatkan ke nilai yang lebih rendah.
  • Pembulatan ke digit signifikan tertentu: Membulatkan angka ke jumlah digit yang signifikan berdasarkan ketepatan alat ukur.

Tujuan dan Manfaat Pembulatan

Pembulatan dalam metrologi memiliki beberapa tujuan penting:

  • Menghindari kesan ketelitian yang berlebihan: Jika angka tidak dibulatkan, hasil pengukuran bisa tampak lebih akurat daripada kenyataan.
  • Meningkatkan keterbacaan dan pemahaman hasil pengukuran: Angka dengan banyak digit desimal sulit untuk dibaca dan ditafsirkan oleh pengguna.
  • Menyesuaikan dengan standar pelaporan: Pembulatan diperlukan untuk memenuhi pedoman pelaporan yang ditetapkan oleh badan standar internasional.
  • Memastikan konsistensi dalam penyajian data: Dengan metode pembulatan yang konsisten, hasil pengukuran dapat dibandingkan secara objektif.

Dampak Pembulatan terhadap Hasil Pengukuran

Pembulatan yang tidak tepat dapat memiliki berbagai dampak negatif:

  • Kesalahan sistematis: Jika angka selalu dibulatkan ke atas atau ke bawah, hasil akhirnya bisa memiliki bias.
  • Ketidakkonsistenan dalam pelaporan: Jika metode pembulatan tidak seragam, hasil pengukuran dari berbagai laboratorium bisa berbeda, meskipun alat ukur yang digunakan sama.
  • Kesulitan dalam interpretasi data: Data yang dibulatkan secara tidak tepat dapat menyebabkan kesalahan dalam pengambilan keputusan teknis.

Metode Pembulatan dalam Ketidakpastian Pengukuran

Metode Pembulatan

Metode Pembulatan Konvensional (Conventional Rounding)

Metode ini merupakan yang paling umum digunakan, di mana aturan dasarnya adalah:

  • Jika digit setelah angka yang akan dipertahankan lebih besar atau sama dengan 5, angka dibulatkan ke atas.
  • Jika digit setelah angka yang akan dipertahankan kurang dari 5, angka tetap atau dibulatkan ke bawah.

Contoh:

  • 12,46 dibulatkan menjadi 12,5.
  • 23,34 dibulatkan menjadi 23,3.

Kelebihan metode ini adalah kesederhanaannya, namun dapat menyebabkan bias jika selalu dilakukan secara konsisten ke atas atau ke bawah.

Metode Pembulatan ke Digit Genap Terdekat (Even Rounding / Banker’s Rounding)

Metode ini mengatasi masalah bias yang mungkin terjadi pada metode pembulatan konvensional dengan aturan:

  • Jika digit setelah angka yang akan dipertahankan adalah 5, maka angka dibulatkan ke digit genap terdekat.

Contoh:

  • 12,45 dibulatkan menjadi 12,4 (karena 4 adalah genap).
  • 13,55 dibulatkan menjadi 13,6 (karena 6 adalah genap).

Metode ini digunakan dalam beberapa standar ilmiah dan statistik karena membantu mengurangi bias kumulatif dalam dataset besar.

Metode Pembulatan ke Atas (Round-Up)

Dalam beberapa kasus, terutama di sektor industri tertentu, kebijakan pembulatan selalu dilakukan ke atas untuk memberikan margin keamanan tambahan.

Contoh:

  • 14,31 dibulatkan menjadi 14,4.
  • 9,82 dibulatkan menjadi 9,9.

Namun, metode ini harus digunakan dengan hati-hati karena dapat menyebabkan hasil pengukuran tampak lebih besar dari nilai aslinya, yang dapat berpengaruh pada perhitungan teknis dan persyaratan kepatuhan.

Metode Pembulatan ke Bawah (Round-Down)

Metode ini kebalikan dari round-up, di mana angka selalu dibulatkan ke bawah untuk menghindari laporan yang melebih-lebihkan nilai hasil pengukuran.

Contoh:

  • 18,79 dibulatkan menjadi 18,7.
  • 7,96 dibulatkan menjadi 7,9.

Metode ini sering digunakan dalam industri di mana lebih baik untuk memberikan hasil konservatif daripada melebih-lebihkan nilai pengukuran.

Metode Pembulatan Berbasis Ketidakpastian (Uncertainty-Based Rounding)

Dalam metrologi, metode ini mempertimbangkan besarnya ketidakpastian sebelum menentukan digit signifikan yang akan dipertahankan. Pembulatan dilakukan dengan menyesuaikan angka signifikan terhadap ketidakpastian yang dihitung.

Contoh:

  • Jika ketidakpastian adalah 0,00234, hasil pengukuran yang semula 12,45678 dibulatkan menjadi 12,457 untuk mempertahankan keterbacaan yang sesuai dengan tingkat ketidakpastian.

Metode ini lebih kompleks tetapi memberikan hasil yang lebih bermakna dalam analisis pengukuran.

Implikasi Praktis Pembulatan dalam Laporan Ketidakpastian

Implikasi Praktis Pembulatan

Pembulatan yang tidak sesuai dapat memengaruhi berbagai aspek dalam pelaporan hasil pengukuran dan sertifikasi, antara lain:

Format Pelaporan dalam Sertifikat Kalibrasi

  • Dalam sertifikat kalibrasi, ketidakpastian harus dilaporkan dengan jumlah digit signifikan yang sesuai.
  • Misalnya, jika ketidakpastian dihitung sebagai 0,004567, maka pembulatan harus dilakukan ke angka yang mencerminkan ketepatan pengukuran, seperti 0,0046 atau 0,005.

Dampak terhadap Nilai CMC (Calibration and Measurement Capability)

  • Laboratorium kalibrasi yang menerapkan pembulatan yang terlalu konservatif dapat melaporkan nilai CMC yang lebih besar dari seharusnya, sehingga mengurangi daya saingnya.
  • Sebaliknya, pembulatan yang tidak tepat dapat menyebabkan ketidakcocokan dengan standar akreditasi.

Pengaruh terhadap Kepercayaan Pelanggan

  • Jika pembulatan tidak dilakukan secara transparan dan konsisten, pelanggan mungkin meragukan validitas hasil kalibrasi.
  • Oleh karena itu, laboratorium harus mencantumkan metode pembulatan yang digunakan dalam laporan kalibrasi.

Kesalahan Umum dalam Pembulatan Ketidakpastian

Kesalahan Umum dalam Pembulatan

Beberapa kesalahan umum yang sering terjadi dalam pembulatan ketidakpastian meliputi:

Penggunaan Metode Pembulatan yang Tidak Konsisten

  • Beberapa laboratorium mungkin menerapkan metode pembulatan yang berbeda dalam berbagai laporan, yang dapat menyebabkan ketidaksesuaian dalam hasil pengukuran.
  • Solusi: Laboratorium harus mendokumentasikan dan menerapkan metode pembulatan yang seragam dalam semua laporan.

Pembulatan Ganda (Double Rounding)

  • Terjadi ketika nilai ketidakpastian dibulatkan lebih dari sekali dalam proses perhitungan.
  • Contoh: Jika nilai awal 0,00456 dibulatkan menjadi 0,0046, lalu dibulatkan lagi menjadi 0,005 dalam laporan akhir, maka ini dapat menyebabkan penyimpangan yang tidak perlu.
  • Solusi: Pastikan pembulatan hanya dilakukan satu kali pada tahap akhir.

Penggunaan Digit Signifikan yang Tidak Sesuai

  • Menampilkan ketidakpastian dengan jumlah digit yang terlalu banyak atau terlalu sedikit.
  • Contoh kesalahan:
    • 0,004567 ditulis sebagai 0,00456 (terlalu presisi).
    • 0,004567 ditulis sebagai 0,005 (terlalu kasar).
  • Solusi: Gunakan aturan pembulatan yang sesuai dengan standar ISO GUM dan ILAC P14.

Mengabaikan Dampak Pembulatan terhadap Hasil Akhir

  • Dalam beberapa kasus, pembulatan dapat memengaruhi hasil keputusan penerimaan atau penolakan suatu produk atau alat ukur.
  • Contoh: Jika spesifikasi alat adalah 10,00 ± 0,05 dan hasil pengukuran adalah 9,96 dengan ketidakpastian 0,045, maka pembulatan yang tidak tepat dapat menyebabkan interpretasi yang salah terkait kesesuaian spesifikasi.

Contoh Pembulatan

  • Sebuah laboratorium menerapkan metode pembulatan konvensional dan melaporkan ketidakpastian dengan angka yang masuk akal. Hasil pengukuran sebesar 12,4567 dengan ketidakpastian 0,00347 dibulatkan menjadi 12,457 ± 0,0035, sehingga laporan tetap akurat dan mudah dibaca.
  • Sebuah laboratorium lain menggunakan metode round-up dalam pembulatan ketidakpastian. Misalnya, nilai 0,00347 dibulatkan menjadi 0,004, yang menyebabkan laporan memiliki ketidakpastian yang lebih tinggi dari seharusnya. Hal ini berdampak pada validitas hasil kalibrasi dan mempengaruhi interpretasi pelanggan terhadap kemampuan laboratorium.

Sebagai penutup, Laboratorium harus memastikan metode pembulatan yang digunakan konsisten dalam semua laporan untuk menghindari kebingungan dan kesalahan interpretasi.

Metode pembulatan harus sesuai dengan pedoman ISO GUM dan ILAC P14 untuk memastikan akurasi dan keterbacaan dalam pelaporan ketidakpastian.

Agar implementasi pembulatan berjalan optimal, laboratorium harus memiliki dokumentasi yang jelas mengenai kebijakan pembulatan serta memberikan pelatihan kepada personel yang bertanggung jawab dalam pelaporan hasil pengukuran.

Dokumen OIML R 111-1 (E) Edition 2004: Standar Bobot dalam Metrologi

Dokumen OIML R 111-1 (E) Edition 2004: Standar Bobot dalam Metrologi

Masih membahas standar yang digunakan sebagai referensi dalam kalibrasi massa, jika sebelumnya kita membahas mengenai dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments, maka kali ini kita akan membahas tentang dokumen OIML R 111-1 (E) Edition 2004.

Dalam dunia metrologi legal, penggunaan bobot standar memiliki peran yang sangat penting dalam memastikan keakuratan pengukuran massa, terutama dalam kalibrasi timbangan.

Salah satu standar internasional yang digunakan secara luas dalam bidang ini adalah OIML R 111-1 (E) Edition 2004. Dokumen ini diterbitkan oleh Organisation Internationale de Métrologie Légale (OIML) dan berisi spesifikasi teknis serta persyaratan mengenai bobot standar yang digunakan untuk kalibrasi dan verifikasi timbangan.

Standar ini diterapkan di berbagai sektor industri, termasuk laboratorium metrologi, manufaktur, serta perdagangan yang memerlukan pengukuran massa dengan tingkat akurasi tinggi.

Artikel ini akan mengupas secara mendetail isi dari OIML R 111-1, termasuk klasifikasi bobot, spesifikasi teknis, metode kalibrasi, persyaratan sertifikasi, serta implementasinya dalam industri.

Klasifikasi Bobot Menurut OIML R 111-1

Klasifikasi Bobot Menurut OIML R 111-1

OIML R 111-1 mengklasifikasikan bobot berdasarkan tingkat akurasi atau Maximum Permissible Error (MPE). Klasifikasi ini menentukan sejauh mana bobot dapat digunakan dalam kalibrasi dan verifikasi timbangan.

Kelas Bobot Penggunaan Toleransi Maksimum (MPE)
E1 Kalibrasi bobot E2, laboratorium primer Sangat kecil
E2 Kalibrasi bobot F1, laboratorium sekunder Kecil
F1 Kalibrasi bobot F2, laboratorium industri Sedang
F2 Kalibrasi bobot M1, timbangan presisi Lebih besar
M1, M2, M3 Penggunaan komersial, pasar, industri Besar

Bobot kelas E1 dan E2 sering digunakan dalam laboratorium kalibrasi dengan tingkat akurasi tertinggi, sementara kelas M1, M2, dan M3 lebih umum digunakan dalam aplikasi perdagangan dan industri umum.

Kriteria klasifikasi ini juga mempertimbangkan aspek seperti:

  • Rentang massa yang diperbolehkan, di mana bobot kelas tinggi (E1 dan E2) memiliki batasan lebih ketat dalam perubahan massa.
  • Aplikasi spesifik, misalnya dalam laboratorium penelitian, di mana bobot E2 lebih disukai dibandingkan kelas lainnya.
  • Regulasi internasional, yang mengharuskan industri tertentu menggunakan bobot kelas tertentu untuk memastikan kepatuhan terhadap standar akurasi global.

Spesifikasi Teknis Bobot Standar

Spesifikasi Teknis Bobot Standar

Bobot standar dalam OIML R 111-1 harus memenuhi berbagai persyaratan teknis untuk memastikan keandalannya dalam pengukuran. Beberapa aspek penting meliputi:

Material Bobot

Bobot standar dibuat dari material tertentu untuk memastikan stabilitas massa dan ketahanan terhadap faktor lingkungan. Material yang sering digunakan meliputi:

  • Stainless steel untuk bobot kelas E1 hingga F1, karena ketahanannya terhadap korosi dan kestabilan massanya.
  • Kuningan atau besi cor untuk kelas M1 hingga M3, karena biaya yang lebih rendah dan ketahanan dalam lingkungan industri.

Bobot kelas tinggi harus bebas dari kontaminan dan memiliki komposisi kimia yang stabil agar tidak mengalami perubahan massa akibat reaksi kimia.

Dimensi dan Desain

Bobot harus memiliki bentuk yang memungkinkan penanganan mudah dan stabilitas saat digunakan dalam kalibrasi. Bentuk umum bobot meliputi:

  • Silinder dengan kenop atas untuk bobot yang lebih besar (misalnya 1 kg ke atas).
  • Lempengan datar atau bentuk kawat untuk bobot dengan massa lebih kecil.

Dimensi bobot ditentukan dengan presisi tinggi agar tetap sesuai dengan persyaratan standar.

Persyaratan Magnetik dan Densitas

Bobot standar kelas tinggi seperti E1 dan E2 harus memiliki sifat non-magnetik agar tidak terpengaruh oleh medan magnet eksternal. Selain itu, densitas bobot harus seragam untuk menghindari perubahan massa akibat kondisi lingkungan.

Untuk bobot yang digunakan dalam lingkungan industri atau yang rentan terhadap medan elektromagnetik, penting untuk menggunakan material dengan permeabilitas magnetik rendah agar tidak mengganggu hasil pengukuran.

Metode Kalibrasi dan Pengujian Bobot

Pengujian Bobot

Proses kalibrasi bobot standar dilakukan menggunakan komparator massa dengan tingkat akurasi tinggi. Berikut adalah langkah-langkah utama dalam proses kalibrasi:

Penggunaan Komparator Massa

Komparator massa digunakan untuk membandingkan bobot yang dikalibrasi dengan bobot referensi yang memiliki sertifikasi lebih tinggi. Pengukuran dilakukan dalam kondisi lingkungan yang dikontrol dengan ketat.

Tipe komparator yang digunakan bervariasi berdasarkan akurasi yang dibutuhkan:

  • Komparator elektronik otomatis untuk bobot kelas E1 dan E2.
  • Komparator mekanik presisi tinggi untuk bobot kelas F dan M.

Metode Pengukuran Massa

Terdapat dua metode utama dalam kalibrasi bobot:

  1. Pengukuran absolut, di mana massa bobot ditentukan langsung menggunakan komparator presisi tinggi.
  2. Pengukuran perbandingan, di mana bobot yang dikalibrasi dibandingkan dengan bobot referensi yang memiliki sertifikat kalibrasi.

Ketelitian dalam proses ini ditingkatkan dengan mengulangi pengukuran beberapa kali dan menerapkan teknik pengurangan ketidakpastian.

Faktor Lingkungan

Kalibrasi bobot harus dilakukan dalam lingkungan dengan:

  • Suhu stabil (±0.1°C) untuk menghindari ekspansi termal.
  • Kelembaban terkendali agar bobot tidak menyerap kelembaban dari udara.
  • Tekanan udara yang terukur, terutama untuk bobot kelas tinggi.

Faktor lingkungan ini dikendalikan menggunakan ruangan laboratorium khusus dengan sistem kontrol iklim otomatis agar kondisi tetap optimal selama proses pengukuran.

Persyaratan Sertifikasi dan Dokumentasi Bobot Standar

Sertifikasi dan Dokumentasi Bobot Standar

Setiap bobot standar harus disertai sertifikat kalibrasi yang mencantumkan:

  • Nilai koreksi massa.
  • Ketidakpastian pengukuran.
  • Nomor identifikasi bobot.
  • Nama dan akreditasi laboratorium yang melakukan kalibrasi.

Dimana semua bobot harus dikalibrasi oleh laboratorium yang telah terakreditasi sesuai ISO/IEC 17025.

Penyimpanan dan Penanganan Bobot Standar

Penyimpanan dan Penanganan Bobot Standar

Untuk menjaga stabilitas massa bobot, beberapa langkah penting dalam penyimpanan dan penanganan harus diperhatikan:

  • Menyimpan bobot dalam kotak khusus untuk mencegah kontaminasi.
  • Menggunakan sarung tangan atau pinset saat menangani bobot kelas tinggi untuk menghindari minyak dari tangan manusia.
  • Menempatkan bobot di ruangan dengan kondisi lingkungan stabil untuk mencegah perubahan massa akibat oksidasi atau korosi.

Aplikasi OIML R 111-1 di Industri dan Laboratorium Metrologi

Aplikasi OIML R 111-1

Standar OIML R 111-1 digunakan dalam berbagai sektor industri:

Laboratorium kalibrasi menggunakan bobot kelas E1 dan E2 untuk kalibrasi instrumen presisi tinggi.

Industri farmasi memerlukan bobot standar untuk memastikan dosis bahan aktif yang tepat.

Industri manufaktur menggunakannya untuk kontrol kualitas dalam produksi komponen yang sangat presisi.

Dan masih banyak yang lainnya dimana setiap industri yang telah menerapkan sistem manajemen mutu ISO 9001 saat ini tentunya diwajibkan untuk melakukan kalibrasi baik dilakukan secara mandiri atau menggunakan jasa layanan laboratorium kalibrasi.

Perlu diperhatikan jika dilakukan secara mandiri, pastikan personelnya telah mengikuti training kalibrasi.

Namun tetap, dengan sedemikian luasnya aplikasi diatas, ada beberapa tantangan yang harus kita hadapi. Beberapa tantangan dalam penggunaan bobot standar meliputi:

  • Degradasi material seiring waktu akibat korosi atau kontaminasi.
  • Perubahan nilai massa akibat lingkungan.
  • Ketidakpastian pengukuran dalam kalibrasi, yang terus dikembangkan melalui inovasi dalam teknologi komparator massa.
  • Teknologi terbaru seperti komparator massa otomatis dan sensor berbasis laser mulai digunakan untuk meningkatkan akurasi pengukuran.

Sebagai penutup, OIML R 111-1 adalah standar utama dalam metrologi legal yang mengatur bobot standar untuk kalibrasi timbangan.

Dengan memahami spesifikasi teknis, metode kalibrasi, serta persyaratan penyimpanan dan sertifikasi, industri dapat memastikan akurasi pengukuran massa yang tinggi.

Implementasi standar ini tidak hanya meningkatkan keandalan data pengukuran tetapi juga mendukung kepatuhan terhadap regulasi metrologi internasional.

Untuk mendapatkan standar ini, cukup search saja di google dengan kata kunci : OIML R 111-1 (E) Edition 2004, atau teman-teman bisa mendapatkannya di halaman download.

Sekilas Tentang Dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments Part 1: Metrological and technical requirements – Tests

Sekilas Tentang Dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments Part 1: Metrological and technical requirements – Tests

Hari ini, 7 maret 2025 bertepatan dengan puasa ke tujuh bulan ramadhan tahun 2025, mudah-mudahan ibadah kita tetap dilancarkan ya teman-teman.

Artikel kali ini kita akan membahas sekilas mengenai isi dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments Part 1: Metrological and technical requirements – Tests.

Seperti kita ketahui, dokumen dengan tebal 144 halaman ini banyak sekali digunakan rujukan sebagai dokumen pendukung dalam pembelajaran pada saat training kalibrasi massa.

Instrumen timbang tidak otomatis (Non-Automatic Weighing Instruments, NAWI) adalah alat timbang yang membutuhkan intervensi manusia dalam proses penimbangan, seperti timbangan meja, jembatan timbang, dan alat ukur massa lainnya.

Dalam bidang metrologi, standar yang digunakan untuk memastikan kualitas dan keakuratan NAWI adalah OIML R 76-1 Edition 2006 (E). Standar ini ditetapkan oleh Organisasi Internasional Metrologi Legal (International Organization of Legal Metrology, OIML) dan mengatur persyaratan metrologi serta teknis yang harus dipenuhi oleh instrumen timbang.

Artikel ini akan membahas secara sekilas tentang standar OIML R 76-1, mencakup persyaratan metrologi, klasifikasi instrumen timbang, prosedur pengujian, serta aspek teknis lainnya yang berperan dalam menjamin keandalan dan akurasi alat timbang.

Tentunya masukan teman-teman juga kita nantikan sebagai pembelajaran saya pribadi maupun bagi pembaca sekalian.

Ruang Lingkup (Scope)

Standar OIML R 76-1 mencakup instrumen timbang yang digunakan dalam berbagai sektor, termasuk industri, perdagangan, laboratorium, dan aplikasi lainnya di mana penimbangan dilakukan dengan intervensi manual. Beberapa cakupan utama dalam standar ini meliputi:

  • Jenis instrumen timbang: Timbangan mekanik dan elektronik yang memerlukan operator untuk menentukan hasil timbangannya.
  • Kelas akurasi: Mulai dari Kelas I (paling presisi) hingga Kelas IIII (akurasi rendah untuk beban besar).
  • Aplikasi: Timbangan digunakan dalam transaksi perdagangan, kontrol produksi, dan pengukuran ilmiah.

Istilah dan Definisi (Terms and Definitions)

Beberapa istilah penting dalam OIML R 76-1 yang perlu dipahami antara lain:

  • Maximum Permissible Error (MPE): Kesalahan maksimum yang masih dapat diterima dalam hasil penimbangan.
  • Capacity (Max): Kapasitas maksimum alat timbang.
  • Verification Scale Interval (e): Nilai skala verifikasi yang digunakan untuk keperluan legal.
  • Load Receptor: Permukaan atau tempat yang digunakan untuk menempatkan beban.

Pemahaman istilah ini sangat penting untuk memastikan kepatuhan terhadap standar OIML R 76-1.

Prinsip Persyaratan Metrologi (Principles of the Metrological Requirements)

Principles of the Metrological Requirements

Persyaratan metrologi dalam standar ini bertujuan untuk menjamin bahwa instrumen timbang berfungsi dengan akurat dan dapat diandalkan dalam jangka waktu lama. Beberapa prinsip utama dalam persyaratan metrologi ini meliputi:

  • Keakuratan instrumen harus tetap terjaga dalam kondisi operasi yang wajar. Ini berarti alat timbang harus mampu memberikan hasil yang benar dalam berbagai kondisi penggunaan normal tanpa mengalami penyimpangan yang signifikan.
  • Instrumen harus memiliki stabilitas jangka panjang dalam performanya. Timbangan harus dapat mempertahankan hasil yang konsisten setelah penggunaan berulang kali tanpa perlu penyesuaian ulang yang sering.
  • Harus mampu memberikan hasil pengukuran yang berulang dengan tingkat kesalahan yang rendah. Pengulangan pengukuran dengan beban yang sama harus menghasilkan nilai yang mendekati satu sama lain.
  • Kepekaan terhadap perubahan lingkungan harus diminimalkan. Faktor seperti suhu, kelembaban, dan tekanan atmosfer tidak boleh memiliki dampak besar terhadap hasil penimbangan.
  • Instrumen harus memiliki resolusi yang cukup untuk memastikan pembacaan yang akurat. Ini berarti skala dan indikator harus cukup sensitif untuk menangkap perubahan berat yang kecil tanpa kesalahan signifikan.

Prinsip-prinsip ini menjamin bahwa alat timbang dapat digunakan secara luas dalam berbagai aplikasi industri dan perdagangan dengan tingkat akurasi yang dapat diandalkan.

Klasifikasi Instrumen Timbang (Classification)

Instrumen timbang diklasifikasikan berdasarkan kelas akurasi yang menentukan tingkat ketelitian yang diperlukan untuk berbagai aplikasi. Klasifikasi ini didasarkan pada tingkat kesalahan maksimum yang diperbolehkan (MPE) untuk setiap kelas. Berikut adalah pembagian kelas akurasi dalam OIML R 76-1:

  • Kelas I (Presisi Tertinggi):
    • Digunakan dalam laboratorium penelitian, farmasi, dan aplikasi ilmiah lainnya yang memerlukan tingkat presisi sangat tinggi.
    • Biasanya memiliki resolusi yang sangat kecil, seperti dalam miligram atau mikrogram. Contoh: Timbangan analitik laboratorium.
  • Kelas II (Presisi Tinggi):
    • Digunakan dalam perdagangan emas, farmasi, dan sektor industri yang membutuhkan presisi tinggi.
    • Memiliki batas kesalahan maksimum yang lebih ketat dibandingkan kelas di bawahnya. Contoh: Timbangan emas, timbangan farmasi.
  • Kelas III (Presisi Menengah):
    • Umum digunakan dalam perdagangan umum dan industri manufaktur.
    • Memiliki keseimbangan antara ketelitian dan kapasitas yang lebih besar dibandingkan Kelas II. Contoh: Timbangan di pasar, timbangan gudang.
  • Kelas IIII (Presisi Rendah):
    • Digunakan untuk pengukuran berat yang besar tetapi tidak memerlukan akurasi tinggi.
    • Biasanya digunakan di sektor pertanian, konstruksi, dan industri berat.
    • Contoh: Jembatan timbang untuk kendaraan berat, timbangan silo.

Setiap kelas memiliki batas kesalahan maksimum yang diperbolehkan sesuai dengan kapasitas alat timbang. Semakin tinggi kelas akurasi, semakin kecil toleransi kesalahan yang diperbolehkan. Oleh karena itu, pemilihan kelas akurasi yang tepat sangat penting agar sesuai dengan kebutuhan penggunaan instrumen timbang dalam aplikasi tertentu.

Persyaratan Metrologi (Metrological Requirements) & Persyaratan Teknis (Technical Requirements)

Persyaratan metrologi

Persyaratan utama dalam aspek metrologi meliputi:

  • Kesalahan Maksimum yang Diizinkan (MPE): Instrumen timbang harus memenuhi batas kesalahan maksimum yang ditentukan dalam standar.
  • Ketahanan terhadap Faktor Lingkungan: Performa instrumen harus stabil meskipun ada perubahan suhu, kelembaban, atau gangguan elektromagnetik.
  • Kinerja Jangka Panjang: Instrumen harus mampu mempertahankan keakuratan dalam jangka waktu lama tanpa perlu penyesuaian terus-menerus.

Sedangkan persyaratan teknis dalam OIML R 76-1 mencakup berbagai aspek desain dan konstruksi instrumen timbang untuk memastikan kinerja yang andal dalam berbagai kondisi. Berikut adalah beberapa aspek utama yang diatur dalam standar ini:

  • Desain dan Konstruksi:
    • Instrumen harus memiliki struktur yang kokoh untuk memastikan keakuratan yang konsisten dalam penggunaan jangka panjang.
    • Komponen mekanik dan elektronik harus dirancang untuk menghindari keausan atau degradasi yang dapat mempengaruhi hasil penimbangan.
    • Sistem kalibrasi harus tersedia untuk memastikan kesesuaian dengan standar metrologi internasional.
  • Ketahanan terhadap Gangguan:
    • Instrumen harus mampu beroperasi dengan baik meskipun terkena gangguan elektromagnetik dari peralatan lain.
    • Getaran mekanis dan perubahan suhu lingkungan tidak boleh mengganggu keakuratan pengukuran.
    • Pengujian ketahanan terhadap kelembaban dan kondisi lingkungan ekstrem harus dilakukan untuk memastikan instrumen tetap berfungsi dengan baik.
  • Keamanan dan Penyegelan:
    • Instrumen harus dilengkapi dengan segel keamanan untuk mencegah manipulasi ilegal atau perubahan parameter yang dapat memengaruhi hasil timbang.
    • Sistem perlindungan perangkat lunak harus diterapkan untuk menghindari peretasan atau modifikasi tidak sah pada perangkat elektronik.

Prosedur Pengujian (Testing Procedures)

Untuk memastikan bahwa instrumen timbang memenuhi standar OIML R 76-1, berbagai prosedur pengujian harus dilakukan. Pengujian ini mencakup:

  • Uji Keakuratan:
    • Melibatkan pembebanan instrumen dengan berbagai bobot standar untuk mengevaluasi kesalahan maksimum yang diizinkan (MPE).
    • Dilakukan dalam berbagai kondisi lingkungan untuk memastikan akurasi tetap terjaga.
  • Uji Repetisi dan Reproduksi:
    • Repetisi menguji apakah hasil yang diukur dengan beban yang sama dalam kondisi yang sama tetap konstan.
    • Reproduksi menguji apakah hasil tetap konsisten meskipun ada perubahan lokasi atau operator.
  • Uji Pengaruh Lingkungan:
    • Menguji performa instrumen terhadap variasi suhu, kelembaban, dan medan elektromagnetik.
    • Pengujian dilakukan di laboratorium yang dikendalikan untuk mensimulasikan kondisi nyata di lapangan.
  • Uji Ketahanan Mekanis:
    • Menguji ketahanan terhadap beban berulang dan penggunaan jangka panjang.
    • Mengukur efek dari getaran dan guncangan pada struktur instrumen.
  • Uji Keamanan dan Manipulasi:
    • Memastikan bahwa segel keamanan tidak dapat dibuka tanpa bukti yang jelas.
    • Menguji perlindungan perangkat lunak dari manipulasi ilegal.

Setiap prosedur pengujian harus dilakukan oleh laboratorium yang diakreditasi untuk memastikan hasil yang dapat diandalkan dan sesuai dengan standar metrologi internasional.

Evaluasi Kesesuaian dan Sertifikasi (Conformity Assessment and Certification)

Evaluasi Kesesuaian dan Sertifikasi

Evaluasi kesesuaian adalah proses verifikasi bahwa instrumen timbang memenuhi semua persyaratan yang ditetapkan dalam OIML R 76-1. Proses ini mencakup beberapa langkah penting:

  • Pemeriksaan Awal:
    • Dilakukan sebelum instrumen dipasarkan untuk memastikan kepatuhan terhadap spesifikasi teknis dan metrologi.
    • Melibatkan pengujian prototipe oleh badan sertifikasi yang berwenang.
  • Verifikasi Awal dan Periodik:
    • Verifikasi awal dilakukan saat instrumen pertama kali dipasang dan digunakan.
    • Verifikasi periodik dilakukan secara berkala untuk memastikan instrumen tetap memenuhi standar selama masa penggunaannya.
  • Penerbitan Sertifikat Kesesuaian:
    • Jika instrumen lulus semua pengujian, badan sertifikasi akan menerbitkan sertifikat kesesuaian.
    • Sertifikat ini menjadi bukti bahwa instrumen timbang dapat digunakan dalam transaksi perdagangan atau aplikasi lainnya yang membutuhkan pengukuran akurat.
  • Pengawasan Pasar:
    • Pihak berwenang dapat melakukan inspeksi dan pengujian di lapangan untuk memastikan tidak ada perubahan atau manipulasi yang dapat mempengaruhi akurasi instrumen timbang.
    • Jika ditemukan ketidaksesuaian, instrumen dapat ditarik dari pasar atau dikenakan sanksi tertentu.

Evaluasi kesesuaian sangat penting untuk memastikan bahwa alat timbang yang digunakan dalam perdagangan dan industri tetap mematuhi standar internasional dan memberikan hasil yang dapat dipercaya.

Verifikasi dan Kalibrasi (Verification and Calibration)

Proses verifikasi dan kalibrasi adalah langkah penting dalam memastikan keakuratan instrumen timbang sesuai dengan standar OIML R 76-1. Berikut adalah tahapannya:

  • Verifikasi Awal: Dilakukan sebelum instrumen digunakan secara komersial untuk memastikan bahwa spesifikasi teknis dan metrologi terpenuhi. Proses ini melibatkan pengujian akurasi, pengulangan pengukuran, serta ketahanan instrumen terhadap pengaruh lingkungan.
  • Verifikasi Berkala: Setelah digunakan dalam periode tertentu, instrumen timbang harus diverifikasi ulang untuk memastikan bahwa masih memenuhi persyaratan akurasi dan performa.
  • Kalibrasi: Proses ini bertujuan untuk menentukan penyimpangan hasil pengukuran instrumen dibandingkan dengan standar referensi. Kalibrasi dilakukan oleh laboratorium terakreditasi menggunakan metode dan peralatan yang telah sesuai dengan standar internasional.
  • Tanda dan Segel Verifikasi: Instrumen yang telah diverifikasi akan diberikan segel atau tanda yang menandakan kepatuhannya terhadap standar OIML.

Pengawasan dan Kepatuhan Regulasi (Market Surveillance and Regulatory Compliance)

Agar instrumen timbang tetap sesuai dengan regulasi, diperlukan pengawasan pasar yang ketat oleh otoritas terkait. Beberapa aspek penting dalam pengawasan ini meliputi:

  • Pemeriksaan Inspeksi Lapangan: Otoritas metrologi dapat melakukan inspeksi di lokasi penggunaan instrumen timbang untuk memastikan bahwa alat tersebut masih memenuhi standar.
  • Pengujian Acak: Instrumen timbang yang beredar di pasaran dapat diuji secara acak untuk mengevaluasi akurasinya dan memastikan tidak ada modifikasi ilegal yang dilakukan oleh pengguna.
  • Sanksi dan Penarikan Produk: Jika ditemukan ketidaksesuaian, instrumen yang tidak memenuhi standar dapat dikenakan sanksi administratif atau bahkan ditarik dari pasaran.
  • Peningkatan Kesadaran Pengguna: Pengguna instrumen timbang harus diberi edukasi mengenai kepatuhan terhadap regulasi metrologi serta pentingnya verifikasi dan kalibrasi berkala.

Inovasi dan Perkembangan Teknologi dalam Instrumen Timbang

Seiring dengan perkembangan teknologi, instrumen timbang terus mengalami inovasi untuk meningkatkan akurasi, efisiensi, dan kemudahan penggunaan. Beberapa tren terbaru dalam teknologi instrumen timbang meliputi:

  • Timbangan Digital dengan Sensor Presisi Tinggi: Sensor berbasis teknologi strain gauge atau load cell yang lebih sensitif memungkinkan pembacaan massa dengan ketelitian tinggi.
  • Integrasi IoT dan Smart Weighing Systems: Timbangan modern dapat terhubung ke sistem berbasis cloud, memungkinkan pemantauan dan analisis data penimbangan secara real-time.
  • Kecerdasan Buatan (AI) dalam Kalibrasi Otomatis: AI digunakan untuk mendeteksi perubahan lingkungan yang mempengaruhi akurasi dan secara otomatis menyesuaikan pengukuran.
  • Material dan Desain Ergonomis: Penggunaan material yang lebih ringan namun tahan lama meningkatkan daya tahan serta kenyamanan pengguna dalam operasional harian.

Perkembangan ini menunjukkan bahwa instrumen timbang terus beradaptasi dengan kebutuhan industri modern dan regulasi metrologi yang semakin ketat.

Format Laporan Uji (Test Report Format) dan Lampiran

Laporan uji harus disusun sesuai format standar dan mencakup:

  • Identifikasi instrumen timbang.
  • Hasil pengujian dengan rincian metode yang digunakan.
  • Kesimpulan apakah alat timbang memenuhi atau tidak standar yang ditetapkan.

Sedangkan Lampiran dalam standar ini mencakup informasi tambahan seperti:

  • Tabel referensi mengenai kesalahan maksimum yang diperbolehkan.
  • Contoh kasus penggunaan standar dalam aplikasi industri.

Sebagai penutup, Standar OIML R 76-1 memainkan peran penting dalam memastikan keakuratan dan keandalan instrumen timbang tidak otomatis. Dengan mengikuti persyaratan metrologi dan teknis yang telah ditetapkan, industri dapat memastikan bahwa alat timbang yang digunakan memenuhi standar internasional dan dapat diandalkan dalam berbagai aplikasi.

Penerapan standar ini sangat krusial dalam metrologi legal, perdagangan, serta pengukuran industri untuk menjamin transparansi dan akurasi dalam penimbangan. Dengan memahami isi dokumen ini, produsen dan pengguna instrumen timbang dapat meningkatkan kepatuhan terhadap regulasi yang berlaku.

Jika teman-teman ingin lebih paham terkait standar ini, sangat disarankan mengikuti training kalibrasi khususnya untuk ruang lingkup massa.

Oiya, dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments Part 1: Metrological and technical requirements – Tests bisa teman-teman dapatkan di halaman download atau searching langsung di google.

Mengenal Berbagai Bahan Perlindungan untuk Permukaan Beton

Mengenal Berbagai Bahan Perlindungan untuk Permukaan Beton

Beberapa kali melakukan suply ke perusahaan beton terkait dengan bahan pelindung permukaan beton ini membuat kami menyimpulkan pentingnya bahan ini.

Tenan-teman yang bekerja di industri tersebut tentu juga tidak akan menyangkalnya. Betul tidak?

Permukaan beton adalah bagian penting dalam berbagai konstruksi, mulai dari gedung, jembatan, hingga jalan raya. Dengan sifatnya yang kuat dan tahan lama, beton sering dipilih sebagai material utama dalam pembangunan.

Namun, seiring berjalannya waktu, permukaan beton dapat mengalami kerusakan akibat paparan lingkungan, beban berat, dan bahan kimia. Kerusakan ini tidak hanya mengurangi daya tarik estetika tetapi juga dapat mempengaruhi keselamatan dan fungsi struktur secara keseluruhan.

Untuk itu, perlindungan terhadap permukaan beton menjadi sangat penting. Berbagai bahan perlindungan tersedia di pasaran, masing-masing dengan keunggulan dan aplikasi spesifik.

Memahami jenis-jenis bahan ini dan cara kerjanya dapat membantu pemilik dan pengelola bangunan dalam memilih solusi yang tepat untuk memperpanjang umur dan menjaga kualitas permukaan beton.

Dalam artikel ini, kita akan membahas berbagai jenis bahan perlindungan untuk permukaan beton, termasuk cat epoxy, sealant, mortar perbaikan, sistem pelapisan polimer, dan bahan pelindung anti-korosi.

Selain itu, kita juga akan memaparkan kriteria pemilihan bahan, proses aplikasi, serta pentingnya perawatan untuk memastikan perlindungan yang optimal. Dengan pengetahuan ini, diharapkan teman-teman dapat mengambil keputusan yang lebih baik dalam merawat dan melindungi struktur beton mereka.

Tanpa berlama-lama, mari kita langsung saja mulai pembahasannya.

Jenis-Jenis Bahan Perlindungan untuk Permukaan Beton

Jenis-Jenis Bahan Perlindungan untuk Permukaan Beton

A. Cat Epoxy

  1. Deskripsi dan Kegunaan
    • Cat epoxy adalah pelapis yang terbuat dari resin epoksi dan pengeras, yang memberikan lapisan pelindung yang sangat kuat dan tahan lama. Cat ini biasanya digunakan pada permukaan beton untuk melindungi dari kerusakan akibat abrasi, bahan kimia, dan kelembapan.
    • Kegunaan umum cat epoxy meliputi pelapisan lantai pabrik, area gudang, dan permukaan lain yang membutuhkan ketahanan tinggi.
  2. Keunggulan dan Kelemahan
    • Keunggulan:
      • Daya tahan tinggi terhadap bahan kimia dan pelarut.
      • Tahan terhadap kelembapan dan air.
      • Memiliki daya rekat yang baik, sehingga tidak mudah terkelupas.
      • Dapat memberikan lapisan yang halus dan estetis.
    • Kelemahan:
      • Waktu pengeringan yang relatif lama.
      • Memerlukan persiapan permukaan yang tepat sebelum aplikasi.
      • Sensitif terhadap suhu dan kelembapan saat pengaplikasian.

B. Sealant Beton

  1. Fungsi dan Aplikasi
    • Sealant beton berfungsi untuk menutup pori-pori dan retakan pada permukaan beton, mencegah penetrasi air dan bahan kimia. Sealant ini membantu mengurangi kerusakan akibat air dan pembekuan yang dapat menyebabkan keretakan lebih lanjut.
    • Umumnya digunakan pada permukaan lantai, dinding, dan trotoar.
  2. Tipe Sealant yang Umum Digunakan
    • Sealant Poliuretan: Tahan terhadap sinar UV dan sangat fleksibel, cocok untuk area yang mengalami pergerakan.
    • Sealant Epoxy: Lebih kaku, biasanya digunakan untuk area yang tidak banyak mengalami pergerakan.
    • Sealant Akrilik: Mudah diaplikasikan dan lebih ramah lingkungan, tetapi tidak sekuat poliuretan atau epoxy.

Baca juga : 

Panduan Praktis Cara Cepat Mengeringkan Lem Sealant

C. Mortar Perbaikan

  1. Penggunaan untuk Perbaikan dan Perlindungan
    • Mortar perbaikan adalah campuran bahan yang dirancang khusus untuk memperbaiki kerusakan pada permukaan beton. Ini bisa berupa retakan, pengelupasan, atau area yang aus.
    • Digunakan untuk mengembalikan kekuatan dan keandalan permukaan beton.
  2. Proses Aplikasi
    • Persiapan area yang akan diperbaiki dengan membersihkan debu dan kotoran.
    • Pencampuran mortar sesuai petunjuk pabrikan.
    • Aplikasi mortar dengan menggunakan alat seperti spatula atau alat pengisi, kemudian meratakannya hingga permukaan rata.

D. Sistem Pelapisan Polimer

  1. Komposisi dan Karakteristik
    • Sistem pelapisan polimer terdiri dari resin yang dicampur dengan bahan pengisi untuk menciptakan lapisan yang kuat dan fleksibel.
    • Memiliki ketahanan yang sangat baik terhadap beban berat, serta daya rekat yang baik pada permukaan beton.
  2. Manfaat Penggunaan
    • Mampu menahan getaran dan pergerakan permukaan, menjadikannya pilihan yang baik untuk area dengan lalu lintas tinggi.
    • Meningkatkan estetika permukaan beton dengan memberikan pilihan warna dan tekstur.

E. Bahan Pelindung Anti-Korosi

  1. Mengapa Diperlukan
    • Bahan pelindung anti-korosi sangat penting untuk melindungi struktur beton bertulang dari kerusakan akibat kelembapan, garam, dan bahan kimia yang dapat menyebabkan korosi pada baja di dalam beton.
    • Tanpa perlindungan ini, korosi dapat menyebabkan keretakan dan kegagalan struktural.
  2. Cara Kerja dan Jenis Produk
    • Bahan ini biasanya terdiri dari cat khusus atau pelapis yang mengandung inhibitor korosi yang dapat mengurangi reaksi kimia yang menyebabkan korosi.
    • Contoh produk: cat epoksi anti-korosi, pelapis poliuretan, dan pelindung berbasis silikat.

Kriteria Pemilihan Bahan Perlindungan

Memilih bahan perlindungan yang tepat untuk permukaan beton

Memilih bahan perlindungan yang tepat untuk permukaan beton adalah langkah penting untuk memastikan daya tahan dan fungsionalitas struktur. Berikut adalah beberapa kriteria yang perlu dipertimbangkan dalam pemilihan bahan perlindungan:

A. Lingkungan Penggunaan (Indoor vs. Outdoor)

  1. Lingkungan Indoor
    • Bahan perlindungan yang digunakan di dalam ruangan biasanya memerlukan ketahanan terhadap kelembapan dan bahan kimia, tetapi tidak perlu mempertimbangkan faktor cuaca eksternal.
    • Contoh: Cat epoxy sering digunakan di pabrik atau gudang karena daya tahannya yang tinggi terhadap tumpahan bahan kimia.
  2. Lingkungan Outdoor
    • Di luar ruangan, bahan perlindungan harus mampu menahan berbagai kondisi cuaca, termasuk sinar UV, hujan, dan suhu ekstrem.
    • Sealant dan cat poliuretan sering dipilih karena ketahanannya terhadap sinar matahari dan air.

B. Tipe Beban dan Aktivitas di Permukaan Beton

  1. Beban Berat
    • Jika permukaan beton akan mengalami beban berat, seperti di area pabrik atau garasi mobil, penting untuk memilih bahan yang memiliki daya tahan tinggi terhadap abrasi dan tekanan.
    • Contoh: Sistem pelapisan polimer dapat menjadi pilihan yang baik untuk area dengan lalu lintas tinggi.
  2. Aktivitas Khusus
    • Untuk area yang sering terpapar bahan kimia (seperti laboratorium atau pabrik kimia), bahan perlindungan harus mampu menahan tumpahan dan korosi.
    • Cat epoxy atau sealant khusus untuk bahan kimia akan memberikan perlindungan tambahan.

C. Daya Tahan dan Ketahanan terhadap Bahan Kimia

  1. Daya Tahan
    • Bahan perlindungan harus memiliki ketahanan terhadap keausan, korosi, dan kerusakan akibat cuaca.
    • Misalnya, cat epoxy dikenal dengan daya tahannya yang baik dan dapat bertahan lama tanpa perlu sering diperbarui.
  2. Ketahanan terhadap Bahan Kimia
    • Pastikan bahan yang dipilih dapat menahan berbagai bahan kimia yang mungkin bersentuhan dengan permukaan beton.
    • Ini termasuk bahan seperti minyak, pelarut, dan bahan pembersih yang umum digunakan di berbagai industri.

D. Estetika dan Tampilan Akhir

  1. Penampilan
    • Pertimbangkan penampilan akhir yang diinginkan dari permukaan beton. Beberapa bahan perlindungan tersedia dalam berbagai warna dan tekstur yang dapat meningkatkan daya tarik visual.
    • Cat epoxy dan pelapisan polimer sering digunakan untuk memberikan tampilan yang halus dan menarik.
  2. Integrasi dengan Desain
    • Pastikan bahan yang dipilih dapat dengan mudah terintegrasi dengan desain keseluruhan proyek.
    • Hal ini terutama penting di area publik atau komersial di mana penampilan permukaan sangat diperhatikan.

E. Biaya dan Ketersediaan

  1. Anggaran
    • Pertimbangkan biaya bahan perlindungan dan aplikasinya dalam anggaran keseluruhan proyek.
    • Bahan berkualitas tinggi mungkin memerlukan investasi awal yang lebih besar tetapi dapat menghemat biaya perawatan di masa depan.
  2. Ketersediaan
    • Pastikan bahan yang dipilih mudah ditemukan dan tersedia di pasar lokal.
    • Ini akan memudahkan proses pengadaan dan memastikan proyek dapat berjalan sesuai jadwal.

Proses Aplikasi Bahan Perlindungan

daya tahan lapisan pelindung

Proses aplikasi bahan perlindungan untuk permukaan beton sangat penting untuk memastikan efektivitas dan daya tahan lapisan pelindung. Berikut adalah langkah-langkah umum dalam proses aplikasi, termasuk persiapan permukaan, langkah-langkah aplikasi untuk masing-masing bahan, serta tips untuk hasil yang optimal.

A. Persiapan Permukaan Beton Sebelum Aplikasi

  1. Pembersihan
    • Pastikan permukaan beton bersih dari debu, kotoran, minyak, dan bahan lain yang dapat mengganggu daya rekat bahan pelindung.
    • Gunakan sapu atau mesin penyedot debu atau pembersih lantai untuk menghilangkan partikel besar, lalu bersihkan permukaan dengan air dan deterjen jika diperlukan.
  2. Perbaikan Retakan dan Kerusakan
    • Sebelum mengaplikasikan bahan perlindungan, perbaiki retakan atau area yang rusak dengan mortar perbaikan atau bahan lainnya.
    • Pastikan semua kerusakan telah diperbaiki dan permukaan sudah rata dan kering.
  3. Pengeringan
    • Pastikan permukaan beton benar-benar kering sebelum aplikasi bahan pelindung. Kelembapan dapat mempengaruhi daya rekat dan kualitas hasil akhir.
  4. Pengamplasan (Jika Diperlukan)
    • Untuk cat epoxy dan beberapa bahan lain, pengamplasan permukaan dapat membantu meningkatkan daya rekat.
    • Gunakan amplas atau alat pengamplas untuk membuat permukaan kasar jika diperlukan.

B. Langkah-Langkah Aplikasi untuk Masing-Masing Bahan

  1. Cat Epoxy
    • Campurkan resin dan pengeras sesuai petunjuk produsen.
    • Aplikasikan menggunakan rol atau kuas, mulai dari sudut ruangan dan bergerak ke arah luar.
    • Pastikan lapisan pertama kering sepenuhnya sebelum menerapkan lapisan kedua (jika diperlukan).
  2. Sealant Beton
    • Untuk sealant, gunakan alat aplikasi seperti pistol sealant untuk mengaplikasikan produk ke dalam retakan atau celah.
    • Ratakan dengan jari atau alat penghalus untuk memastikan sealant merata dan menutupi area yang diperlukan.
  3. Mortar Perbaikan
    • Campurkan mortar sesuai dengan petunjuk pabrikan.
    • Aplikasikan mortar dengan menggunakan spatula atau alat pengisi, menekan ke dalam area yang diperbaiki dan meratakannya hingga rata dengan permukaan sekitar.
    • Biarkan hingga mengering sesuai dengan waktu pengeringan yang dianjurkan.
  4. Sistem Pelapisan Polimer
    • Campurkan komponen pelapisan sesuai petunjuk pabrikan.
    • Aplikasikan menggunakan rol atau kuas, mirip dengan cat epoxy.
    • Pastikan untuk mengaplikasikan dalam lapisan yang merata dan sesuai dengan rekomendasi produsen.
  5. Bahan Pelindung Anti-Korosi
    • Aplikasikan dengan kuas atau sprayer sesuai dengan petunjuk produk.
    • Pastikan semua area yang rentan, seperti sudut dan tepi, mendapatkan pelindung yang memadai.

C. Tips untuk Hasil yang Optimal

  1. Ikuti Petunjuk Produsen
    • Selalu ikuti instruksi yang diberikan oleh produsen bahan pelindung. Setiap produk memiliki karakteristik dan cara aplikasi yang berbeda.
  2. Perhatikan Suhu dan Kelembapan
    • Suhu dan kelembapan dapat memengaruhi proses pengeringan dan daya rekat. Usahakan untuk mengaplikasikan bahan pelindung pada suhu yang sesuai dan dalam kondisi kelembapan yang ideal.
  3. Gunakan Peralatan yang Tepat
    • Pastikan menggunakan alat aplikasi yang sesuai untuk jenis bahan yang digunakan, baik itu kuas, rol, atau alat pengisi.
    • Peralatan yang tepat dapat memengaruhi kualitas hasil akhir.
  4. Lakukan Uji Coba (Jika Diperlukan)
    • Untuk proyek besar atau aplikasi khusus, pertimbangkan melakukan uji coba pada area kecil untuk melihat bagaimana bahan bereaksi dengan permukaan beton sebelum mengaplikasikan ke seluruh area.
  5. Perhatikan Waktu Pengeringan
    • Biarkan setiap lapisan mengering sepenuhnya sebelum melanjutkan ke lapisan berikutnya atau menggunakan permukaan.
    • Waktu pengeringan yang tidak memadai dapat menyebabkan kerusakan pada lapisan pelindung.

Perawatan dan Pemeliharaan Permukaan Beton yang Dilindungi

Pemeliharaan Permukaan Beton

Setelah bahan perlindungan diterapkan pada permukaan beton, penting untuk melakukan perawatan dan pemeliharaan yang tepat agar lapisan pelindung tetap efektif. Ini tidak hanya membantu memperpanjang umur lapisan pelindung tetapi juga memastikan bahwa permukaan beton tetap dalam kondisi baik. Berikut adalah langkah-langkah yang dapat diambil dalam perawatan dan pemeliharaan permukaan beton yang dilindungi:

A. Pentingnya Perawatan Rutin

  1. Mencegah Kerusakan Lebih Lanjut
    • Perawatan rutin membantu mendeteksi masalah lebih awal, seperti retakan kecil atau delaminasi, sebelum berkembang menjadi kerusakan yang lebih besar.
    • Dengan melakukan perawatan secara teratur, Anda dapat menghindari biaya perbaikan yang lebih tinggi di kemudian hari.
  2. Memastikan Kinerja Optimal
    • Perlindungan yang diterapkan perlu dijaga agar tetap berfungsi dengan baik.
    • Perawatan yang tepat memastikan bahan perlindungan tetap berada dalam kondisi optimal dan memberikan perlindungan yang maksimal.

B. Cara Membersihkan dan Merawat Permukaan Beton yang Dilapisi

  1. Pembersihan Rutin
    • Lakukan pembersihan rutin untuk menghilangkan debu, kotoran, dan noda yang dapat menempel pada permukaan.
    • Gunakan sapu, penyedot debu, atau kain lembab untuk membersihkan permukaan secara menyeluruh.
  2. Pembersihan Noda
    • Untuk noda yang lebih sulit, seperti minyak atau bahan kimia, gunakan pembersih yang sesuai dan sikat lembut.
    • Hindari penggunaan pembersih abrasif yang dapat merusak lapisan pelindung.
  3. Pengecekan Kerusakan
    • Secara berkala, lakukan pengecekan visual pada permukaan untuk mendeteksi kerusakan seperti retakan, pengelupasan, atau perubahan warna.
    • Jika ditemukan kerusakan, segera lakukan perbaikan untuk mencegah kerusakan lebih lanjut.

C. Tanda-Tanda Bahwa Perlindungan Perlu Diperbaharui

  1. Pengelupasan atau Retakan
    • Jika Anda melihat tanda-tanda pengelupasan, retakan, atau pecahan pada permukaan pelindung, ini adalah indikator bahwa lapisan perlindungan mulai kehilangan efektivitasnya dan perlu diperbaharui.
  2. Kehilangan Kilau
    • Permukaan yang dulunya mengkilap namun kini tampak kusam dapat menunjukkan bahwa bahan perlindungan mulai pudar.
    • Kehilangan kilau dapat mempengaruhi estetika dan fungsionalitas permukaan.
  3. Peningkatan Penetrasi Air atau Bahan Kimia
    • Jika air atau bahan kimia mulai meresap ke dalam permukaan beton, ini menunjukkan bahwa lapisan pelindung tidak lagi efektif.
    • Segera lakukan pengujian dan perbaikan untuk melindungi beton dari kerusakan lebih lanjut.
  4. Waktu Pengerjaan
    • Sebagian besar bahan perlindungan memiliki batas waktu tertentu untuk efektivitasnya, biasanya tertera pada label produk.
    • Pastikan untuk memperbarui perlindungan sesuai dengan rekomendasi pabrikan.

Demikian artikel pendek terkait dengan Bahan Perlindungan untuk Permukaan Beton ini, semoga bisa menambah wawasan kita semua khususnya saya pribadi sebagai penulis.

Jembatan Huajiang Canyon – Jembatan Tertinggi di Dunia

Jembatan Huajiang Canyon – Jembatan Tertinggi di Dunia

Topik artikel ini sebenarnya agak melenceng dari tema blog ini, mengingat biasanya kami mengulas mengenai dunia kalibrasi dan mesin industri dan sesekali mesin konstruksi yang biasa digunakan dalam pertambangan dan pembangunan.

Namun karena saking luar biasanya jembatan ini, maka kami tertarik untuk mengulasnya, ya paling tidak masih berkaitan dengan dunia konstruksi yang biasa menjadi ulasan kami.

Topik yang akan kita bahas adalah Jembatan Huajiang Canyon.

Jembatan Huajiang Canyon adalah proyek infrastruktur yang mengesankan di Provinsi Guizhou, Tiongkok. Dirancang sebagai jembatan tertinggi di dunia, jembatan ini akan melintasi Sungai Beipan dengan ketinggian 625 meter dari dasar ngarai.

Dengan panjang total 2.890 meter dan bentang utama 1.420 meter, proyek ini merupakan bagian dari upaya besar Tiongkok dalam meningkatkan konektivitas antar wilayah dan mempercepat pertumbuhan ekonomi di daerah terpencil.

Selain itu, proyek ini menjadi bukti nyata dari kemajuan teknologi rekayasa sipil yang diterapkan di Tiongkok.

Artikel ini akan membahas latar belakang, spesifikasi, manfaat, serta dampak pembangunan jembatan ini bagi masyarakat dan lingkungan sekitar.

Latar Belakang dan Sejarah Proyek

Jembatan Huajiang tiongkok

Guizhou adalah provinsi yang dikenal dengan lanskap pegunungannya yang menantang. Kondisi geografis ini sering kali menjadi kendala bagi transportasi dan mobilitas masyarakat. Untuk mengatasi tantangan ini, pemerintah Tiongkok menginisiasi pembangunan Jembatan Huajiang Canyon sebagai bagian dari pengembangan infrastruktur nasional.

Pembangunan jembatan ini dimulai pada tahun 2022 dengan tujuan utama menghubungkan Distrik Khusus Liuzhi di Kota Liupanshui dengan Kabupaten Anlong di Prefektur Otonom Etnis Bouyei-Miao Qianxinan.

Selain itu, proyek ini bertujuan untuk mengurangi waktu tempuh melintasi ngarai dari 70 menit menjadi hanya satu menit, yang tentunya akan membawa perubahan besar bagi kehidupan masyarakat setempat.

Keren ya…. hemat berapa tuh? 1 jam lebih…

Tantangan utama dalam pembangunan jembatan ini adalah medan yang sulit serta kebutuhan akan teknologi tinggi dalam proses konstruksinya. Namun, dengan pengalaman Tiongkok dalam membangun berbagai jembatan spektakuler sebelumnya, proyek ini diharapkan dapat diselesaikan sesuai jadwal pada tahun 2025.

Jembatan ini juga menjadi bagian dari rencana besar pemerintah Tiongkok dalam meningkatkan konektivitas antar wilayah, terutama di daerah terpencil yang sulit dijangkau. Dengan infrastruktur yang lebih baik, diharapkan akan ada pertumbuhan ekonomi yang lebih merata di seluruh negeri.

Selain itu, pembangunan jembatan ini merupakan bagian dari strategi jangka panjang pemerintah untuk menciptakan jaringan transportasi modern yang lebih efisien, aman, dan berkelanjutan.

Dengan hadirnya infrastruktur ini, masyarakat setempat akan lebih mudah mengakses fasilitas pendidikan, layanan kesehatan, serta peluang kerja yang lebih luas.

Spesifikasi dan Desain Jembatan

Spesifikasi dan Desain Jembatan

A. Dimensi dan Struktur

Jembatan Huajiang Canyon memiliki dimensi yang luar biasa:

  • Panjang total: 2.890 meter
  • Bentang utama: 1.420 meter
  • Ketinggian dari dasar ngarai: 625 meter

Struktur jembatan ini didesain dengan mempertimbangkan faktor keamanan, daya tahan, dan efisiensi konstruksi. Dengan bentang utama sepanjang 1.420 meter, jembatan ini akan menjadi salah satu jembatan gantung terpanjang di dunia.

Selain itu, penggunaan material berkualitas tinggi, seperti baja tahan korosi dan beton bertulang dengan ketahanan tinggi, menjadikan jembatan ini lebih kokoh dan mampu bertahan dalam jangka waktu yang lama.

Jembatan ini juga dirancang untuk menahan berbagai kondisi cuaca ekstrem seperti hujan lebat, angin kencang, hingga gempa bumi. Struktur penyangga yang kokoh memastikan stabilitas jembatan dalam jangka panjang, sehingga keamanan pengguna tetap terjaga.

B. Teknologi Konstruksi

Sebagai jembatan gantung, Huajiang menggunakan kabel baja berkualitas tinggi untuk menopang dek jembatan. Proses pemasangan dilakukan dengan metode segmental yang memungkinkan konstruksi dilakukan secara bertahap tanpa mengganggu ekosistem di bawahnya.

Material yang digunakan meliputi baja dan beton bertulang yang tahan terhadap tekanan ekstrem. Selain itu, teknologi konstruksi modern diterapkan untuk memastikan stabilitas jembatan dalam kondisi cuaca ekstrem.

Proyek ini juga menggunakan teknik konstruksi modular, yang memungkinkan perakitan komponen utama jembatan dilakukan secara terpisah sebelum dipasang di lokasi. Hal ini tidak hanya menghemat waktu tetapi juga meningkatkan efisiensi dan keamanan selama proses pembangunan.

C. Inovasi dan Keunggulan Teknik

Beberapa inovasi yang diterapkan dalam pembangunan jembatan ini meliputi:

  • Desain aerodinamis untuk meningkatkan ketahanan terhadap angin kencang
  • Sistem tahan gempa untuk mengurangi risiko kerusakan akibat aktivitas seismik
  • Material ramah lingkungan yang mengurangi dampak ekologi selama proses pembangunan
  • Teknologi pemantauan real-time untuk mendeteksi getaran dan pergerakan struktur akibat perubahan cuaca atau aktivitas kendaraan
  • Sistem pencahayaan cerdas yang tidak hanya meningkatkan visibilitas pada malam hari tetapi juga menghemat energi

Manfaat dan Dampak Pembangunan

Manfaat dan Dampak Pembangunan

A. Dampak pada Transportasi

Salah satu manfaat terbesar dari Jembatan Huajiang Canyon adalah peningkatan efisiensi transportasi. Sebelum adanya jembatan ini, perjalanan melintasi ngarai memakan waktu sekitar 70 menit melalui jalan berliku. Setelah jembatan selesai, perjalanan dapat diselesaikan hanya dalam satu menit, sehingga menghemat waktu dan biaya transportasi secara signifikan.

Selain itu, jembatan ini akan mendukung kelancaran distribusi barang dan jasa, sehingga dapat meningkatkan daya saing industri lokal serta mempercepat pengiriman logistik ke wilayah lain.

B. Dampak Ekonomi

Pembangunan jembatan ini diharapkan membawa dampak ekonomi yang besar, terutama bagi wilayah sekitar Guizhou. Beberapa manfaat ekonominya meliputi:

  • Meningkatkan aksesibilitas bagi perdagangan dan bisnis lokal
  • Menarik investasi baru ke daerah yang sebelumnya sulit dijangkau
  • Membuka lapangan kerja selama proses konstruksi dan setelahnya
  • Meningkatkan nilai properti di daerah sekitar jembatan karena aksesibilitas yang lebih baik
  • Meningkatkan sektor pertanian dan industri dengan distribusi hasil produksi yang lebih cepat dan efisien

C. Dampak Pariwisata

Jembatan Huajiang Canyon juga diharapkan menjadi daya tarik wisata baru. Dengan ketinggian yang hampir menyamai Menara Shanghai, jembatan ini menawarkan pemandangan spektakuler yang dapat menarik wisatawan domestik maupun internasional.

Selain itu, pemerintah berencana membangun pusat olahraga ekstrem di sekitar ngarai, yang dapat meningkatkan daya tarik destinasi ini.

Daya tarik wisata ini juga akan berdampak pada pertumbuhan ekonomi setempat dengan meningkatnya jumlah pengunjung, yang berkontribusi terhadap pendapatan sektor perhotelan, restoran, dan bisnis lokal lainnya.

D. Dampak Lingkungan

Meskipun proyek ini membawa banyak manfaat, ada juga tantangan terkait dampak lingkungan. Pembangunan infrastruktur besar di daerah pegunungan dapat mempengaruhi ekosistem lokal. Oleh karena itu, berbagai upaya mitigasi dilakukan, seperti:

  • Menanam kembali vegetasi di area yang terkena dampak konstruksi
  • Menggunakan teknologi konstruksi ramah lingkungan untuk mengurangi polusi udara dan air
  • Mengawasi dampak terhadap fauna lokal untuk memastikan keseimbangan ekosistem tetap terjaga
  • Menerapkan sistem drainase modern untuk mengurangi erosi dan dampak terhadap aliran sungai
  • Memanfaatkan teknologi daur ulang dalam proses pembangunan untuk mengurangi limbah material

Sebagai penutup, Jembatan Huajiang Canyon bukan hanya sekadar proyek infrastruktur biasa, tetapi juga sebuah mahakarya teknik yang mencerminkan kemajuan teknologi konstruksi Tiongkok. Dengan manfaat besar dalam transportasi, ekonomi, dan pariwisata, jembatan ini akan membawa perubahan signifikan bagi masyarakat sekitar.

Baca Juga :

>>https://www.sentrakalibrasiindustri.com/jembatan-timbang-portabel-solusi-efisien-untuk-pabrik-dan-gudang/