Distribusi Probabilitas Dalam Perhitungan Ketidakpastian Pengukuran

Distribusi Probabilitas Dalam Perhitungan Ketidakpastian Pengukuran

Normal, Rectangular, Triangular… Apa lagi ini… Mungkin itu pengalaman sebagian besar dari kita ketika menghitung ketidakpastian pengukuran.

Ketika pertama kali belajar mengenai measurement uncertainty atau ketidakpastian pengukuran, kita biasanya berhadapan dengan banyak istilah sekaligus: Type A, Type B, standard uncertainty, probability distribution, standard deviation, coverage factor, expanded uncertainty, dan uncertainty budget.

Semuanya terlihat seperti bagian-bagian yang terpisah, Padahal sebenarnya ada hubungan yang cukup sederhana:

Setiap sumber ketidakpastian mempunyai informasi tertentu mengenai kemungkinan nilai yang dapat terjadi. Informasi tersebut dapat dimodelkan menggunakan distribusi probabilitas, kemudian diubah menjadi standard uncertainty sehingga berbagai sumber ketidakpastian dapat digabungkan secara konsisten.

Di sinilah distribusi probabilitas menjadi penting.

Misalnya kita mempunyai sebuah timbangan dengan resolusi 0,01 g. Angka yang ditampilkan adalah:

100,00 g

Apakah benda tersebut sebenarnya tepat 100,00 g?

Belum tentu.

Nilai sebenarnya bisa saja sedikit lebih besar atau sedikit lebih kecil. Jika timbangan membulatkan hasil ke resolusi 0,01 g, kita mempunyai keterbatasan pengetahuan mengenai nilai sebenarnya.

Pertanyaannya kemudian:

Bagaimana kita menggambarkan ketidaktahuan tersebut secara matematis?

Salah satu caranya adalah menggunakan probability distribution atau distribusi probabilitas.

Nah di artikel ini kita akan belajar bareng..

1. Apa Itu Distribusi Probabilitas?

Secara sederhana, distribusi probabilitas adalah cara untuk menggambarkan:

Seberapa besar kemungkinan suatu nilai terjadi dibandingkan dengan nilai lainnya.

Sebagai contoh, kita kembali ke pelajaran SMA, bayangkan kita melempar sebuah dadu.

Untuk dadu yang normal, kemungkinan muncul angka 1, 2, 3, 4, 5, atau 6 adalah sama.

Nilai Probabilitas
1 1/6
2 1/6
3 1/6
4 1/6
5 1/6
6 1/6

Tidak ada angka yang lebih mungkin muncul dibandingkan angka lainnya.

Dalam konteks pengukuran, kondisinya bisa berbeda.

Misalnya kita mengetahui bahwa kesalahan suatu sumber ketidakpastian berada antara:

−1 sampai +1

tetapi kita tidak mempunyai alasan untuk mengatakan bahwa nilai tertentu lebih mungkin daripada nilai lainnya.

Dalam kondisi seperti ini, kita dapat menggunakan rectangular distribution.

Sebaliknya, jika kita mempunyai alasan bahwa nilai yang mendekati tengah lebih mungkin terjadi daripada nilai yang mendekati batas, kita dapat menggunakan triangular distribution.

Jadi, distribusi probabilitas sebenarnya merupakan cara untuk menerjemahkan:

“Apa yang kita ketahui mengenai kemungkinan nilai sebenarnya?”

ke dalam bentuk matematis.


2. Mengapa Distribusi Probabilitas Penting dalam Ketidakpastian?

Ini merupakan pertanyaan yang sangat penting.

Mengapa setiap sumber ketidakpastian perlu dikaitkan dengan distribusi probabilitas?

Karena dalam uncertainty budget, kita tidak cukup hanya menuliskan:

  • resolusi = 0,01 g
  • repeatability = 0,02 g
  • sertifikat = 0,10 g
  • temperatur = ±1 °C

Semua angka tersebut mempunyai karakteristik yang berbeda.

Misalnya:

Repeatability = 0,02 g

Angka tersebut berasal dari sekumpulan hasil pengukuran. Kita dapat menghitung standard deviation.

Sedangkan:

Resolusi timbangan = 0,01 g

bukan hasil dari sekumpulan pengukuran. Nilai tersebut merupakan informasi mengenai kemampuan display instrumen.

Kemudian:

Sertifikat kalibrasi U = 0,10 g, k = 2

memberikan informasi yang berbeda lagi. Nilai 0,10 g merupakan expanded uncertainty dan harus dikonversi menggunakan coverage factor untuk mendapatkan standard uncertainty.

Sementara itu:

Temperatur = ±1 °C

mungkin berasal dari spesifikasi atau pengetahuan mengenai kondisi lingkungan. Kita mungkin tidak mempunyai data statistik yang cukup.

Karena karakteristiknya berbeda, cara mengubahnya menjadi standard uncertainty juga dapat berbeda.


3. Tujuan Akhirnya Adalah Standard Uncertainty

Dalam uncertainty budget, berbagai sumber ketidakpastian akhirnya perlu dinyatakan dalam bentuk yang dapat dibandingkan dan dikombinasikan.

Bentuk tersebut adalah:

standard uncertainty, u

Secara sederhana:

Standard uncertainty adalah cara menyatakan ketidakpastian dalam satu bentuk standar yang memungkinkan berbagai sumber ketidakpastian digabungkan.

Misalnya kita mempunyai:

Sumber Standard uncertainty
Repeatability 0,020 g
Resolusi 0,003 g
Kalibrasi 0,050 g
Temperatur 0,010 g

Setelah semuanya menjadi standard uncertainty, kita dapat menggabungkannya menggunakan root sum of squares (RSS), jika kondisi dan asumsi korelasi yang digunakan memang memungkinkan:

u_c = √(u₁² + u₂² + u₃² + …)

Inilah salah satu alasan mengapa pemilihan distribusi probabilitas tidak boleh dilakukan sembarangan.


4. Distribusi Probabilitas yang Sering Digunakan

Dalam praktik evaluasi ketidakpastian, kita akan sering bertemu dengan beberapa distribusi berikut:

  1. Normal / Gaussian Distribution
  2. Rectangular / Uniform Distribution
  3. Triangular Distribution
  4. U-Shaped Distribution
  5. Log-Normal Distribution
  6. Rayleigh Distribution

Masing-masing mempunyai karakteristik yang berbeda.

Namun jangan berpikir bahwa setiap sumber ketidakpastian otomatis mempunyai satu distribusi tertentu.

Yang benar adalah:

Distribusi dipilih berdasarkan informasi atau model yang kita miliki mengenai sumber ketidakpastian tersebut.

Jadi, bukan:

“Ini resolusi, berarti pasti rectangular.”

Tetapi:

“Informasi yang kita miliki mengenai kesalahan akibat resolusi adalah seperti ini. Model probabilitas apa yang paling sesuai?”

Ini adalah cara berpikir yang lebih tepat.


A. Normal Distribution

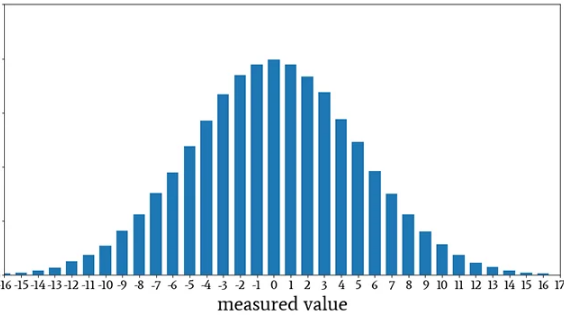
Distribusi normal merupakan salah satu distribusi yang paling dikenal dalam statistik.

Bentuknya menyerupai lonceng:
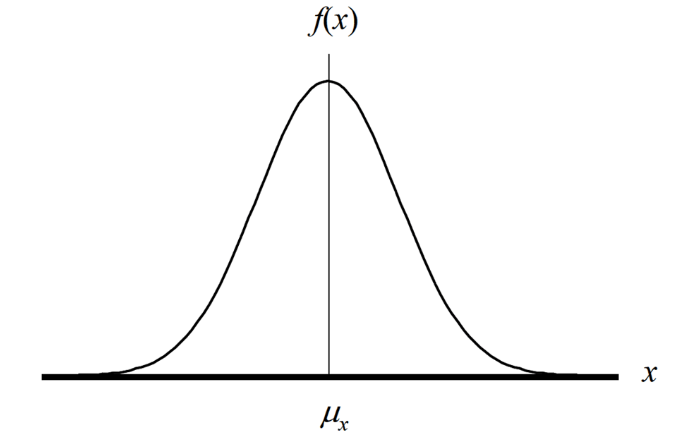
Distribusi normal

Nilai yang berada di sekitar mean mempunyai kemungkinan lebih besar dibandingkan nilai yang jauh dari mean.

Distribusi ini bersifat simetris.

Contohnya adalah hasil pengukuran berulang.

Misalnya sebuah benda ditimbang sebanyak 20 kali:

100,01
100,00
100,02
99,99
100,01
100,00
…

Jika proses pengukuran relatif stabil, hasil pengukuran biasanya berkumpul di sekitar nilai rata-rata.

Kita dapat menghitung:

  • mean
  • standard deviation

Standard deviation tersebut dapat digunakan sebagai standard uncertainty untuk komponen Type A tertentu, misalnya repeatability.

A.1. Mengapa Repeatability Sering Menggunakan Distribusi Normal?

Misalnya kita melakukan pengukuran sebanyak 20 kali dan mendapatkan standard deviation:

s = 0,01 g

Jika yang kita evaluasi adalah ketidakpastian dari hasil pengukuran tunggal, standard deviation tersebut dapat menjadi standard uncertainty:

u = s = 0,01 g

Tidak perlu membagi lagi dengan √3 atau √6 karena nilai tersebut sudah merupakan standard deviation.

Ini penting.

Pembagian dengan √3 atau √6 bukan aturan umum untuk semua ketidakpastian.

Pembagian tersebut digunakan ketika kita memulai dari informasi tertentu yang belum berbentuk standard deviation dan kemudian menggunakan model distribusi tertentu.

A.2. Expanded Uncertainty dan Coverage Factor

Misalnya sertifikat kalibrasi menyatakan:

U = 1 mg, k = 2

Artinya expanded uncertainty adalah 1 mg dengan coverage factor 2.

Untuk mendapatkan standard uncertainty:

u = U / k

sehingga:

u = 1 / 2 = 0,5 mg

Jadi:

Expanded uncertainty = 1 mg

sedangkan:

Standard uncertainty = 0,5 mg

Ini merupakan contoh yang sangat berbeda dari distribusi rectangular.

Jangan mencampur kedua konsep tersebut.


B. Rectangular Distribution

Rectangular distribution atau uniform distribution digunakan ketika semua nilai dalam suatu interval dianggap mempunyai kemungkinan yang sama.

Bentuk sederhananya:
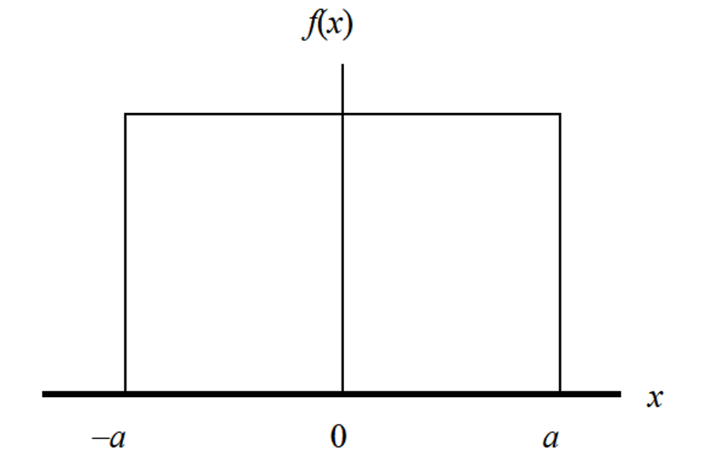
uniform distribution

Misalnya kita mengetahui bahwa kesalahan berada antara:

−a sampai +a

dan tidak mempunyai alasan untuk mengatakan bahwa nilai tertentu lebih mungkin daripada nilai lainnya.

Maka rectangular distribution dapat digunakan.

Standard uncertainty-nya:

u = a / √3

B.1. Mengapa Ada √3?

Ini sering menjadi pertanyaan.

Jika distribusi uniform berada pada interval:

−a sampai +a

standard deviation dari distribusi tersebut adalah:

σ = a / √3

Karena standard uncertainty pada model tersebut adalah standard deviation-nya, maka:

u = a / √3

Jadi √3 bukan angka yang dipilih secara sembarangan.

Angka tersebut berasal dari karakteristik matematis distribusi uniform.

B. 2. Hal Penting: Half-Width dan Full Width

Ini adalah salah satu sumber kesalahan yang sangat umum.

Misalnya intervalnya:

−1 sampai +1

Lebar totalnya adalah:

2

Tetapi jarak dari tengah ke batas adalah:

1

Nilai 1 disebut half-width.

Jika informasi yang diberikan adalah:

±1

maka:

a = 1

dan:

u = 1 / √3

Namun jika seseorang memberikan angka:

full width = 2

maka:

u = 2 / √12

Hasilnya sama.

Karena:

2 / √12 = 1 / √3

Jadi yang harus diperhatikan bukan sekadar angka yang diberikan, tetapi:

Angka tersebut menunjukkan half-width atau full width?

B.3. Studi Kasus: Resolusi Digital Multimeter

Misalnya sebuah digital multimeter mempunyai resolusi:

1 mV

Display dapat menunjukkan:

1.000 V
1.001 V
1.002 V
dan seterusnya.

Jika nilai sebenarnya berada di antara dua titik display, pembulatan dapat menghasilkan kesalahan sampai sekitar:

±0,5 mV

Jika kita menggunakan rectangular distribution, maka:

u = 0,5 / √3

atau:

u = 1 / √12

sehingga:

u ≈ 0,289 mV

Inilah alasan penting untuk memahami apa yang dimaksud dengan “resolusi”.

Kita tidak boleh langsung mengambil:

1 / √3

hanya karena resolusinya 1 mV.

Jika 1 mV merupakan step size penuh, maka ketidakpastian akibat pembulatan adalah ±0,5 mV.


C. Triangular Distribution

Triangular distribution mempunyai bentuk segitiga:
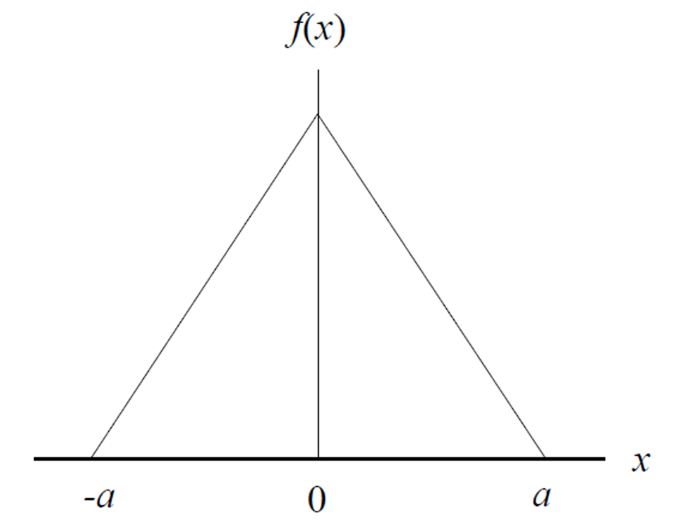
Triangular distribution

Berbeda dengan rectangular distribution.

Pada rectangular:

semua nilai dianggap sama mungkin.

Pada triangular:

nilai di sekitar titik tengah dianggap lebih mungkin dibandingkan nilai yang mendekati batas.

Untuk distribusi triangular simetris dengan batas:

−a sampai +a

dan puncak di tengah:

u = a / √6

C.1. Mengapa Memilih Triangular?

Pertanyaannya:

Kalau tidak mempunyai data, bagaimana kita tahu bahwa nilai tengah lebih mungkin?

Jawabannya:

Kita tidak “tahu” secara statistik.

Kita membuat model berdasarkan pengetahuan yang tersedia.

Misalnya berdasarkan:

  • pengalaman proses,
  • karakteristik alat,
  • informasi teknis,
  • spesifikasi,
  • kondisi operasi,
  • pengalaman operator,
  • pengetahuan fisik terhadap proses.

Jadi triangular distribution merupakan sebuah assumption/model, bukan hasil pengukuran otomatis.

Asumsi tersebut harus masuk akal dan dapat dipertanggungjawabkan.

C.2. Studi Kasus: Dimensi Komponen

Misalnya sebuah komponen diproduksi dengan target:

10,00 mm

Berdasarkan pengalaman proses, operator mengetahui bahwa hasil biasanya berada dekat 10,00 mm.

Nilai yang sangat dekat dengan batas toleransi jarang terjadi.

Jika informasi tersebut memang dapat dipertanggungjawabkan, triangular distribution dapat menjadi salah satu model yang dipertimbangkan.

Misalnya batas:

9,99 mm sampai 10,01 mm

Maka half-width:

a = 0,01 mm

Jika menggunakan triangular distribution:

u = 0,01 / √6

sehingga:

u ≈ 0,00408 mm

Namun perlu ditekankan:

Tidak berarti setiap toleransi ±0,01 mm otomatis harus menggunakan triangular distribution.

Distribusi harus didukung oleh informasi yang kita miliki.


C.3. MPE Bukan Otomatis Uncertainty

Ini juga sangat penting dalam kalibrasi.

Misalnya spesifikasi alat menyatakan:

MPE = ±1 mg

MPE atau Maximum Permissible Error adalah batas kesalahan yang diizinkan berdasarkan suatu spesifikasi atau regulasi.

MPE bukan otomatis berarti:

U = 1 mg

dan bukan otomatis berarti standard uncertainty = 1 mg.

Jika kita ingin menggunakan ±1 mg sebagai batas distribusi, kita perlu menentukan model probabilitas yang sesuai.

Misalnya jika kita mempunyai alasan menggunakan rectangular:

u = 1 / √3 = 0,577 mg

Jika triangular:

u = 1 / √6 = 0,408 mg

Hasilnya berbeda.

Karena itu:

Pemilihan distribusi mempunyai pengaruh langsung terhadap uncertainty budget.

D. U-Shaped Distribution

U-shaped distribution mempunyai karakteristik yang berlawanan dengan triangular.

Pada triangular:

tengah paling mungkin.

Pada U-shaped:

bagian ekstrem lebih mungkin.

Gambaran sederhananya:
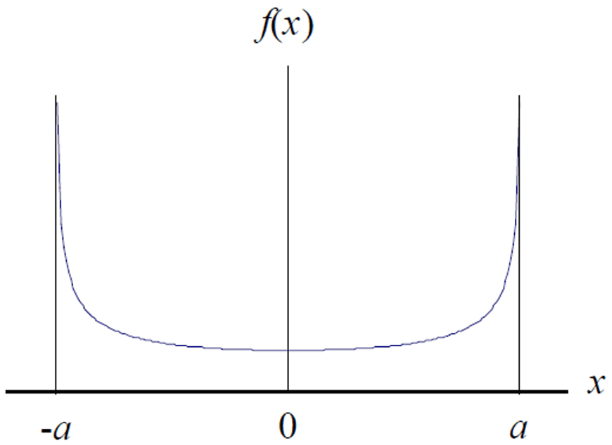
U-shaped distribution

Nilai yang mendekati batas mempunyai probabilitas lebih besar dibandingkan nilai di tengah.

Untuk model U-shaped simetris tertentu:

u = a / √2

D.1. Studi Kasus: Thermostat Laboratorium

Bayangkan sebuah laboratorium menggunakan thermostat dengan setting:

20 °C

Thermostat mempunyai rentang kontrol:

19 °C sampai 21 °C

Sistem HVAC mungkin bekerja seperti ini:

  • temperatur turun mendekati 19 °C → heater/HVAC aktif
  • temperatur naik mendekati 21 °C → sistem berhenti atau berpindah kondisi
  • temperatur kemudian bergerak kembali

Akibat mekanisme ON/OFF tersebut, temperatur dapat lebih sering berada dekat titik batas dibandingkan tepat pada titik tengah.

Dalam kondisi tertentu, perilaku tersebut dapat digambarkan dengan U-shaped distribution.

Namun dalam praktik uncertainty budget lingkungan, kita tidak boleh langsung menyimpulkan:

“Temperatur = U-shaped.”

Jika informasi yang tersedia tidak cukup untuk menunjukkan perilaku tersebut, rectangular atau triangular mungkin lebih sesuai.

Sekali lagi:

Distribusi harus mengikuti informasi yang tersedia, bukan sekadar mengikuti nama sumber ketidakpastian.

D.2. U-Shaped pada Pengukuran RF/Microwave

Contoh lain yang sering dijelaskan dalam pengukuran RF dan microwave adalah mismatch uncertainty.

Dalam sistem RF, terdapat impedansi sumber, kabel, konektor, dan sensor.

Ketidaksesuaian impedansi dapat menyebabkan sebagian energi dipantulkan.

Fenomena refleksi tersebut dapat menghasilkan karakteristik ketidakpastian yang tidak selalu cocok dengan rectangular atau triangular sederhana.

Karena itu, dalam aplikasi RF/microwave, model probabilitas khusus seperti U-shaped dapat digunakan untuk komponen tertentu.

Tetapi model tersebut sebaiknya mengikuti model pengukuran dan referensi teknis yang relevan.

Perbandingan Tiga Distribusi Utama

Distribusi Nilai yang paling mungkin Rumus standard uncertainty
Normal Di sekitar mean berdasarkan standard deviation
Rectangular Semua nilai sama mungkin a / √3
Triangular Di sekitar tengah a / √6
U-shaped Mendekati ekstrem a / √2

Perhatikan bahwa:

1 / √2 > 1 / √3 > 1 / √6

Artinya, untuk nilai batas a yang sama, standard uncertainty yang dihasilkan berbeda.

Misalnya:

a = 1

Rectangular:

u = 0,577

Triangular:

u = 0,408

U-shaped:

u = 0,707

Hal ini menunjukkan bahwa pemilihan distribusi bukan sekadar formalitas.

5. Studi Kasus: Pressure Gauge Analog 500 Pa

Sekarang kita masuk ke contoh yang lebih dekat dengan pekerjaan kalibrasi.

Misalnya kita mempunyai differential pressure gauge analog dengan range:

0–500 Pa

Scale interval:

10 Pa

Artinya jarak antara dua garis skala adalah:

10 Pa

Pertanyaannya:

Berapa uncertainty akibat kemampuan membaca skala?

Jawabannya tidak otomatis:

10 / √3

Karena kita perlu menentukan terlebih dahulu seberapa jauh operator dapat membaca atau melakukan interpolasi posisi pointer.


A. Jika Hanya Bisa Membaca Setengah Divisi

Jika kita menganggap keterbatasan pembacaan adalah ±½ divisi:

a = 10 / 2 = 5 Pa

Jika menggunakan rectangular distribution:

u = 5 / √3

sehingga:

u ≈ 2,89 Pa

Jika menggunakan triangular distribution:

u = 5 / √6

sehingga:

u ≈ 2,04 Pa

Tetapi angka tersebut bukan “kebenaran universal”.

Kita masih harus mempertimbangkan karakteristik gauge dan cara pembacaan sebenarnya.

B. Bagaimana Jika Pointer Dapat Diinterpolasi Sampai Seperempat Divisi?

Misalnya scale interval 10 Pa sangat jelas dan operator dapat memperkirakan posisi pointer dengan cukup baik sampai seperempat divisi.

Maka secara konseptual:

a = 10 / 4 = 2,5 Pa

Jika digunakan triangular distribution:

u = 2,5 / √6

sehingga:

u ≈ 1,02 Pa

Namun ini harus didukung oleh prosedur atau bukti bahwa pembacaan seperempat divisi memang dapat dilakukan secara konsisten.

Jangan hanya memilih seperempat divisi karena hasil uncertainty menjadi lebih kecil.

Itu akan membalik logika uncertainty.

Yang benar:

Kemampuan pembacaan ditentukan terlebih dahulu berdasarkan karakteristik alat dan metode pembacaan; kemudian model distribusi dan standard uncertainty ditentukan.

6. Jangan Memilih Distribusi Berdasarkan Hasil yang “Lebih Bagus”

Ini merupakan jebakan yang sering terjadi.

Misalnya kita mempunyai batas:

±1

Kemudian kita menghitung:

Rectangular:

u = 0,577

Triangular:

u = 0,408

Kita mungkin tergoda mengatakan:

“Pakai triangular saja karena uncertainty lebih kecil.”

Ini tidak benar.

Pemilihan distribusi bukan kompetisi untuk mencari uncertainty terkecil.

Distribusi harus mencerminkan pengetahuan mengenai sumber ketidakpastian.

Jika kita tidak mempunyai alasan bahwa nilai tengah lebih mungkin, triangular tidak boleh dipilih hanya untuk mengecilkan angka uncertainty.

7. Type A dan Type B

Distribusi probabilitas juga berkaitan dengan Type A dan Type B.

Type A menggunakan evaluasi statistik dari pengamatan berulang.

Contohnya:

  • repeatability,
  • variasi hasil pengukuran,
  • standard deviation.

Sedangkan Type B menggunakan informasi selain statistik pengamatan berulang secara langsung.

Contohnya:

  • sertifikat kalibrasi,
  • spesifikasi pabrikan,
  • resolusi,
  • data referensi,
  • pengalaman,
  • informasi teknis,
  • batas toleransi,
  • kondisi lingkungan.

Tetapi Type B bukan berarti “asal menebak”.

Type B tetap membutuhkan dasar yang rasional.

8. Contoh Uncertainty Budget Sederhana

Misalnya kita mengkalibrasi timbangan.

Hasil uncertainty budget:

Sumber Informasi Distribusi Standard uncertainty
Repeatability s = 0,020 g Normal 0,020 g
Sertifikat U = 0,050 g, k = 2 Normal 0,025 g
Resolusi 0,01 g Rectangular 0,00289 g
Temperatur ±0,10 g Rectangular 0,0577 g

Kemudian kita dapat menghitung combined standard uncertainty:

u_c = √(0,020² + 0,025² + 0,00289² + 0,0577²)

Dari sini kita dapat melihat bahwa setiap sumber telah diubah menjadi bentuk yang sama.

Barulah semuanya dapat dikombinasikan.


Jika kita sederhanakan seluruh proses:

A. Langkah 1 — Identifikasi sumber ketidakpastian

Contoh:

resolusi

B. Langkah 2 — Tentukan informasi yang tersedia

Misalnya:

resolusi = 0,01 g

C. Langkah 3 — Tentukan model kesalahan

Misalnya:

±0,005 g

D. Langkah 4 — Pilih distribusi yang sesuai

Misalnya:

rectangular

E. Langkah 5 — Konversi menjadi standard uncertainty

u = 0,005 / √3

F. Langkah 6 — Masukkan ke uncertainty budget

Dengan demikian distribusi probabilitas berfungsi sebagai jembatan antara informasi awal dengan standard uncertainty.

9. Mengapa Kita Tidak Langsung Menjumlahkan Semua Ketidakpastian?

Misalnya:

  • repeatability = 0,02 g
  • calibration = 0,05 g
  • resolution = 0,003 g

Mengapa tidak:

0,02 + 0,05 + 0,003 = 0,073 g

Karena ketiga sumber tersebut tidak selalu bekerja secara maksimum dalam arah yang sama secara bersamaan.

Dalam model penggabungan standar, kita biasanya menggunakan RSS:

u_c = √(u₁² + u₂² + u₃² + …)

sehingga:

u_c = √(0,02² + 0,05² + 0,003²)

Hasilnya lebih kecil daripada penjumlahan linear.

Namun ini bukan berarti RSS selalu boleh digunakan tanpa syarat. Korelasi antara input quantities perlu diperhatikan jika ada.

10. Bagaimana Jika Kita Tidak Mengetahui Distribusinya?

Ini situasi yang sangat umum.

Misalnya kita hanya mengetahui:

temperatur ruangan berubah ±2 °C

tetapi tidak mempunyai data temperatur lengkap.

Kita tidak boleh mengatakan:

“Karena tidak tahu, berarti normal.”

Distribusi normal bukan distribusi default untuk semua hal.

Kita perlu melihat informasi yang tersedia.

Jika semua nilai antara −2 °C dan +2 °C dianggap sama mungkin, rectangular dapat menjadi model yang masuk akal:

u = 2 / √3

Jika kita mempunyai alasan bahwa temperatur lebih sering berada di sekitar tengah, triangular dapat dipertimbangkan:

u = 2 / √6

Jika sistem kontrol membuat temperatur lebih sering berada di dekat batas, U-shaped mungkin relevan:

u = 2 / √2

Jadi:

Ketidaktahuan mengenai data tidak berarti kita bebas memilih distribusi apa saja. Kita harus menggunakan model yang paling dapat dipertanggungjawabkan berdasarkan informasi yang tersedia.

11. Histogram Sebagai Alat Bantu

Jika kita mempunyai data pengukuran, histogram sangat membantu.

Misalnya kita mempunyai 100 hasil temperatur:
histogram

Jika bentuknya menyerupai lonceng dan simetris, distribusi normal mungkin sesuai.

Jika batang relatif sama tinggi:

distribusi uniform mungkin lebih cocok.

Jika data banyak terkumpul di tengah:

karakteristik triangular mungkin lebih mendekati.

Jika data banyak di kedua ujung:

karakteristik U-shaped mungkin terlihat.

Histogram tidak otomatis menentukan distribusi, tetapi dapat membantu kita memahami perilaku data.


12. Kesalahan yang Sering Terjadi

Ada beberapa kesalahan yang sering terjadi ketika orang mulai membuat uncertainty budget.

  • Kesalahan 1: Semua ketidakpastian dibagi √3

Ini tidak benar.

√3 merupakan karakteristik rectangular distribution.

  • Kesalahan 2: Semua Type B menggunakan rectangular

Juga tidak selalu benar.

Type B dapat menggunakan berbagai distribusi tergantung informasi yang tersedia.

  • Kesalahan 3: Semua MPE dianggap uncertainty

Tidak otomatis.

MPE merupakan batas kesalahan yang diizinkan.

Jika digunakan sebagai input uncertainty, kita perlu membangun model yang sesuai.

  • Kesalahan 4: Resolusi langsung dibagi √3

Tidak selalu.

Jika resolusi 1 unit berarti interval pembulatan penuh, kesalahan pembulatan umumnya ±½ unit.

Maka:

u = (R / 2) / √3

atau:

u = R / √12

jika rectangular digunakan.

  • Kesalahan 5: Triangular dipilih karena hasilnya lebih kecil

Ini merupakan pendekatan yang salah.

Distribusi harus dipilih berdasarkan pengetahuan mengenai perilaku sumber ketidakpastian.

  • Kesalahan 6: Menganggap U selalu expanded uncertainty

Simbol U dapat digunakan dalam konteks yang berbeda.

Dalam GUM, expanded uncertainty biasanya ditulis sebagai U, sedangkan standard uncertainty sebagai u.

Tetapi dalam suatu artikel atau tabel tertentu, simbol Uᵢ dapat saja digunakan untuk menyatakan batas atau half-width.

Karena itu, jangan hanya melihat simbol.

Lihat definisinya.

13. Cara Praktis Memilih Distribusi

Ketika membuat uncertainty budget, kita dapat menggunakan pertanyaan berikut.

  • Pertanyaan 1

Apakah saya mempunyai data pengukuran berulang?

Jika ya, pertimbangkan evaluasi Type A dan distribusi berdasarkan data.

  • Pertanyaan 2

Apakah saya hanya mempunyai batas atas dan bawah?

Jika semua nilai dianggap sama mungkin, rectangular dapat digunakan.

  • Pertanyaan 3

Apakah saya mempunyai alasan bahwa nilai tengah lebih mungkin?

Triangular dapat dipertimbangkan.

  • Pertanyaan 4

Apakah nilai ekstrem justru lebih mungkin?

U-shaped dapat dipertimbangkan.

  • Pertanyaan 5

Apakah sumber ketidakpastian berasal dari sertifikat?

Periksa nilai uncertainty dan coverage factor yang diberikan.

  • Pertanyaan 6

Apakah sumbernya resolusi?

Tentukan terlebih dahulu arti resolusi dan batas kesalahan pembulatannya.

  • Pertanyaan 7

Apakah sumbernya MPE?

Jangan langsung menyebut MPE sebagai uncertainty. Tentukan model probabilitasnya berdasarkan informasi yang tersedia.

14. Studi Kasus Lengkap: Kalibrasi Pressure Gauge

Misalnya dalam pekerjaan kalibrasi pressure gauge mempunyai:

Range: 0–500 Pa

Scale interval: 10 Pa

Pada saat kalibrasi, kita juga mempunyai hasil repeatability:

s = 1,5 Pa

Sertifikat reference standard memberikan:

U = 2,0 Pa, k = 2

  • Komponen 1: Repeatability

Karena standard deviation sudah diketahui:

u₁ = 1,5 Pa

  • Komponen 2: Reference standard

u₂ = 2,0 / 2

sehingga:

u₂ = 1,0 Pa

  • Komponen 3: Reading resolution

Jika diasumsikan keterbatasan pembacaan adalah ±½ scale division:

a = 5 Pa

Jika model rectangular:

u₃ = 5 / √3

sehingga:

u₃ ≈ 2,89 Pa

Maka uncertainty budget sederhananya:

Komponen Distribusi Standard uncertainty
Repeatability Normal 1,50 Pa
Reference standard Normal 1,00 Pa
Reading Rectangular 2,89 Pa

Kemudian:

u_c = √(1,5² + 1,0² + 2,89²)

Terlihat bahwa komponen reading memberikan kontribusi yang cukup besar.

Ini memberikan insight penting:

Uncertainty budget bukan hanya formalitas untuk mendapatkan satu angka.

Ia juga dapat menunjukkan sumber mana yang paling dominan.

15. Apa Pelajaran Terpenting dari Distribusi Probabilitas?

Setelah membahas berbagai distribusi, sebenarnya inti pembelajarannya dapat diringkas menjadi beberapa kalimat.

Pertama:

Distribusi probabilitas menggambarkan bagaimana kemungkinan suatu nilai tersebar.

Kedua:

Setiap sumber ketidakpastian perlu dimodelkan berdasarkan informasi yang tersedia.

Ketiga:

Tujuan akhirnya adalah mendapatkan standard uncertainty yang dapat digunakan secara konsisten dalam uncertainty budget.

Keempat:

Distribusi bukan dipilih untuk menghasilkan uncertainty yang paling kecil, tetapi untuk menggambarkan sumber ketidakpastian secara masuk akal.

Kelima:

Kita harus memahami apa arti angka yang digunakan sebelum memilih divisor.

Misalnya:

±1

berbeda dengan:

full width = 2

dan berbeda lagi dengan:

U = 1, k = 2

Ketiganya tidak boleh diperlakukan sama.

16. Ringkasan Rumus Penting

Untuk referensi cepat:

  • Normal

Jika standard deviation sudah diketahui:

u = standar deviasi

Jika expanded uncertainty diberikan:

u = U / k

  • Rectangular

Untuk batas:

−a ≤ x ≤ +a

maka:

u = a / √3

Jika yang diberikan adalah full width 2a:

u = 2a / √12

  • Triangular

Untuk triangular simetris dengan batas ±a:

u = a / √6

  • U-Shaped

Untuk model U-shaped simetris tertentu dengan batas ±a:

u = a / √2

Yang paling penting bukan menghafalkan angka:

√3, √6, √2

tetapi memahami mengapa angka tersebut digunakan.

17. Penutup

Distribusi probabilitas pada awalnya memang terlihat seperti bagian statistik yang rumit.

Tetapi jika dilihat dari sudut pandang uncertainty budget, konsepnya sebenarnya cukup sederhana.

Kita mempunyai sebuah sumber ketidakpastian.

Kita bertanya:

“Apa yang saya ketahui mengenai sumber ini?”

Jika kita mempunyai data pengukuran berulang, kita dapat menggunakan informasi statistik tersebut.

Jika kita mempunyai batas atas dan bawah tetapi tidak mengetahui kecenderungan nilai di dalamnya, rectangular distribution dapat menjadi model.

Jika kita mempunyai alasan bahwa nilai tengah lebih mungkin, triangular distribution dapat dipertimbangkan.

Jika nilai ekstrem lebih sering terjadi, U-shaped distribution dapat relevan.

Jika informasi berasal dari sertifikat kalibrasi, kita perlu memahami coverage factor dan hubungan antara expanded uncertainty dengan standard uncertainty.

Jika informasi berasal dari resolusi instrumen, kita harus memahami arti resolusi dan bagaimana kesalahan pembulatan dimodelkan.

Dan jika informasi berasal dari MPE, kita harus berhati-hati karena MPE bukan otomatis uncertainty.

Pada akhirnya, distribusi probabilitas dapat dipandang sebagai bahasa matematika untuk menggambarkan apa yang kita ketahui dan apa yang belum kita ketahui mengenai suatu sumber ketidakpastian.

Itulah sebabnya pemilihan distribusi merupakan bagian penting dalam evaluasi ketidakpastian pengukuran.

Bukan karena kita harus menghafalkan banyak rumus, tetapi karena kita harus mampu menjawab satu pertanyaan sederhana:

“Mengapa saya memilih distribusi ini untuk sumber ketidakpastian tersebut?”

Jika kita mampu menjawab pertanyaan itu dengan dasar teknis yang jelas, maka uncertainty budget yang kita buat akan jauh lebih mudah dipahami, dijelaskan, dan dipertanggungjawabkan.

Cukup panjang ya artikelnya, jika teman-teman masih bingung dan ingin lebih memahami lebih jauh mengenai distribusi probabilitas silakan mengikuti trainingnya. Bisa langsung klik disini.

Referensi :

Ngobrolin Tentang Derajat Bebas (Degrees of Freedom) Yuk..

Ngobrolin Tentang Derajat Bebas (Degrees of Freedom) Yuk..

Familiar dengan gambar diatas?

Ya.. benar.. itu adalah gambar pengolahan / evaluasi ketidakpastian bentangan kalibrasi.

Banyak diantara kita, termasuk saya he he.. pada saat mengolah data kalibrasi selalu mengabaikan atau melewati  atau tidak memperhatikan bagian perhitungan ketidakpastian bentangan, karena biasanya pada tabel tersebut langsung otomatis jadi ketika kita memasukkan / menginput data mentah.

Betul tidak?

Nah, ketika ada seorang auditor bertanya apa itu k (faktor cakupan), apa itu v (derajat bebas), apa itu c (koefisien sensitifitas), barulah kita bingung menjawabnya.

Nah di artikel ini kita akan belajar santai mengenai derajat bebas tersebut.

Artinya & Pentingnya Derajat Bebas (v)

Dalam perhitungan ketidakpastian pengukuran, ada satu istilah yang sering muncul tetapi cukup membingungkan bagi orang yang baru mempelajari metrologi ataupun mengolah data kalibrasi (terlebih jika kita belum pernah mengikuti pelatihan kalibrasi), yaitu derajat bebas atau degrees of freedom (ν).

Istilah ini biasanya muncul ketika kita membahas evaluasi ketidakpastian Tipe A, distribusi Student’s t, ketidakpastian Tipe B, serta perhitungan effective degrees of freedom dengan persamaan Welch-Satterthwaite.

Bagi yang baru belajar, beberapa pertanyaan sangat wajar muncul:

  • Apa sebenarnya arti derajat bebas?
  • Mengapa untuk data pengukuran berulang digunakan rumus ν = n – 1?
  • Apakah ν menunjukkan tingkat kepercayaan dalam persen?
  • Mengapa derajat bebas berhubungan dengan distribusi Student’s t?
  • Mengapa pada ketidakpastian Tipe B bisa muncul nilai ν = 200, padahal kita tidak mempunyai 201 data pengukuran?

Pertanyaan-pertanyaan tersebut sebenarnya saling berhubungan.

Artikel ini mencoba menjelaskan konsep derajat bebas dari dasar, kemudian menghubungkannya dengan distribusi Student’s t, ketidakpastian Tipe A dan Tipe B, hingga akhirnya melihat bagaimana seluruh komponen ketidakpastian digabungkan menjadi effective degrees of freedom (ν eff).


Pengertian Derajat Bebas (v)

Secara sederhana, derajat bebas dapat dipahami sebagai jumlah informasi statistik yang masih bebas digunakan untuk memperkirakan suatu besaran statistik setelah memperhitungkan adanya batasan atau parameter yang sudah diestimasi.

Dalam kasus yang paling sederhana, misalnya kita mempunyai n hasil pengukuran dan ingin menghitung rata-ratanya.

Jika kita mempunyai 5 data:

10, 11, 12, 13, 14

maka kita mempunyai:

n = 5

Untuk menghitung simpangan baku sampel, derajat bebasnya adalah:

ν = n - 1

sehingga:

ν = 5 - 1
ν = 4

Mengapa tidak 5?

Karena setelah rata-rata sampel ditentukan, kelima data tersebut tidak lagi semuanya dapat berubah secara bebas jika rata-ratanya harus tetap sama.

Misalnya rata-rata kelima data tersebut adalah:

x̄ = 12

Deviasi terhadap rata-rata adalah:

-2, -1, 0, +1, +2

Jika empat deviasi sudah diketahui, deviasi kelima sebenarnya sudah ditentukan agar jumlah seluruh deviasi terhadap rata-rata tetap nol.

Secara matematis:

Σ(xᵢ - x̄) = 0

Inilah salah satu cara paling sederhana untuk memahami mengapa:

ν = n - 1

Mengapa derajat bebas penting dalam ketidakpastian pengukuran?

Derajat bebas menjadi penting karena dalam evaluasi ketidakpastian kita tidak hanya ingin mengetahui seberapa besar ketidakpastian, tetapi juga perlu mengetahui seberapa kuat informasi statistik yang mendasari estimasi tersebut.

Bayangkan dua orang melaporkan standar deviasi yang sama:

s = 0,10

Orang pertama mendapatkannya dari:

n = 3 pengukuran

sehingga:

ν = 2

Sedangkan orang kedua mendapatkannya dari:

n = 61 pengukuran

sehingga:

ν = 60

Nilai standar deviasinya memang sama, tetapi informasi statistik yang mendasarinya berbeda.

Dengan hanya tiga data, estimasi simpangan baku masih sangat tidak stabil.

Dengan 61 data, estimasi tersebut secara statistik biasanya jauh lebih stabil.

Jadi, derajat bebas memberikan informasi mengenai seberapa banyak informasi statistik yang tersedia untuk mendukung estimasi varians atau standar ketidakpastian.

Derajat bebas bukan persentase kepercayaan

Ini adalah bagian yang sangat penting.

Kadang-kadang orang mengatakan bahwa:

“Derajat bebas menunjukkan confidence.”

Pernyataan tersebut perlu diperjelas agar tidak menimbulkan salah pengertian.

Derajat bebas bukan persentase confidence.

Misalnya:

ν = 2

bukan berarti:

confidence = 2%

Demikian pula:

ν = 200

bukan berarti:

confidence = 200%

Derajat bebas dan confidence level adalah dua hal yang berbeda.

Misalnya kita menetapkan coverage probability:

p = 95%

Kemudian kita mengetahui derajat bebas:

ν = 2

Maka kita menggunakan distribusi Student’s t untuk menentukan coverage factor yang sesuai.

Jika:

ν = 60

kita juga dapat menggunakan coverage probability 95%.

Jadi coverage probability tetap 95%.

Yang berubah adalah nilai coverage factor k.

Dengan kata lain:

Derajat bebas tidak menentukan berapa persen confidence yang kita pilih. Derajat bebas memengaruhi coverage factor yang diperlukan untuk mencapai coverage probability yang telah dipilih.

Hubungan derajat bebas dengan distribusi Student’s t

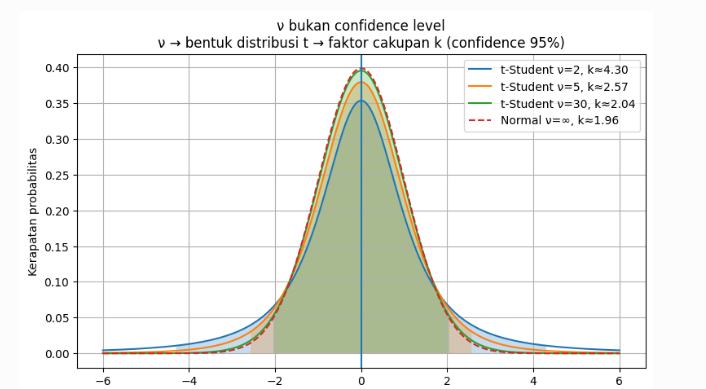
perbedaan derajat bebas untuk v 2 dan v tak terhingga

Gambar diatas mudah-mudahan dapat memberikan sedikit gambaran.

Di sinilah konsep derajat bebas menjadi semakin menarik.

Dalam kondisi tertentu, terutama ketika simpangan baku populasi tidak diketahui dan harus diperkirakan dari sampel, digunakan distribusi Student’s t.

Distribusi t mempunyai karakteristik yang berbeda-beda tergantung nilai derajat bebasnya.

Jika derajat bebas kecil, distribusi t mempunyai ekor yang lebih berat.

Jika derajat bebas semakin besar, distribusi t semakin mendekati distribusi normal.

Secara sederhana:

ν kecil
↓
informasi statistik lebih terbatas
↓
ketidakpastian estimasi varians lebih besar
↓
distribusi t memiliki ekor lebih berat
↓
coverage factor k lebih besar


Sebaliknya:


ν besar
↓
informasi statistik lebih banyak
↓
estimasi varians lebih stabil
↓
distribusi t mendekati normal
↓
coverage factor k semakin kecil

Mengapa derajat bebas kecil membuat ekor distribusi t lebih berat?

Hal ini dapat dipahami dari persamaan distribusi t:

t = Z / √(S²/σ²)

Secara konsep, Z berkaitan dengan distribusi normal, sedangkan penyebut melibatkan estimasi simpangan baku dari sampel.

Jika jumlah data sedikit, estimasi varians atau simpangan baku sampel masih sangat tidak stabil.

Kadang-kadang estimasi tersebut bisa terlalu kecil.

Jika penyebut menjadi kecil, nilai t dapat menjadi sangat besar.

Akibatnya, peluang mendapatkan nilai yang jauh dari pusat menjadi lebih besar.

Inilah yang kita lihat sebagai heavy tails atau ekor distribusi yang lebih berat.

Karena luas total di bawah kurva probabilitas harus selalu sama dengan 1, ketika lebih banyak probabilitas berada di bagian ekor, tinggi bagian tengah kurva menjadi lebih rendah.

Jadi ketika dibandingkan:

ν = 2

dengan:

ν = 60

distribusi dengan ν = 2 mempunyai:

  • puncak tengah yang lebih rendah,
  • ekor yang lebih berat,
  • peluang nilai ekstrem yang lebih besar.

Sedangkan ν = 60 lebih terkonsentrasi di sekitar nilai tengah dan bentuknya sudah mendekati distribusi normal.

Contoh ν = 2 dan ν = 60

Misalkan kita ingin mendapatkan coverage probability 95%.

Untuk:

ν = 2

coverage factor Student’s t kira-kira:

k = 4,303

Sedangkan untuk:

ν = 60

nilai k kira-kira:

k = 2,000

Perhatikan perbedaannya.

Coverage probability yang kita inginkan sama:

95%

Tetapi coverage factor berbeda:

ν = 2   → k ≈ 4,303
ν = 60  → k ≈ 2,000

Artinya, ketika informasi statistik sangat terbatas, kita membutuhkan interval yang lebih lebar untuk memperoleh coverage probability yang sama.

Derajat bebas tidak hanya berkaitan dengan jumlah data

Pada ketidakpastian Tipe A, kita memang sering mendapatkan:

ν = n - 1

Tetapi jangan menyimpulkan bahwa:

“Derajat bebas selalu sama dengan jumlah data dikurangi satu.”

Itu hanya berlaku pada kasus tertentu, misalnya estimasi varians dari sejumlah pengukuran berulang dengan satu parameter rata-rata yang diestimasi.

Dalam model yang lebih kompleks, beberapa parameter dapat diestimasi.

Misalnya dalam regresi, derajat bebas residual secara sederhana dapat berbentuk:

ν = n - p

dengan:

  • n = jumlah observasi
  • p = jumlah parameter yang diestimasi

Jadi konsep yang lebih umum adalah:

Derajat bebas berkaitan dengan jumlah informasi yang masih bebas setelah memperhitungkan parameter atau batasan yang digunakan dalam proses estimasi.

Derajat bebas pada ketidakpastian Tipe A

Ketidakpastian Tipe A diperoleh dari analisis statistik terhadap serangkaian hasil pengukuran.

Misalnya sebuah timbangan digunakan untuk menimbang suatu anak timbangan sebanyak 10 kali.

Hasilnya:

100,02
100,01
100,03
100,02
100,00
100,01
100,02
100,03
100,01
100,02 g

Jumlah data:

n = 10

Jika kita menghitung rata-rata:

x̄ = Σxᵢ / n

dan simpangan baku sampel:

s = √[Σ(xᵢ - x̄)² / (n - 1)]

maka derajat bebas:

ν = n - 1

sehingga:

ν = 10 - 1
ν = 9

Standar ketidakpastian dari rata-rata adalah:

u(x̄) = s / √n

Jadi dalam kasus Tipe A sederhana, kita mendapatkan hubungan:

n
↓
s
↓
u(x̄)
↓
ν = n - 1

Mengapa yang digunakan adalah rata-rata, bukan simpangan baku?

Pertanyaan ini sering muncul.

Mengapa derajat bebas menjadi n - 1? Mengapa bukan karena kita menghitung simpangan baku?

Jawabannya berkaitan dengan parameter yang diestimasi.

Ketika kita mempunyai n data dan menggunakan data tersebut untuk memperkirakan rata-rata populasi, kita telah menggunakan satu parameter, yaitu rata-rata.

Setelah rata-rata ditentukan, deviasi terhadap rata-rata harus memenuhi:

Σ(xᵢ - x̄) = 0

Artinya ada satu hubungan yang membatasi kebebasan data.

Karena satu kebebasan telah digunakan untuk mengestimasi rata-rata:

n - 1

informasi bebas tersisa untuk mengestimasi varians.

Jadi bukan berarti “simpangan baku mempunyai derajat bebas sendiri karena simpangan baku”.

Lebih tepat dikatakan:

Ketika varians sampel dihitung setelah satu parameter, yaitu rata-rata, diestimasi dari data, maka terdapat n - 1 derajat bebas dalam kasus sederhana tersebut.

Bagaimana dengan ketidakpastian Tipe B?

Nah, ini yang kadang buat kita merasa bingung.

Ketidakpastian Tipe B tidak diperoleh dengan melakukan analisis statistik langsung terhadap serangkaian pengukuran berulang seperti Tipe A.

Menurut VIM (Vocabulary Measurement), evaluasi Tipe B dilakukan dengan cara selain evaluasi Tipe A.

Sumber informasinya dapat berupa:

  • sertifikat kalibrasi,
  • spesifikasi pabrikan,
  • data referensi,
  • kelas akurasi,
  • resolusi alat,
  • pengalaman sebelumnya,
  • data drift,
  • informasi dari manual,
  • atau sumber informasi lain yang relevan.

Karena tidak selalu berasal dari sejumlah n pengukuran berulang, maka kita tidak bisa mengatakan:

ν = n - 1

untuk semua komponen Tipe B.

Lalu bagaimana menentukan ν untuk Tipe B?

Dalam GUM (Guide Uncertainty Measurement), salah satu pendekatan yang dapat digunakan adalah memperkirakan seberapa besar ketidakpastian relatif dari nilai standar ketidakpastian itu sendiri.

Secara sederhana, GUM memberikan hubungan:

νᵢ ≈ 1/2 × [Δu(xᵢ) / u(xᵢ)]⁻²

Keterangan:

  • νᵢ = derajat bebas komponen ke-i
  • u(xᵢ) = standar ketidakpastian dari input xᵢ
  • Δu(xᵢ) = ketidakpastian yang diperkirakan terdapat pada nilai u(xᵢ)

Jika didefinisikan:

R = [Δu(xᵢ) / u(xᵢ)] × 100%

maka persamaannya dapat ditulis:

νᵢ ≈ 1/2 × (100 / R)²

Di sinilah sering terjadi salah pengertian.

Apa sebenarnya arti R?

Dalam beberapa materi pelatihan kalibrasi alat ukur, R kadang disebut sebagai reliability.

Misalnya dikatakan:

“Reliability 95% menghasilkan ν = 200.”

Namun secara lebih hati-hati, kita sebaiknya memahami R dalam persamaan tersebut sebagai relative uncertainty dari nilai standar ketidakpastian u(xᵢ).

Jadi apabila:

R = 5%

artinya secara sederhana:

Nilai standar ketidakpastian u(xᵢ) tersebut diperkirakan mempunyai ketidakpastian relatif sekitar 5%.

Ini bukan berarti sumber kesalahan fisik tersebut mempunyai error sebesar 5%.

Yang dinilai adalah seberapa yakin atau seberapa stabil kita dalam menetapkan nilai u(xᵢ) tersebut.

Contoh R = 5% menghasilkan ν = 200

Misalkan kita menilai bahwa nilai standar ketidakpastian suatu komponen diketahui dengan ketidakpastian relatif:

R = 5%

Maka:

ν = 1/2 × (100 / 5)²

atau:

ν = 1/2 × 20²

sehingga:

ν = 1/2 × 400

dan:

ν = 200

Jadi diperoleh:

ν = 200

Tetapi ν = 200 bukan berarti kita mempunyai 201 data pengukuran.

Ini sangat penting.

Pada Tipe B, angka tersebut merupakan derajat bebas ekuivalen yang digunakan untuk menggambarkan ketidakpastian statistik dari estimasi standar ketidakpastian.

Contoh beberapa nilai R

Hubungan tersebut dapat dilihat dari contoh berikut.

Relative uncertainty R Derajat bebas ν
50% 2
25% 8
20% 12,5
10% 50
5% 200
2% 1.250
1% 5.000

Dari tabel tersebut terlihat pola yang menarik.

Semakin kecil R, semakin besar ν.

Artinya, semakin kecil ketidakpastian relatif yang kita berikan terhadap nilai u(xᵢ), semakin besar derajat bebas yang dihasilkan.

Sebaliknya, jika kita merasa nilai u(xᵢ) masih sangat tidak pasti, maka ν menjadi kecil.

Mengapa R yang lebih kecil menghasilkan ν yang lebih besar?

Lihat kembali persamaan:

ν ≈ 1/2 × (100 / R)²

Karena R berada di penyebut, ketika R mengecil, hasil pembagian menjadi semakin besar.

Misalnya:

R = 50%

ν = 1/2 × (100/50)²
ν = 2

Sedangkan:

R = 5%

ν = 1/2 × (100/5)²
ν = 200

Jadi:

R besar
↓
ketidakpastian terhadap u(xᵢ) besar
↓
ν kecil

sedangkan:

R kecil
↓
ketidakpastian terhadap u(xᵢ) kecil
↓
ν besar

Ini konsisten dengan makna statistik derajat bebas.

Bagaimana dengan distribusi rectangular?

Dalam evaluasi Tipe B, kita sering menggunakan distribusi probabilitas seperti:

  • rectangular,
  • triangular,
  • normal,
  • atau distribusi lainnya.

Misalnya sebuah spesifikasi menyatakan bahwa kesalahan suatu alat berada dalam rentang:

±a

Jika kita menganggap semua nilai di antara -a dan +a mempunyai peluang yang sama, kita dapat menggunakan distribusi rectangular.

Standar ketidakpastiannya adalah:

u = a / √3

Namun jangan langsung mengatakan:

“Karena menggunakan distribusi rectangular, maka ν = 200.”

Pernyataan tersebut tidak benar secara umum.

Jika batas a diketahui dengan sangat baik dan dianggap tepat, maka GUM memperlakukan standar ketidakpastian tersebut sebagai diketahui secara eksak.

Dalam kondisi tersebut:

ν → ∞

Artinya derajat bebasnya dianggap sangat besar.

Jadi:

Distribusi probabilitas dan derajat bebas adalah dua konsep yang berbeda.

Distribusi menentukan bentuk probabilitas dari input quantity.

Derajat bebas berkaitan dengan ketidakpastian statistik dalam estimasi varians atau standar ketidakpastian.

Contoh kasus: resolusi timbangan

Bagi teman-teman yang pernah mengikuti training kalibrasi timbangan tentu sangat paham hal ini.

Misalkan sebuah timbangan mempunyai resolusi:

d = 0,01 g

Jika kesalahan akibat resolusi dianggap mengikuti distribusi rectangular, salah satu pendekatan yang umum adalah menggunakan setengah interval:

a = d / 2

sehingga:

a = 0,005 g

Kemudian standar ketidakpastian:

u = a / √3

atau:

u = 0,005 / √3

sehingga:

u ≈ 0,00289 g

Jika batas resolusi tersebut dianggap diketahui dengan sangat baik, maka komponen ini dapat diperlakukan sebagai mempunyai:

ν → ∞

Tidak berarti kita melakukan pengukuran sebanyak tak terhingga kali.

Artinya, ketidakpastian statistik dari nilai standar ketidakpastian tersebut dianggap dapat diabaikan.

Contoh kasus: sertifikat kalibrasi

Sekarang bayangkan sebuah alat ukur telah dikalibrasi.

Sertifikat kalibrasi memberikan hasil:

Error = 0,12 g
Expanded uncertainty = 0,08 g
Coverage factor = 2

Jika sertifikat juga memberikan informasi mengenai derajat bebas, misalnya:

ν = 10

maka informasi tersebut dapat digunakan dalam evaluasi ketidakpastian kita.

Hal ini berbeda dengan kasus di mana sebuah spesifikasi pabrikan hanya mengatakan:

Accuracy = ±0,1 g

Pada kasus kedua, kita perlu menentukan model probabilitas dan standar ketidakpastian berdasarkan informasi yang tersedia.

Derajat bebas tidak otomatis sama untuk semua sumber.


Setelah semua komponen dihitung, bagaimana menggabungkannya?

Dalam perhitungan ketidakpastian, kita biasanya mempunyai beberapa komponen.

Misalnya:

Sumber ketidakpastian u ν
Repeatability 0,08 4
Calibration certificate 0,06 200
Resolution 0,02 ∞

Kita dapat menghitung combined standard uncertainty:

u_c = √(u₁² + u₂² + u₃² + ...)

Dengan angka di atas:

u_c = √(0,08² + 0,06² + 0,02²)

sehingga:

u_c = √(0,0064 + 0,0036 + 0,0004)

atau:

u_c = √0,0104

sehingga:

u_c ≈ 0,102 g

Tetapi kita belum selesai.

Kita masih perlu menentukan effective degrees of freedom.

Apa itu effective degrees of freedom?

Ketika beberapa komponen ketidakpastian mempunyai derajat bebas yang berbeda, kita membutuhkan satu nilai derajat bebas yang mewakili keseluruhan combined standard uncertainty.

Nilai tersebut disebut:

effective degrees of freedom

dan ditulis:

ν_eff

Salah satu persamaan yang digunakan adalah persamaan Welch-Satterthwaite:

ν_eff = u_c⁴ / Σ(uᵢ⁴ / νᵢ)

Jika hanya ada tiga komponen:

ν_eff = u_c⁴/[(u₁⁴/ν₁) + (u₂⁴/ν₂) + (u₃⁴/ν₃)]

Jika suatu komponen mempunyai:

ν = ∞

maka secara matematis:

uᵢ⁴ / ∞ = 0

sehingga komponen tersebut tidak memberikan kontribusi pada penyebut persamaan Welch-Satterthwaite.

Contoh menghitung ν_eff

Gunakan contoh yang lebih sederhana:

u₁ = 0,08
ν₁ = 4

u₂ = 0,06
ν₂ = 200

Combined standard uncertainty:

u_c = √(0,08² + 0,06²)

sehingga:

u_c = √0,010

atau:

u_c ≈ 0,10

Kemudian:

ν_eff = 0,10⁴/[(0,08⁴/4) + (0,06⁴/200)]

Hasilnya kira-kira:

ν_eff ≈ 10

Perhatikan sesuatu yang menarik.

Kita mempunyai:

ν₁ = 4
ν₂ = 200

tetapi effective degrees of freedom hanya sekitar:

ν_eff ≈ 10

Mengapa?

Karena kontribusi setiap sumber terhadap combined uncertainty berbeda.

Komponen yang mempunyai ketidakpastian relatif besar dapat memberikan pengaruh jauh lebih besar terhadap ν_eff.

Mengapa komponen dengan ν kecil bisa sangat berpengaruh?

Lihat kembali persamaan:

ν_eff = u_c⁴ / Σ(uᵢ⁴/νᵢ)

Ada dua hal penting dalam penyebut:

uᵢ⁴

dan:

νᵢ

Jika uᵢ besar, nilai uᵢ⁴ dapat menjadi sangat besar.

Jika νᵢ kecil, pembagian dengan νᵢ juga menghasilkan nilai yang lebih besar.

Akibatnya, komponen dengan ketidakpastian besar dan derajat bebas kecil dapat mendominasi perhitungan ν_eff.

Inilah salah satu alasan mengapa tidak cukup hanya melihat nilai ketidakpastian.

Kita juga perlu memperhatikan derajat bebasnya.

Dari ν_eff menuju coverage factor

Setelah memperoleh:

ν_eff

kita dapat menentukan coverage factor k sesuai dengan coverage probability yang diinginkan dan asumsi distribusi yang digunakan.

Kemudian expanded uncertainty dihitung:

U = k × u_c

Misalnya:

u_c = 0,10 g

dan dari distribusi Student’s t diperoleh:

k = 2,23

maka:

U = 2,23 × 0,10

sehingga:

U = 0,223 g

Hasil pengukuran kemudian dapat dilaporkan, misalnya:

Hasil = 100,00 g ± 0,22 g

dengan coverage probability sesuai dengan dasar pemilihan k.

Inilah hubungan seluruh konsepnya

Jika seluruh pembahasan tadi dirangkai, hubungan logisnya menjadi seperti ini:

Data / informasi pengukuran
        ↓
Evaluasi ketidakpastian
        ↓
Komponen Tipe A dan Tipe B
        ↓
Standard uncertainty uᵢ
        ↓
Degrees of freedom νᵢ
        ↓
Combined standard uncertainty u_c
        ↓
Welch-Satterthwaite
        ↓
Effective degrees of freedom ν_eff
        ↓
Coverage factor k
        ↓
Expanded uncertainty U

Dengan demikian, derajat bebas bukan sekadar angka yang dimasukkan ke dalam Excel.

Ia merupakan bagian dari rantai statistik yang menghubungkan informasi yang tersedia dengan ketidakpastian yang akhirnya kita laporkan.

Kesalahan Saya Dulu dalam Memahami Derajat Bebas

Ada beberapa kesalahpahaman yang cukup sering muncul ketika mempelajari derajat bebas.

  • Kesalahan 1: ν adalah confidence level

Tidak benar.

ν ≠ confidence %

Derajat bebas memengaruhi distribusi statistik dan coverage factor untuk coverage probability tertentu.

  • Kesalahan 2: ν = jumlah data

Tidak selalu.

Pada kasus sederhana Tipe A:

ν = n - 1

Tetapi pada Tipe B, ν dapat merupakan derajat bebas ekuivalen dan tidak berarti jumlah data.

  • Kesalahan 3: ν = 200 berarti ada 201 data

Tidak.

Pada Tipe B, nilai:

ν = 200

dapat berasal dari penilaian relative uncertainty terhadap nilai u(xᵢ).

Tidak ada keharusan bahwa kita mempunyai 201 pengukuran.

  • Kesalahan 4: semua Tipe B mempunyai ν = ∞

Tidak selalu.

Jika standar ketidakpastian dianggap diketahui dengan sangat baik, ν dapat dianggap tak hingga.

Tetapi pada kondisi tertentu, Tipe B dapat mempunyai derajat bebas terbatas.

  • Kesalahan 5: distribusi rectangular otomatis mempunyai ν = 200

Tidak benar.

Rectangular adalah bentuk distribusi probabilitas.

Derajat bebas adalah konsep yang berbeda.

Jika batas distribusi dianggap diketahui secara eksak:

ν → ∞
  • Kesalahan 6: ν besar berarti confidence lebih besar

Tidak tepat jika diartikan sebagai confidence level.

Lebih tepat mengatakan:

Derajat bebas yang besar menunjukkan bahwa estimasi varians atau standar ketidakpastian didukung oleh informasi statistik yang relatif lebih kuat atau lebih stabil.

Coverage probability tetap merupakan sesuatu yang kita tetapkan atau tentukan dalam proses evaluasi.

Jadi, apa sebenarnya fungsi derajat bebas?

Jika harus dijelaskan kepada seseorang yang baru belajar metrologi, saya akan menyederhanakannya seperti ini:

Derajat bebas adalah ukuran banyaknya informasi statistik yang tersedia untuk mendukung suatu estimasi, setelah memperhitungkan parameter atau batasan yang digunakan dalam proses estimasi.

Kemudian dalam konteks ketidakpastian pengukuran:

Derajat bebas digunakan untuk menggambarkan seberapa kuat informasi statistik yang mendukung suatu komponen ketidakpastian, dan selanjutnya digunakan untuk menentukan effective degrees of freedom serta coverage factor yang sesuai.

Jadi jangan melihat ν hanya sebagai angka.

Misalnya:

ν = 2

memberi gambaran bahwa informasi statistik yang mendukung estimasi tersebut masih terbatas.

Sedangkan:

ν = 200

menunjukkan bahwa estimasi tersebut secara statistik jauh lebih stabil, dalam konteks model yang menghasilkan nilai tersebut.

Rangkuman

Derajat bebas adalah salah satu konsep dasar tetapi sangat penting dalam evaluasi ketidakpastian pengukuran.

Pada evaluasi Tipe A sederhana:

ν = n - 1

karena satu parameter, yaitu rata-rata, telah diestimasi dari data.

Derajat bebas kemudian berhubungan dengan distribusi Student’s t. Ketika ν kecil, distribusi t mempunyai ekor lebih berat sehingga coverage factor yang diperlukan untuk coverage probability tertentu menjadi lebih besar.

Sebaliknya, ketika ν semakin besar, distribusi t semakin mendekati distribusi normal.

Pada Tipe B, derajat bebas tidak berasal dari jumlah pengukuran berulang. Salah satu pendekatan GUM adalah menggunakan perkiraan relative uncertainty dari nilai standar ketidakpastian:

νᵢ ≈ 1/2 × [Δu(xᵢ) / u(xᵢ)]⁻²

atau jika:

R = [Δu(xᵢ) / u(xᵢ)] × 100%

maka:

νᵢ ≈ 1/2 × (100 / R)²

Contohnya:

R = 5%

menghasilkan:

ν = 200

Namun:

ν = 200

tidak berarti terdapat 201 data pengukuran.

Ketika beberapa komponen ketidakpastian digabungkan, masing-masing mempunyai derajat bebas yang berbeda. Oleh karena itu digunakan effective degrees of freedom, yang dapat dihitung menggunakan persamaan Welch-Satterthwaite:

ν_eff = u_c⁴ / Σ(uᵢ⁴ / νᵢ)

Nilai ν_eff kemudian digunakan dalam penentuan coverage factor k, dan akhirnya:

U = k × u_c

Dengan memahami alur ini, derajat bebas tidak lagi terlihat sebagai angka yang tiba-tiba muncul di akhir perhitungan ketidakpastian.

Ia merupakan bagian dari perjalanan statistik:

informasi
→ ketidakpastian
→ derajat bebas
→ ν_eff
→ coverage factor
→ expanded uncertainty

Dan mungkin inilah cara paling sederhana untuk mengingat konsepnya:

Derajat bebas bukan ukuran confidence dalam persen. Derajat bebas adalah informasi statistik yang membantu kita mengetahui seberapa besar “cadangan informasi” yang kita miliki ketika memperkirakan ketidakpastian. Semakin terbatas informasi statistiknya, semakin besar kehati-hatian statistik yang diperlukan dalam menentukan coverage factor.

6M Checklist Untuk Process Control : Mengendalikan Penyebab Variasi Sebelum Menjadi Defect

6M Checklist Untuk Process Control : Mengendalikan Penyebab Variasi Sebelum Menjadi Defect

Dalam kegiatan produksi, pengecekan kualitas umumnya dilakukan pada setiap tahapan proses (in proses control). Produk diuji, dibandingkan dengan spesifikasi, dan jika hasilnya tidak sesuai maka produk dinyatakan reject atau dilakukan investigasi.

Cara seperti ini memang penting, tetapi sebenarnya masih ada satu pertanyaan yang lebih mendasar:

Mengapa kita harus menunggu produk menjadi defect terlebih dahulu?

Jika suatu produk gagal memenuhi spesifikasi, sebenarnya masalah tersebut kemungkinan sudah mulai muncul jauh sebelum produk tersebut dilakukan pengecekan.

  • Mesin mungkin sudah mengalami penurunan performa.
  • Operator mungkin belum memahami instruksi kerja dengan benar.
  • Bahan baku mungkin memiliki variasi karakteristik.
  • Suhu dan kelembapan ruangan mungkin berubah.
  • Metode kerja mungkin tidak konsisten.
  • Atau alat ukur yang digunakan untuk mengambil keputusan mungkin tidak memberikan hasil pengukuran yang dapat diandalkan.

Artinya, kualitas produk tidak hanya ditentukan oleh pemeriksaan produk saja.

Kualitas dibangun selama proses berlangsung.

Di sinilah konsep 6M menjadi sangat berguna.

6M merupakan cara sederhana untuk melihat berbagai kemungkinan sumber variasi dalam suatu proses melalui enam kelompok utama:

  1. Machine – Mesin
  2. Method – Metode
  3. Man – Manusia
  4. Material – Material
  5. Mother Nature / Environment – Lingkungan
  6. Measurement – Pengukuran

Tujuan menggunakan 6M bukan sekadar membuat checklist yang panjang. Tujuan utamanya adalah membantu kita berpikir secara sistematis:

Jika terjadi variasi atau masalah dalam proses, dari mana saja kemungkinan penyebabnya?

Dengan pertanyaan tersebut, kita tidak hanya memeriksa hasil / output prosesnya saja, tetapi berusaha mengendalikan penyebab masalah sejak dari sumbernya.

Mengapa Process Control Tidak Cukup Hanya Memeriksa Produk Saja?

Bayangkan sebuah proses produksi menghasilkan 10.000 botol produk (kita umpamakan ini terjadi di produk akhir atau finished good ya).

Setelah selesai diproduksi, QC mengambil sampel dan menemukan bahwa sebagian produk memiliki berat isi yang berada di bawah spesifikasi.

Pertanyaan yang mungkin langsung muncul adalah:

“Produk mana yang reject?”

Pertanyaan tersebut memang diperlukan.

Tetapi untuk melakukan perbaikan proses, pertanyaan yang lebih penting adalah:

“Mengapa berat isi dapat menjadi terlalu rendah?”

Kemungkinan penyebabnya bisa sangat banyak.

  • Mesin filling mungkin tidak stabil.
  • Setting mesin mungkin berubah.
  • Operator mungkin salah memasukkan parameter.
  • Material mungkin mempunyai karakteristik viskositas yang berbeda.
  • Suhu material mungkin terlalu rendah sehingga alirannya berubah.
  • Metode pengisian mungkin tidak dilakukan sesuai SOP.
  • Timbangan yang digunakan untuk pemeriksaan mungkin bermasalah.

Dengan kata lain, satu masalah pada produk dapat mempunyai banyak kemungkinan penyebab.

6M membantu kita mengelompokkan kemungkinan tersebut sehingga investigasi tidak dilakukan secara acak.


1. Machine – Mesin

Mesin merupakan salah satu sumber variasi yang paling mudah terlihat dalam proses produksi.

Mesin yang rusak tentu dapat menyebabkan produk tidak sesuai spesifikasi. Namun masalahnya tidak selalu berupa kerusakan total.

Justru sering kali variasi muncul karena mesin masih dapat bekerja, tetapi performanya sudah berubah.

Contohnya adalah mesin filling yang seharusnya mengisi 500 gram produk.

Pada awal produksi, hasil pengisian mungkin:

500,1 g
499,8 g
500,2 g
500,0 g

Setelah beberapa jam, hasilnya mulai berubah:

498,9 g
499,1 g
498,7 g
499,0 g

Mesin masih berjalan.

Operator mungkin juga tidak melihat adanya kerusakan.

Tetapi performanya sudah berubah.

Karena itu, pemeriksaan terhadap mesin tidak cukup hanya dengan pertanyaan:

“Apakah mesin hidup?”

Pertanyaan yang lebih baik antara lain:

  • Apakah kemampuan mesin sudah diverifikasi?
  • Apakah setting mesin sesuai SOP?
  • Apakah terdapat suara atau getaran abnormal?
  • Apakah preventive maintenance dilakukan sesuai jadwal?
  • Apakah pelumasan dilakukan sesuai ketentuan?
  • Apakah alignment mesin masih sesuai?
  • Apakah leveling mesin masih baik?
  • Apakah komponen yang mengalami keausan sudah diperiksa?

Hal yang menarik adalah bahwa mesin yang masih dapat beroperasi belum tentu menghasilkan proses yang terkendali.

Karena itu, maintenance dan process control sebenarnya sangat berhubungan.

2. Method – Metode

Mesin yang baik belum tentu menghasilkan produk yang baik apabila metode kerjanya salah.

Bayangkan terdapat SOP yang menjelaskan proses pencampuran bahan:

  1. Masukkan Material A.
  2. Jalankan mixer selama 10 menit.
  3. Tambahkan Material B.
  4. Jalankan mixer selama 20 menit.
  5. Lakukan pemeriksaan.

Namun operator melakukan:

  1. Masukkan Material A.
  2. Tambahkan Material B.
  3. Jalankan mixer selama 30 menit.

Secara total waktu mixing memang tetap 30 menit.

Tetapi urutan prosesnya berbeda.

Apakah hasilnya pasti sama?

Belum tentu.

Dalam proses tertentu, urutan penambahan bahan dapat memengaruhi hasil akhir.

Karena itu, process control harus memeriksa bukan hanya apakah operator “bekerja”, tetapi apakah pekerjaan dilakukan dengan metode yang benar.

Beberapa pertanyaan yang dapat digunakan:

  • Apakah SOP tersedia di tempat kerja?
  • Apakah instruksi mudah dipahami?
  • Apakah urutan proses jelas?
  • Apakah parameter proses ditentukan?
  • Apakah operator mengikuti urutan yang ditetapkan?
  • Apakah terdapat penyimpangan dari SOP?
  • Jika terjadi penyimpangan, apakah penyimpangan tersebut dicatat dan dievaluasi?
  • Apakah metode kerja aman?
  • Apakah aspek keselamatan dan lingkungan kerja sudah diperhatikan?
  • Apakah metode tersebut menyebabkan gerakan operator yang tidak perlu?

Satu hal yang penting:

Metode yang buruk dapat menghasilkan variasi meskipun mesin dan material dalam kondisi baik.

3. Man – Manusia

Manusia sering dianggap sebagai penyebab kesalahan.

Misalnya ketika terjadi kesalahan produksi, kita mungkin langsung mengatakan:

“Operatornya salah.”

Namun pendekatan process control seharusnya tidak berhenti pada pernyataan tersebut.

Kita perlu bertanya:

Mengapa operator bisa melakukan kesalahan?

Apakah operator belum dilatih?

Apakah instruksinya terlalu sulit?

Apakah SOP tidak jelas?

Apakah dua tombol pada mesin mempunyai fungsi yang mirip tetapi labelnya tidak jelas?

Apakah operator bekerja terlalu lama sehingga mengalami kelelahan?

Apakah tanggung jawabnya tidak jelas?

Dengan demikian, faktor manusia harus dilihat secara lebih luas.

Checklist untuk faktor manusia dapat mencakup:

  • Apakah operator sudah mendapatkan training?
  • Apakah kompetensinya sudah diverifikasi?
  • Apakah operator memahami dampak pekerjaannya?
  • Apakah tanggung jawab sudah jelas?
  • Apakah operator memahami SOP?
  • Apakah operator mengetahui parameter kritis proses?
  • Apakah terdapat supervisi yang memadai?
  • Apakah kondisi ergonomi pekerjaan diperhatikan?

Studi kasus sederhana

Sebuah operator diminta melakukan pemeriksaan suhu produk setiap satu jam.

Pada pukul 08.00 operator mencatat suhu.

Pada pukul 09.00 tidak ada catatan.

Pada pukul 10.00 kembali ada catatan.

Investigasi awal mungkin menyimpulkan:

“Operator lupa melakukan pengukuran.”

Tetapi investigasi 6M akan bertanya lebih jauh.

Apakah operator harus meninggalkan mesin untuk mengambil thermometer?

Apakah lokasi thermometer terlalu jauh?

Apakah tidak ada alarm pengingat?

Apakah form pencatatan terlalu rumit?

Apakah operator menangani beberapa pekerjaan sekaligus?

Dengan pendekatan tersebut, masalah manusia dapat berubah menjadi masalah sistem yang dapat diperbaiki.

4. Material – Bahan

Material merupakan sumber variasi yang sangat penting, terutama dalam industri makanan, minuman, farmasi, kimia, kosmetik, dan industri lain yang menggunakan bahan baku dengan karakteristik tertentu.

Dua bahan yang memiliki nama dan spesifikasi sama belum tentu mempunyai karakteristik proses yang benar-benar identik.

Misalnya bahan baku memiliki parameter kadar air.

Batch pertama:

Kadar air = 3,0%

Batch kedua:

Kadar air = 4,5%

Keduanya mungkin masih memenuhi spesifikasi.

Namun ketika digunakan dalam proses tertentu, perbedaan tersebut dapat memengaruhi proses.

Karena itu, pengendalian material tidak berhenti pada pemeriksaan:

“Apakah bahan memenuhi spesifikasi?”

Kita juga perlu melihat:

  • Apakah material yang digunakan merupakan material yang benar?
  • Apakah grade material sesuai?
  • Apakah lot/batch material dapat ditelusuri?
  • Apakah kondisi penyimpanan sesuai?
  • Apakah material terlindung dari kontaminasi?
  • Apakah kemasan masih baik?
  • Apakah ada perubahan warna, bau, bentuk, atau kondisi fisik?
  • Apakah material sensitif terhadap suhu?
  • Apakah material sensitif terhadap kelembapan?
  • Apakah status material sudah jelas: released, quarantine, rejected, atau lainnya?

Studi kasus

Sebuah bahan bubuk digunakan dalam proses produksi.

Operator mengeluhkan bahwa pada batch tertentu bahan lebih sulit mengalir.

Mesin tidak bermasalah.

Operator yang menjalankan proses juga sama.

SOP tidak berubah.

Setelah diperiksa, ternyata bahan tersebut memiliki kondisi penyimpanan yang berbeda. Bahan sempat terpapar kelembapan lebih tinggi.

Akibatnya sifat fisik material berubah dan aliran material menjadi kurang baik.

Jika investigasi hanya melihat mesin, penyebabnya mungkin tidak ditemukan.

Dengan 6M, kita dapat bertanya:

Machine? Method? Man? Material? Environment? Measurement?

Akhirnya masalah dapat diarahkan ke faktor material dan lingkungan penyimpanannya.

5. Mother Nature / Environment – Lingkungan

Istilah Mother Nature dalam 6M pada praktiknya sering dipahami sebagai faktor lingkungan atau kondisi tempat proses berlangsung.

Lingkungan dapat menjadi sumber variasi yang sangat besar.

Contohnya:

  • temperatur,
  • kelembapan,
  • debu,
  • kebersihan,
  • getaran,
  • pencahayaan,
  • tekanan udara,
  • kondisi cleanroom,
  • kondisi penyimpanan,
  • perubahan musim.

Untuk proses tertentu, perubahan lingkungan yang kecil mungkin tidak mempunyai pengaruh berarti.

Namun pada proses lain, perubahan tersebut dapat sangat penting.

Misalnya sebuah bahan sangat higroskopis.

Pada kelembapan rendah, bahan tetap dalam kondisi baik.

Pada kelembapan tinggi, bahan menyerap air.

Akibatnya karakteristik material berubah.

Contoh lain adalah timbangan.

Timbangan ditempatkan di area yang terkena aliran udara dari AC.

Nilai pengukuran dapat berubah-ubah karena pengaruh lingkungan.

Operator mungkin mengira timbangan rusak.

Padahal instrumennya mungkin baik, tetapi kondisi penggunaannya tidak terkendali.

Karena itu, pemeriksaan faktor lingkungan dapat mencakup:

  • Apakah temperatur sesuai persyaratan?
  • Apakah kelembapan terkendali?
  • Apakah area bebas dari debu berlebihan?
  • Apakah kondisi ruangan dipantau?
  • Apakah terdapat sumber getaran?
  • Apakah aliran udara dapat memengaruhi proses?
  • Apakah kondisi penyimpanan sesuai?
  • Apakah perubahan musim dapat memengaruhi proses?

Lingkungan tidak selalu dapat dikendalikan 100%.

Tetapi pengaruhnya harus dikenali, dipantau, dan jika diperlukan dikendalikan.

6. Measurement – Pengukuran

Bagian terakhir adalah Measurement.

Dalam banyak proses, measurement justru menjadi bagian yang sangat penting karena hasil pengukuran digunakan untuk mengambil keputusan.

Misalnya spesifikasi berat produk adalah:

500 ± 5 gram

Hasil pengukuran:

496 gram

Maka produk masih berada dalam spesifikasi.

Tetapi sebelum kita menyimpulkan bahwa produk benar-benar 496 gram, kita harus yakin bahwa sistem pengukurannya layak digunakan untuk tujuan tersebut.

Bagaimana jika timbangan bermasalah?

Bagaimana jika timbangan belum dikalibrasi?

Bagaimana jika timbangan mengalami kerusakan?

Bagaimana jika lingkungan memengaruhi hasil?

Bagaimana jika metode penimbangannya tidak konsisten?

Karena itu, beberapa pertanyaan penting adalah:

  • Apakah alat ukur sesuai dengan kebutuhan?
  • Apakah alat ukur berada dalam status kalibrasi yang berlaku?
  • Apakah identitas alat jelas?
  • Apakah hasil kalibrasi dapat ditelusuri?
  • Apakah alat terlindung dari kerusakan?
  • Apakah kondisi penggunaan sesuai?
  • Apakah alat diverifikasi sebelum digunakan jika diperlukan?
  • Apakah metode pengukuran konsisten?
  • Apakah hasil pengukuran dicatat dengan benar?
  • Apakah data pengukuran dapat ditelusuri?

Dalam metrologi, traceability bukan sekadar berarti “alatnya punya sertifikat kalibrasi”. NIST menjelaskan bahwa ketertelusuran metrologis merupakan sifat dari hasil pengukuran, yang harus dapat dihubungkan kepada suatu acuan melalui rantai kalibrasi yang terdokumentasi dan tidak terputus, dengan kontribusi ketidakpastian pada setiap mata rantai.

Jadi, pengendalian measurement sebenarnya jauh lebih luas daripada sekadar:

“Alat sudah dikalibrasi atau belum?”

Studi Kasus: Produk Tidak Memenuhi Spesifikasi

Sekarang kita gunakan seluruh 6M dalam satu kasus.

Sebuah proses produksi menghasilkan produk dengan target berat:

500 ± 5 gram

Pada pemeriksaan QC ditemukan beberapa produk dengan berat:

493 gram

Produk tersebut tidak memenuhi spesifikasi.

Tim kemudian melakukan investigasi.

Machine

Ditemukan bahwa nozzle filling mulai mengalami keausan.

Debit pengisian menjadi sedikit tidak stabil.

Method

SOP menetapkan pemeriksaan setting mesin pada awal produksi.

Namun pemeriksaan tersebut ternyata tidak dilakukan secara lengkap.

Man

Operator baru belum mendapatkan training lengkap mengenai pemeriksaan parameter mesin.

Material

Material mempunyai viskositas yang sedikit lebih tinggi dibandingkan batch sebelumnya.

Mother Nature / Environment

Temperatur material selama proses lebih rendah dibandingkan kondisi normal.

Hal ini menyebabkan viskositas semakin meningkat.

Measurement

Timbangan yang digunakan untuk pemeriksaan ternyata belum diverifikasi setelah dipindahkan dari lokasi sebelumnya.

Sekarang kita dapat melihat sesuatu yang menarik.

Apakah penyebabnya hanya satu?

Belum tentu.

Sangat mungkin masalah tersebut merupakan kombinasi beberapa faktor.

Mesin mulai mengalami keausan.

Material memiliki karakteristik berbeda.

Temperatur berubah.

Metode pemeriksaan tidak dilakukan.

Operator belum cukup terlatih.

Sistem pengukuran juga memiliki masalah.

Jika kita hanya menyalahkan operator, kita mungkin hanya memperbaiki satu bagian kecil dari masalah.

Tetapi jika kita menggunakan 6M, kita dapat melihat proses secara keseluruhan.

6M Bukan Sekadar Checklist

Ada kesalahpahaman yang cukup umum bahwa penerapan 6M berarti membuat enam kolom checklist kemudian memberikan tanda:

☑ OK

☑ OK

☐ Tidak OK

Pendekatan tersebut memang dapat berguna, tetapi 6M sebenarnya lebih dari sekadar checklist.

6M adalah cara berpikir.

Ketika terjadi masalah, jangan langsung bertanya:

“Siapa yang salah?”

Cobalah bertanya:

“Faktor apa saja yang dapat menyebabkan variasi?”

Kemudian kelompokkan kemungkinan tersebut ke dalam enam kategori.

  • Machine.
  • Method.
  • Man.
  • Material.
  • Mother Nature.
  • Measurement.

Setelah itu, setiap kemungkinan penyebab perlu dibuktikan dengan data atau pemeriksaan yang sesuai.

Inilah yang membuat 6M sangat cocok dikombinasikan dengan berbagai alat quality improvement seperti:

6M membantu kita menemukan area kemungkinan penyebab.

Sedangkan alat analisis lainnya membantu kita mencari dan membuktikan akar penyebab.

Dari “Inspection” Menuju “Prevention”

Ada perbedaan besar antara dua pendekatan berikut.

Pendekatan pertama:

Produce → Inspect → Find Defect → Reject

Pendekatan kedua:

Control 6M → Control Process → Reduce Variation → Prevent Defect

Pendekatan kedua bukan berarti pemeriksaan produk akhir tidak diperlukan.

Pemeriksaan tetap penting.

Namun pemeriksaan akhir sebaiknya bukan menjadi satu-satunya pertahanan terhadap masalah kualitas.

Bayangkan sebuah proses menghasilkan 100.000 unit produk.

Jika kita baru menemukan masalah setelah 100.000 unit selesai diproduksi, biaya dan dampaknya dapat menjadi sangat besar.

Sebaliknya, jika variasi dapat diketahui ketika proses baru menghasilkan 1.000 unit, tindakan koreksi dapat dilakukan jauh lebih cepat.

Inilah alasan process control sangat penting.

ISO 9001 juga menempatkan pengendalian proses, kompetensi, monitoring, pengukuran, analisis, evaluasi, dan improvement sebagai bagian penting dari sistem manajemen mutu.

Bagaimana Menggunakan 6M dalam Pemeriksaan Rutin?

Dalam praktiknya, kita tidak perlu membuat checklist yang terlalu rumit.

Untuk setiap proses kritis, kita dapat membuat pertanyaan sederhana.

Machine

Apakah mesin dalam kondisi normal dan setting sesuai SOP?

Method

Apakah proses dilakukan sesuai metode dan urutan yang telah ditetapkan?

Man

Apakah orang yang melakukan pekerjaan kompeten dan memahami tugasnya?

Material

Apakah material yang digunakan benar, sesuai spesifikasi, dan disimpan dalam kondisi yang sesuai?

Mother Nature

Apakah kondisi lingkungan dapat memengaruhi proses dan masih berada dalam batas yang dipersyaratkan?

Measurement

Apakah alat dan metode pengukuran sesuai serta memberikan data yang dapat dipercaya?

Pertanyaan sederhana tersebut sudah dapat menjadi awal yang sangat baik.

Hal yang Sering Dilupakan: Hubungan Antar-6M

Enam faktor tersebut sebenarnya tidak berdiri sendiri.

Justru sering kali masalah muncul karena interaksi antar faktor.

Contohnya:

Material + Environment

Material menyerap kelembapan karena kondisi gudang tidak sesuai.

Machine + Method

Mesin sebenarnya baik, tetapi parameter setting yang digunakan tidak sesuai SOP.

Man + Method

Operator melakukan kesalahan karena instruksi kerja tidak jelas.

Measurement + Environment

Timbangan memberikan hasil tidak stabil karena terkena aliran udara.

Machine + Material

Karakteristik material berubah sehingga setting mesin yang sebelumnya cocok tidak lagi optimal.

Man + Measurement

Operator menggunakan alat ukur dengan teknik yang salah.

Karena itu, ketika menggunakan 6M jangan berpikir bahwa harus ada satu penyebab untuk satu masalah.

Satu masalah dapat terjadi karena kombinasi beberapa faktor.

Penutup: Mengendalikan Penyebab Sebelum Mengendalikan Produk

Kualitas produk tidak muncul secara tiba-tiba ketika produk selesai dibuat.

Kualitas merupakan hasil dari berbagai kondisi yang terjadi sepanjang proses.

Mesin yang bekerja dengan baik.

Metode yang benar.

Manusia yang kompeten.

Material yang sesuai.

Lingkungan yang terkendali.

Sistem pengukuran yang dapat dipercaya.

Keenamnya saling berhubungan.

Itulah inti sederhana dari 6M Process Control.

Ketika terjadi defect, jangan hanya melihat produk akhirnya.

Lihatlah prosesnya.

Tanyakan:

Machine – apakah mesinnya benar?

Method – apakah metodenya benar?

Man – apakah orangnya kompeten?

Material – apakah bahannya sesuai?

Mother Nature – apakah lingkungannya terkendali?

Measurement – apakah hasil pengukurannya dapat dipercaya?

Jika keenam faktor tersebut dikendalikan dengan baik, kemungkinan variasi yang tidak diinginkan dapat dikurangi dan masalah dapat ditemukan lebih awal.

Pada akhirnya, tujuan process control bukanlah membuat checklist sebanyak mungkin.

Tujuannya adalah membuat proses lebih dapat diprediksi, lebih stabil, dan lebih mampu menghasilkan produk yang sesuai persyaratan secara konsisten.

Dengan kata lain:

Control the 6M → Control the Process → Reduce Variation → Prevent Defects → Improve Quality.

Insight Penting ILAC-G24 untuk Optimasi Interval Kalibrasi

Insight Penting ILAC-G24 untuk Optimasi Interval Kalibrasi

“Interval kalibrasinya berapa lama?”

Begitu tanya auditor ISO 9001 pada saat auidt.

Familiar dengan pertanyaan diatas?

Buat teman-teman yang bekerja di perusahaan yang telah menetapkan sistem manajemen mutu tentunya sudah sering mendapatkan pertanyaan seperti itu.

Menentukan interval kalibrasi sering jadi dilema bagi teknisi kalibrasi maupun personel QA: terlalu sering berarti biaya tinggi, terlalu jarang berarti risiko kualitas meningkat. Di sinilah ILAC-G24 : Guidelines for the determination of calibration intervals of measuring instruments hadir sebagai panduan penting yang membantu laboratorium membuat keputusan berbasis risiko dan data.

Bagi teknisi kalibrasi, maupun personel QA disuatu perusahaan, memahami ILAC-G24 bukan hanya soal teori—ini tentang bagaimana menjaga keandalan alat ukur dalam operasional nyata. Di artikel ini kita akan belajar memahami konsep, manfaat, hingga cara implementasi ILAC-G24 secara praktis.

Ringkasan Singkat:

  • ILAC-G24 Guidelines for the determination of calibration intervals of measuring instruments adalah panduan menentukan interval kalibrasi berbasis risiko
  • Tidak ada metode tunggal terbaik—harus disesuaikan kondisi alat
  • Menggunakan pendekatan data, bukan sekadar intuisi
  • Bisa meningkatkan efisiensi biaya sekaligus menjaga kualitas pengukuran, nah point ini mungkin yang medapatkan perhatian tersendiri di berbagai sektor industri dimana saat ini sebagai besar ingin melakukan efisiensi dan cost saving untuk pengeluaran perusahaannya.

Apa Itu ILAC-G24?

ILAC-G24 Guidelines for the determination of calibration intervals of measuring instruments adalah panduan internasional untuk menentukan interval kalibrasi alat ukur secara optimal.

Panduan ini dikembangkan oleh ILAC dan OIML sebagai revisi dari dokumen OIML D10. Tujuannya adalah membantu laboratorium menentukan kapan alat harus dikalibrasi ulang berdasarkan risiko, performa, dan data historis.

Dalam praktiknya, ILAC-G24 tidak memberikan satu metode baku, melainkan berbagai pendekatan seperti staircase, control chart, hingga statistical analysis. Hal ini memberikan fleksibilitas bagi laboratorium untuk memilih metode yang paling sesuai dengan kondisi alat dan operasional.

Manfaat Menggunakan Referensi ILAC-G24

  • Mengoptimalkan interval kalibrasi – tidak terlalu sering atau terlalu jarang.
  • Mengurangi risiko kesalahan pengukuran – menjaga alat tetap dalam batas toleransi.
  • Meningkatkan efisiensi biaya – kalibrasi dilakukan saat benar-benar diperlukan.
  • Mendukung kepatuhan standar – relevan dengan ISO/IEC 17025 dan ISO 9001.

Menggunakan ILAC-G24 membantu laboratorium beralih dari sistem statis ke sistem dinamis. Artinya, keputusan kalibrasi tidak lagi berbasis jadwal tetap, tetapi berdasarkan data aktual performa alat. Ini sangat penting di industri modern yang menuntut efisiensi dan akurasi sekaligus.

Pengalaman / Studi Kasus / Sudut Pandang Pribadi

“Saya mencoba menerapkan ILAC-G24 selama beberapa bulan dalam pengelolaan kalibrasi alat ukur dan menemukan beberapa hal menarik:

  • Interval kalibrasi yang sebelumnya tetap (12 bulan) ternyata bisa diperpanjang untuk beberapa alat tanpa meningkatkan risiko
  • Beberapa alat justru perlu dipersingkat intervalnya karena drift lebih cepat dari perkiraan
  • Data historis menjadi sangat berharga untuk pengambilan keputusan, nah ini yang perlu kita ingatkan kembali, ketika menerima sertifikat kalibrasi dari laboratorium kalibrasi, wajib kita verifikasi terlebih dahulu hasil sertifikat tersebut, berapa koreksinya, berapa uncertaintynya, masih masuk spesifikasi penggunaan tidak? alat masih layak digunakan atau tidak? dll. Terkait cara membaca sertifikat kalibrasi, teman-teman bisa searching di youtube, karena banyak yang memberikan webinar secara gratis. Jika ingin pengetahuan lebih detil terkait parameter tertentu, baru teman-teman disarankan mengikuti training kalibrasi.

Karena itu, saya percaya bahwa ILAC-G24 memang memberikan pendekatan yang lebih realistis dan efisien dalam manajemen kalibrasi.”

5 Metode Penentuan Interval Kalibrasi dalam ILAC-G24

1. Metode Staircase (Automatic Adjustment)

Metode ini menyesuaikan interval kalibrasi berdasarkan hasil kalibrasi sebelumnya.

Kelebihan:

  • Mudah diterapkan
  • Tidak membutuhkan analisis statistik kompleks
  • Respons cepat terhadap perubahan performa alat

Kekurangan:

  • Kurang akurat dibanding metode statistik
  • Jadwal kalibrasi bisa tidak stabil
  • Tidak cocok untuk analisis jangka panjang

2. Metode Control Chart

Metode ini menggunakan grafik untuk menganalisis tren drift dan variasi hasil kalibrasi.

Kelebihan:

  • Sangat akurat dan berbasis data
  • Bisa memprediksi kapan alat akan keluar dari toleransi
  • Memberikan insight mendalam tentang performa alat

Kekurangan:

  • Sulit diterapkan tanpa software
  • Membutuhkan data historis yang banyak
  • Tidak praktis untuk semua jenis alat

3. Metode In-Use Time

Interval ditentukan berdasarkan jam pemakaian, bukan waktu kalender.

Kelebihan:

  • Lebih realistis untuk alat yang mengalami keausan karena penggunaan
  • Efisiensi biaya lebih tinggi
  • Cocok untuk alat proses

Kekurangan:

  • Tidak cocok untuk semua alat
  • Membutuhkan sistem monitoring penggunaan
  • Sulit dalam perencanaan jadwal kalibrasi

4. Metode Black Box (In-Service Checking)

Metode ini menggunakan pengecekan rutin parameter kritis selama alat digunakan.

Kelebihan:

  • Meningkatkan ketersediaan alat (availability tinggi)
  • Kalibrasi hanya dilakukan saat diperlukan
  • Cocok untuk alat kompleks

Kekurangan:

  • Tidak semua parameter terpantau
  • Membutuhkan alat cek khusus
  • Ada risiko kesalahan jika parameter kritis tidak tepat

5. Metode Statistical Approaches

Metode ini menggunakan analisis statistik lanjutan untuk menentukan interval optimal.

Kelebihan:

  • Sangat akurat dan berbasis probabilitas
  • Cocok untuk banyak alat identik
  • Mendukung pengambilan keputusan berbasis risiko

Kekurangan:

  • Kompleks dan membutuhkan keahlian statistik
  • Memerlukan data besar dan software
  • Tidak praktis untuk implementasi sederhana

Cara Menggunakan ILAC-G24

Langkah 1: Tentukan interval awal
Gunakan rekomendasi pabrikan, pengalaman, dan kondisi penggunaan sebagai dasar awal. Jika tidak ada informasi sama sekali, tetapkan 1 tahun terlebih dahulu (angka 1 tahun tersebut merupakan angka yang kami dapatkan dari webinar pengenalan dasar-dasar kalibrasi.

Langkah 2: Kumpulkan data kalibrasi
Catat hasil kalibrasi secara konsisten untuk membangun histori alat.

Langkah 3: Pilih metode evaluasi
Gunakan metode seperti:

  • Staircase (penyesuaian bertahap)
  • Control chart (analisis tren)
  • In-use time (berbasis jam pemakaian)

Langkah 4: Review dan optimasi
Evaluasi interval secara berkala dan sesuaikan berdasarkan data dan risiko.

Risiko / Kekurangan / Hal yang Perlu Diwaspadai

Mengandalkan intuisi tanpa data
→ Solusi: Gunakan data historis sebagai dasar keputusan

Interval terlalu panjang
→ Solusi: Tetapkan batas maksimum untuk mencegah risiko out of tolerance

Metode terlalu kompleks
→ Solusi: Mulai dari metode sederhana seperti staircase

Kurangnya dokumentasi
→ Solusi: Buat sistem pencatatan yang konsisten dan terstruktur

Tips Mengoptimalkan ILAC-G24 Dengan Benar

  • Gunakan kombinasi metode, bukan hanya satu pendekatan
  • Fokus pada alat kritis terlebih dahulu
  • Manfaatkan data historis sebagai aset utama
  • Lakukan intermediate check (pengecekan antara)
  • Integrasikan dengan sistem maintenance
  • Gunakan software jika data sudah banyak, saat ini ada beberapa software pengelolaan kalibrasi seperti yang dikeluarkan brand beamex.

Pertanyaan yang Sering Ditanyakan (FAQ)

Apakah ILAC-G24 aman digunakan?
Ya, ILAC-G24 adalah panduan internasional yang banyak digunakan laboratorium untuk memastikan interval kalibrasi optimal dan berbasis risiko.

Apa bedanya ILAC-G24 dengan metode kalibrasi biasa?
Metode biasa cenderung menggunakan interval tetap, sedangkan ILAC-G24 menggunakan pendekatan dinamis berbasis data dan risiko.

Berapa lama efek ILAC-G24 terasa?
Efeknya bisa terlihat dalam 1–2 siklus kalibrasi, terutama dalam efisiensi biaya dan stabilitas alat.

Siapa yang cocok menggunakan ILAC-G24?
Teknisi kalibrasi, QA/QC, auditor, dan laboratorium pengujian atau kalibrasi.

“ILAC-G24 adalah pilihan terbaik untuk mengoptimalkan interval kalibrasi secara efisien dan berbasis risiko. Dengan manfaat seperti pengurangan biaya, peningkatan akurasi, dan fleksibilitas metode,
Jika ingin hasil maksimal, pastikan untuk menggunakan data historis dan melakukan evaluasi berkala.”

Memahami Safe Weighing Range dan Praktik Penimbangan yang Baik

Memahami Safe Weighing Range dan Praktik Penimbangan yang Baik

Sebagian dari kita, baik yang bekerja di industri ataupun seorang mahasiswa yang sedang melakukan penelitian sering berpikir bahwa aktivitas menimbang itu sederhana: letakkan benda di atas timbangan, baca angkanya, selesai. Padahal, dalam dunia nyata—terutama di industri farmasi, makanan & minuman, hingga laboratorium riset—aktivitas menimbang adalah salah satu titik paling kritis dalam proses pengukuran.

Kesalahan kecil pada tahap ini bisa berdampak besar: formula produk meleset, batch produksi gagal, hasil analisis tidak dapat dipercaya, bahkan bisa menyebabkan temuan audit.

Karena itu, penting bagi kita memahami apa yang sebenarnya terjadi di balik layar sebuah proses penimbangan. Tidak hanya sekadar membaca angka, tetapi memahami ketidakpastian pengukuran, toleransi timbang, minimum weight, dan konsep penting lain yang menentukan apakah hasil timbang benar-benar akurat atau tidak.

Artikel ini kita akan belajar hal-hal diatas dengan bahasa santai, mengalir, dan mudah dicerna—sehingga kita bisa memahami konsepnya tanpa harus memicingkan mata berulang kali.

Yuk, langsung saja kita mulai pembahasannya.

Mengapa Kita Harus Peduli dengan Ketidakpastian Pengukuran?

ketidakpastian relatif

Ketidakpastian: Rasa “Ragu” yang Selalu Ada

Ketika kita menimbang, katakanlah suatu sampel, apa yang kita dapatkan adalah angka. Misal:

100.0 g

Namun apakah angka 100.0 g itu benar-benar tepat 100.0 gram?

Jawabannya: tidak pernah pasti.

Setiap proses pengukuran, termasuk menimbang, selalu mengandung “keraguan”. Inilah yang disebut measurement uncertainty atau ketidakpastian pengukuran.

Uncertainty muncul dari banyak sumber:

  • kemampuan alat ukur,
  • kondisi lingkungan,
  • operator,
  • metode dan prosedur,
  • standar kalibrasi,
  • bahkan dari benda yang diukur itu sendiri.

Maka, tidak peduli betapa canggih timbanganmu, selalu ada rentang ketidakpastian.

Misalnya:

100.0 g ± 0.5 g

Artinya, hasil timbangmu mungkin berada di rentang:

99.5 g sampai 100.5 g

Rentang inilah yang harus kita perhitungkan ketika menilai apakah hasil timbang masih memenuhi persyaratan proses atau tidak.

Oiya, terkait dengan sumber-sumber ketidakpastian tersebut juga pernah kita bahas dalam artikel berikut : https://www.sentrakalibrasiindustri.com/beberapa-hal-yang-mempengaruhi-ketidakpastian-pengukuran/

Ketidakpastian Absolut vs Ketidakpastian Relatif

  • Apa itu Ketidakpastian Absolut?

Ini adalah nilai ketidakpastian dalam satuan yang sama dengan hasil ukur.

Misal:

hasil ukur: 100 g

ketidakpastian: ±1 g

Maka 1 g adalah ketidakpastian absolut.

Masalahnya, nilai absolut tidak selalu memberi gambaran utuh tentang kualitas pengukuran.

Kenapa Ketidakpastian Relatif Lebih Bermakna?

Ketidakpastian relatif adalah perbandingan ketidakpastian absolut terhadap nilai ukur.

Rumusnya:

Ketidakpastian relatif (%) = (Ketidakpastian absolut / Hasil ukur) × 100%

Contoh kasus menarik (lihat gambar lingkaran diatas):

Dua lingkaran dengan tepi kabur sama-sama 9 unit.

Diameter:

  • lingkaran besar: 90 unit
  • lingkaran kecil: 30 unit

Ketidakpastian absolut: sama→ 9 unit

Tapi ketidakpastian relatif berbeda:

  • Lingkaran besar → 10%
  • Lingkaran kecil → 30%

Apa artinya?

Semakin kecil nilai yang diukur, semakin besar pengaruh blur (ketidakpastian) terhadap keseluruhan hasil.

Karena itulah relative uncertainty memberikan pemahaman yang jauh lebih akurat tentang kualitas pengukuran.

Hubungan Kalibrasi dan Uncertainty

tingkat keraguan hasil pengukuran

Kalibrasi bukan hanya “ngecek timbangan masih normal atau tidak”.

Kalibrasi:

membandingkan hasil timbang dengan standar yang diketahui nilainya, menentukan error, dan yang terpenting: menghasilkan measurement uncertainty timbangan.

Dari data pada sertifikat kalibrasi itulah kita bisa menghitung apakah alat tersebut cukup akurat untuk aplikasi kita.

Tanpa kalibrasi + uncertainty, kita sebenarnya buta terhadap kualitas hasil timbang.

Mengenal Weighing Tolerance dan Kenapa Paling Penting untuk Proses

Setiap proses memiliki batas variasi hasil timbang yang masih bisa diterima, atau disebut weighing tolerance.

Contohnya:

  • Toleransi 0.5%
  • Toleransi 1%
  • Toleransi 2%
  • dst.

Konsep penting:

Measurement uncertainty harus lebih kecil dari tolerance. Kalau tidak, hasil timbang tidak dapat dipercaya.

Contoh:

  • Target: 100 g
  • Toleransi: ±1% → ±1 g
  • Uncertainty: ±1.5 g

Maka meskipun angka timbangan “100.0 g”, hasilnya tidak valid—karena ketidakpastian lebih besar dari toleransi.

Inilah kenapa banyak industri strict terhadap penentuan toleransi. Tentunya termasuk di industri tempat kamu bekerja kan…?

Minimum Weight: Batas Akurasi Terendah yang Sering Diabaikan

Minimum weight adalah massa terkecil yang masih bisa ditimbang dengan akurat sesuai toleransi. Jika kamu menimbang di bawah minimum weight, hasil timbang tidak boleh dipercaya.

Minimum weight dihitung dari perpotongan antara:

Relative measurement uncertainty, dan tolerance.

Misal dari grafik:

Tolerance = 1%

Relative uncertainty = 1% terjadi pada: 8.44 g

Maka:

Minimum weight = 8.44 g Di bawah itu, hasil tidak akurat.

Namun minimum weight ini baru berlaku untuk kondisi ideal.

Kenyataan di lapangan? Jauh dari ideal.

Ada angin, vibrasi, operator berbeda, suhu naik turun, draft shield dibuka-tutup, meja goyang sedikit, dan lain-lain.

Karena itu, kita butuh safety factor.

Safety Factor: Cara Menjamin Keamanan Pengukuran di Kondisi Lapangan

Jika minimum weight ideal adalah 8.44 g, menggunakan safety factor 2 membuat minimum weight operasional menjadi:

8.44 g × 2 = 16.88 g

Artinya:

Di bawah 16.88 g, tidak aman menimbang.

Semakin buruk lingkungan, semakin besar safety factor:

  • 1 → ideal sekali, lab bersih, fully controlled
  • 2 → kondisi laboratorium biasa
  • 3 → kondisi produksi
  • 4–10 → kondisi berat: portable scale, operator banyak, vibrasi, dll.

Safety factor memastikan kita selalu berada dalam kondisi aman, bukan sekadar kondisi ideal.

Safe Weighing Range: Zona Aman Menimbang

Konsep ini penting untuk kalian yang nanti bekerja di QA, produksi, atau laboratorium.

Safe Weighing Range (SWR):

  • Batas bawah = minimum weight × safety factor
  • Batas atas = kapasitas timbangan

Jika sampel yang kamu timbang berada di antara dua batas ini, maka hasilnya aman digunakan.

Zona SWR:

  • Merah → tidak akurat
  • Kuning → mungkin akurat tapi berisiko
  • Hijau → aman dan dapat dipercaya

Semua proses industri wajib menimbang di zona hijau.

Cara Menurunkan Minimum Weight

Repeatability sangat mempengaruhi minimum weight. Jika repeatability buruk → minimum weight naik → Safe Weighing Range (SWR) menyempit.

Kita bisa meningkatkan repeatability dengan cara-cara sederhana:

  • Nyalakan timbangan minimal 30 menit sebelum pakai
  • Hindari cahaya langsung
  • Gunakan meja yang stabil
  • Gunakan tweezers atau pinset
  • Tutup draft shield,
  • Lakukan pengukuran di ruangan tenang,
  • Level timbangan dengan benar / buble leveling harus berada di posisi tengah timbangan
  • Gunakan ionizer jika sampel mudah bermuatan statis.

Ini hal kecil tapi dampaknya besar terhadap akurasi.

Penutup

Semua konsep mulai dari ketidakpastian, toleransi, minimum weight, safety factor, hingga Safe Weighing Range bukanlah teori belaka. Konsep ini adalah fondasi utama yang digunakan industri untuk memastikan hasil produksi akurat, aman, dan konsisten.

Sebagai analis, operator timbang di area produksi, QA, atau teknisi kalibrasi di laboratorium, memahami konsep ini akan membuat kalian jauh lebih siap menghadapi dunia kerja. Kalian tidak hanya mampu membaca angka timbangan, tetapi bisa menilai apakah angka itu benar-benar layak dipercaya.

Memahami hal-hal diatas akan sangat berguna terutama pada saat kita belajar mengenai teknik kalibrasi massa.

Ingat:

Menimbang bukan sekadar membaca angka. Menimbang adalah aktivitas ilmiah yang membutuhkan pengendalian, pemahaman, dan interpretasi.

Beberapa Hal yang Mempengaruhi Ketidakpastian Pengukuran

Beberapa Hal yang Mempengaruhi Ketidakpastian Pengukuran

Ketidakpastian, merupakan salah satu materi wajib yang diajarkan ketika kita mengikuti pelatihan kalibrasi, dan hal yang paling sulit dalam mengestimasi ataupun mengevaluasi ketidakpastian tersebut adalah menentukan sumber-sumbernya berikut dengan menetapkan nilainya.

Dalam uncertainty analysis (analisis ketidakpastian), fokus kita itu harus ke apa aja yang mempengaruhi ketidakpastian, bukan ke error (kesalahan).

Bedanya apa sih uncertainty sama error?

  • Error itu kayak deviasi spesifik dari nilai sebenarnya (true value). Misalnya: teman-teman memgukur panjang batang 100 mm, tapi hasil alat ukur lo 98 mm → itu error 2 mm.

  • Uncertainty itu kayak range of doubt atau seberapa yakin kita sama hasil pengukuran. Misalnya teman-teman mengukur dan dapet 100 mm ± 1 mm → ini nunjukin bahwa hasil pengukuran bisa aja antara 99 sampai 101 mm, bukan berarti salah, tapi kita punya batas keyakinan segitu.

Jadi tujuan utamanya adalah menyadari dan memahami pengaruh-pengaruh yang bikin hasil pengukuran kita jadi enggak 100% pasti.

Berikut ini adalah 6 hal umum yang sering memengaruhi uncertainty, dan itu penting banget buat semua orang yang kerja di bidang metrologi, kalibrasi, atau pengujian.

Equipment (Peralatan)

Peralatan yang dipakai buat pengujian atau kalibrasi punya pengaruh BESAR terhadap ketidakpastian hasil ukur. Makanya banyak lab dan profesional sangat selektif dalam milih alat ukur—gak cuma soal merek atau fitur, tapi juga soal kualitas metrologinya.

Kenapa peralatan jadi poin utama dalam uncertainty?

Karena peralatan:

  • Bisa punya repeatability (pengulangan hasil yang konsisten) yang buruk

  • Bisa mengalami drift atau stability issue (hasil berubah seiring waktu)

  • Bisa ada reproducibility issue kalau beda operator atau kondisi menghasilkan hasil beda

Makanya:

Banyak lab lakukan eksperimen sendiri terhadap alat mereka buat nyari tahu sumber ketidakpastian spesifik, misalnya:

  • Seberapa sering alat hasilnya beda-beda di kondisi sama (repeatability)

  • Seberapa stabil alat itu setelah 1 minggu, 1 bulan, dst. (stability)

  • Seberapa besar variasi antar pengguna alat (reproducibility)

Intinya:

Setiap kali kita bikin uncertainty budget, kita harus cantumkan pengaruh dari alat. Misalnya dari spesifikasi alat (accuracy, resolution), atau dari hasil uji karakteristik alat.

Unit Under Test (UUT)

Lebih dikenal dengan benda yang kita ukur atau kalibrasi.

Biasanya orang lebih fokus ke alat ukurnya, tapi UUT juga bisa jadi penyumbang besar ketidakpastian.

Kenapa UUT bisa nyumbang uncertainty? Nih beberapa alasannya:

  1. Kurang stabil → Misalnya: alatnya gampang berubah bacaan karena suhu atau waktu.

  2. Resolusinya rendah → Misalnya: display cuma 1 desimal, padahal kita butuh lebih detail.

  3. Ada bias yang nggak kita sadari → Misalnya: alat punya offset tapi belum dikalibrasi ulang, jadi bacanya selalu meleset sedikit.

Apa yang perlu diperhatiin dari UUT?

  • Resolution: seberapa kecil perubahan yang bisa dibaca alat itu.

  • Repeatability: seberapa konsisten hasil ukurnya kalau diuji berulang kali di kondisi yang sama.

Contoh sederhana: Teman-teman lagi kalibrasi termometer digital UUT yang cuma bisa nunjukin suhu ke satuan 0.1°C. Padahal standar acuan teman-teman akurasi sampai 0.01°C. Nah, resolusi si UUT itu udah otomatis nyumbang uncertainty.

Intinya:
Jangan cuma mikirin alat ukur/standar, tapi juga perhatiin UUT-nya. Kalau UUT-nya “lemot”, “goyang”, atau “buta huruf” (resolusinya rendah), ya uncertainty-nya jadi bengkak.

Operator (Personel / Pengguna alat)

Operator alias orang yang ngelakuin pengukuran itu bukan cuma figuran, tapi punya peran besar banget dalam nyumbang uncertainty. Kualitas hasil ukur bisa beda tergantung siapa yang ngelakuin—apalagi kalau prosesnya gak sepenuhnya otomatis.

Faktor-faktor yang ngaruh dari sisi operator:

  • Pendidikan dan pelatihan → apakah dia ngerti prinsip ukurnya?

  • Pengalaman dan jam terbang → udah sering ngukur atau baru belajar?

  • Teknik → cara pegang, cara baca, cara posisiin alat — beda teknik, beda hasil

  • Konsistensi → bisa nggak dia ngelakuin prosedur dengan sama tiap kali?

Solusinya apa? → Lakukan uji reproducibility antar operator, artinya:

  • Coba bandingin hasil ukur dari dua atau lebih operator pada kondisi yang sama.

  • Dari variasi hasilnya, lo bisa dapet gambaran seberapa besar kontribusi ketidakpastian dari faktor “manusia”.

Environment (Lingkungan)

Lingkungan tempat lo ngelakuin pengukuran atau kalibrasi bisa ngaruh besar ke hasil. Faktor-faktor kayak suhu, kelembapan, tekanan udara, getaran, pencahayaan, gravitasi, bahkan elevation (ketinggian dari permukaan laut) semuanya bisa jadi biang kerok ketidakpastian.

Faktor Lingkungan yang Sering Jadi Masalah:

  • Suhu → pengaruh banget, apalagi buat alat ukur panjang, karena benda bisa memuai/menciut

  • Kelembaban → bisa ngaruh ke alat elektronik atau bahan hygroscopic (yang nyerap air)

  • Tekanan dan Gravitasi → penting buat kalibrasi massa, tekanan, dan sejenisnya

  • Getaran → bisa ganggu pengukuran presisi tinggi, misal mikroskop, timbangan analitik

  • Pencahayaan → penting kalau pengukuran visual (contoh: baca skala manual, color comparator)

Kenapa ini krusial?

Karena tiap jenis pengukuran punya sensitivitas lingkungan yang beda-beda. Misalnya:

  • Kalibrasi mass balance sensitif terhadap suhu, kelembapan, dan tekanan udara (buat koreksi buoyancy).

  • Pengukuran dimensi dengan CMM (Coordinate Measuring Machine) bisa kacau kalau ruangannya nggak terkendali suhunya.

Yang harus dilakukan:

  • Pahami karakteristik alat dan objek yang diukur: sensitifnya ke apa?

  • Monitor lingkungan secara real-time (pakai logger suhu/kelembapan, dll)

  • Kalau perlu, masukkan koreksi dan ketidakpastian lingkungan ke dalam uncertainty budget.

Catatan penting:

Kalau lo lewatkan faktor lingkungan, bukan cuma uncertainty-nya yang salah — tapi hasil pengukurannya bisa langsung error (salah total).

Method (Metode)

Metode adalah prosedur atau cara yang dipakai buat ngelakuin pengukuran atau kalibrasi. Nah, meskipun hasil akhirnya mungkin sama (alias equifinality — banyak jalan menuju Roma), tiap metode bisa ngasih kontribusi uncertainty yang beda.

Contoh Equifinality: Misal lo mau ngukur panjang sebuah balok:

  • Bisa pakai jangka sorong

  • Bisa juga pakai mikrometer

  • Atau bisa pakai CMM (mesin ukur koordinat)

Ketiganya bisa ngasih hasil mirip, tapi:

  • Tingkat presisinya beda

  • Ketergantungan ke operator beda

  • Sensitivitas terhadap lingkungan beda

  • Kompleksitas prosedurnya beda

Kenapa metode penting? Karena:

  • Tiap metode punya tingkat ketelitian (accuracy dan precision) masing-masing.

  • Ada metode yang lebih rentan terhadap bias atau kesalahan sistematik.

  • Ada metode yang butuh banyak interpretasi subjektif dari operator, dan itu bikin hasilnya makin variatif.

Yang harus lo perhatiin:

  • Kalo lab lo pake lebih dari satu metode buat ngukur hal yang sama, lo harus evaluasi masing-masing metode secara terpisah.

  • Lihat apakah metode-metode itu dokumentasinya lengkap, distandarkan, dan udah tervalidasi.

  • Masukkan perbedaan antar metode itu sebagai komponen dalam uncertainty budget.

Metode itu bukan sekadar “cara”, tapi juga sumber variasi. Dan variasi = uncertainty. Makanya penting banget metode ini diidentifikasi dan dikarakterisasi.

Calibration Service Provider (Penyedia Jasa Kalibrasi)

Penyedia jasa kalibrasi punya peran besar dalam menentukan besarnya uncertainty yang traceable di alat ukur lo.

Kenapa?

Karena mereka yang ngasih nilai ketidakpastian lewat sertifikat kalibrasi — dan nilai itu jadi patokan awal (reference uncertainty) buat semua pengukuran yang lo lakukan pakai alat itu.

⚠️ Yang perlu lo ingat:

“Teman-teman gak bisa ngakuin uncertainty yang lebih kecil dari nilai uncertainty yang dikasih penyedia kalibrasi.”
Itu ibarat ngakuin ketelitian lebih hebat dari acuan yang pakai.

Contoh real: Kalau alat lo dikalibrasi sama lab A, dan mereka nyatakan uncertainty = ±0,5 °C, teman-teman gak bisa bikin uncertainty budget yang lebih kecil dari itu — misalnya lo ngaku ±0,2 °C — karena itu artinya teman-teman melebihi kemampuan referensi lo sendiri. Nah, itu udah gak bisa dipertanggungjawabkan secara teknis.

Apa yang bisa Kita lakuin?

  • Evaluasi kompetensi penyedia kalibrasi (cek akreditasi, lingkup, CMC, dll). Hal ini bisa dilihat langsung melalui website Komite Akreditas Nasional (KAN).

  • Bandingkan uncertainty yang mereka nyatakan di sertifikat kalibrasi.

  • Pastikan traceability mereka jelas (misal ke NMI kayak NIST, NPL, PTB, dsb).

  • Masukkan uncertainty dari sertifikat mereka ke dalam uncertainty budget lo sebagai komponen utama.

Kesimpulan akhir 

  • Lihat sistem pengukuran lo secara holistik, jangan cuma fokus di alatnya aja.

  • Setiap elemen (dari alat, operator, lingkungan, metode, UUT, sampai penyedia kalibrasi) bisa jadi sumber uncertainty.

  • Kalau teman-teman bisa identifikasi semua sumber itu dengan tepat, uncertainty budget teman-teman bakal makin akurat dan kredibel.

Untuk lebih memhami ketidakpastian pengukuran parameter tertentu, misalnya : masss, dimensi, suhu, dll teman-teman bisa mengikuti training kalibrasi di link berikut :

>>>https://www.sentrakalibrasiindustri.com/training-kalibrasii/

Rounding dalam Metrologi

Rounding dalam Metrologi

Mungkin diantara teman-teman disini yang pernah mengikuti pelatihan teknik kalibrasi? Ada beberapa parameter dimana dalam perhitungan ketidakpastian bentangannya memasukkan budget ketidakpastian rounding.

Nah apa itu rounding?

Sedikit akan kita ulas dalam artikel ini.

Dalam metrologi, hasil pengukuran dan ketidakpastian harus dilaporkan dengan jumlah digit yang masuk akal agar tidak memberikan kesan ketelitian yang berlebihan. Oleh karena itu, proses pembulatan sangat penting untuk memastikan nilai ketidakpastian tetap bermakna dan tidak menyesatkan pengguna data.

Beberapa standar internasional yang mengatur ketidakpastian dan pembulatan dalam metrologi antara lain:

  • ISO GUM (Guide to the Expression of Uncertainty in Measurement – JCGM 100:2008)
  • ILAC P14:01/2013
  • OIML (International Organization of Legal Metrology)

Konsep Dasar Pembulatan dalam Metrologi

Konsep Dasar Pembulatan

Pengertian Pembulatan (Rounding)

Pembulatan adalah proses mengurangi jumlah digit dalam angka dengan tetap mempertahankan nilai mendekati angka asli sesuai aturan tertentu. Dalam metrologi, pembulatan digunakan untuk memastikan bahwa angka yang dilaporkan tetap bermakna dan tidak menyesatkan.

Ada beberapa jenis pembulatan yang umum digunakan:

  • Pembulatan ke atas: Selalu membulatkan ke nilai yang lebih tinggi.
  • Pembulatan ke bawah: Selalu membulatkan ke nilai yang lebih rendah.
  • Pembulatan ke digit signifikan tertentu: Membulatkan angka ke jumlah digit yang signifikan berdasarkan ketepatan alat ukur.

Tujuan dan Manfaat Pembulatan

Pembulatan dalam metrologi memiliki beberapa tujuan penting:

  • Menghindari kesan ketelitian yang berlebihan: Jika angka tidak dibulatkan, hasil pengukuran bisa tampak lebih akurat daripada kenyataan.
  • Meningkatkan keterbacaan dan pemahaman hasil pengukuran: Angka dengan banyak digit desimal sulit untuk dibaca dan ditafsirkan oleh pengguna.
  • Menyesuaikan dengan standar pelaporan: Pembulatan diperlukan untuk memenuhi pedoman pelaporan yang ditetapkan oleh badan standar internasional.
  • Memastikan konsistensi dalam penyajian data: Dengan metode pembulatan yang konsisten, hasil pengukuran dapat dibandingkan secara objektif.

Dampak Pembulatan terhadap Hasil Pengukuran

Pembulatan yang tidak tepat dapat memiliki berbagai dampak negatif:

  • Kesalahan sistematis: Jika angka selalu dibulatkan ke atas atau ke bawah, hasil akhirnya bisa memiliki bias.
  • Ketidakkonsistenan dalam pelaporan: Jika metode pembulatan tidak seragam, hasil pengukuran dari berbagai laboratorium bisa berbeda, meskipun alat ukur yang digunakan sama.
  • Kesulitan dalam interpretasi data: Data yang dibulatkan secara tidak tepat dapat menyebabkan kesalahan dalam pengambilan keputusan teknis.

Metode Pembulatan dalam Ketidakpastian Pengukuran

Metode Pembulatan

Metode Pembulatan Konvensional (Conventional Rounding)

Metode ini merupakan yang paling umum digunakan, di mana aturan dasarnya adalah:

  • Jika digit setelah angka yang akan dipertahankan lebih besar atau sama dengan 5, angka dibulatkan ke atas.
  • Jika digit setelah angka yang akan dipertahankan kurang dari 5, angka tetap atau dibulatkan ke bawah.

Contoh:

  • 12,46 dibulatkan menjadi 12,5.
  • 23,34 dibulatkan menjadi 23,3.

Kelebihan metode ini adalah kesederhanaannya, namun dapat menyebabkan bias jika selalu dilakukan secara konsisten ke atas atau ke bawah.

Metode Pembulatan ke Digit Genap Terdekat (Even Rounding / Banker’s Rounding)

Metode ini mengatasi masalah bias yang mungkin terjadi pada metode pembulatan konvensional dengan aturan:

  • Jika digit setelah angka yang akan dipertahankan adalah 5, maka angka dibulatkan ke digit genap terdekat.

Contoh:

  • 12,45 dibulatkan menjadi 12,4 (karena 4 adalah genap).
  • 13,55 dibulatkan menjadi 13,6 (karena 6 adalah genap).

Metode ini digunakan dalam beberapa standar ilmiah dan statistik karena membantu mengurangi bias kumulatif dalam dataset besar.

Metode Pembulatan ke Atas (Round-Up)

Dalam beberapa kasus, terutama di sektor industri tertentu, kebijakan pembulatan selalu dilakukan ke atas untuk memberikan margin keamanan tambahan.

Contoh:

  • 14,31 dibulatkan menjadi 14,4.
  • 9,82 dibulatkan menjadi 9,9.

Namun, metode ini harus digunakan dengan hati-hati karena dapat menyebabkan hasil pengukuran tampak lebih besar dari nilai aslinya, yang dapat berpengaruh pada perhitungan teknis dan persyaratan kepatuhan.

Metode Pembulatan ke Bawah (Round-Down)

Metode ini kebalikan dari round-up, di mana angka selalu dibulatkan ke bawah untuk menghindari laporan yang melebih-lebihkan nilai hasil pengukuran.

Contoh:

  • 18,79 dibulatkan menjadi 18,7.
  • 7,96 dibulatkan menjadi 7,9.

Metode ini sering digunakan dalam industri di mana lebih baik untuk memberikan hasil konservatif daripada melebih-lebihkan nilai pengukuran.

Metode Pembulatan Berbasis Ketidakpastian (Uncertainty-Based Rounding)

Dalam metrologi, metode ini mempertimbangkan besarnya ketidakpastian sebelum menentukan digit signifikan yang akan dipertahankan. Pembulatan dilakukan dengan menyesuaikan angka signifikan terhadap ketidakpastian yang dihitung.

Contoh:

  • Jika ketidakpastian adalah 0,00234, hasil pengukuran yang semula 12,45678 dibulatkan menjadi 12,457 untuk mempertahankan keterbacaan yang sesuai dengan tingkat ketidakpastian.

Metode ini lebih kompleks tetapi memberikan hasil yang lebih bermakna dalam analisis pengukuran.

Implikasi Praktis Pembulatan dalam Laporan Ketidakpastian

Implikasi Praktis Pembulatan

Pembulatan yang tidak sesuai dapat memengaruhi berbagai aspek dalam pelaporan hasil pengukuran dan sertifikasi, antara lain:

Format Pelaporan dalam Sertifikat Kalibrasi

  • Dalam sertifikat kalibrasi, ketidakpastian harus dilaporkan dengan jumlah digit signifikan yang sesuai.
  • Misalnya, jika ketidakpastian dihitung sebagai 0,004567, maka pembulatan harus dilakukan ke angka yang mencerminkan ketepatan pengukuran, seperti 0,0046 atau 0,005.

Dampak terhadap Nilai CMC (Calibration and Measurement Capability)

  • Laboratorium kalibrasi yang menerapkan pembulatan yang terlalu konservatif dapat melaporkan nilai CMC yang lebih besar dari seharusnya, sehingga mengurangi daya saingnya.
  • Sebaliknya, pembulatan yang tidak tepat dapat menyebabkan ketidakcocokan dengan standar akreditasi.

Pengaruh terhadap Kepercayaan Pelanggan

  • Jika pembulatan tidak dilakukan secara transparan dan konsisten, pelanggan mungkin meragukan validitas hasil kalibrasi.
  • Oleh karena itu, laboratorium harus mencantumkan metode pembulatan yang digunakan dalam laporan kalibrasi.

Kesalahan Umum dalam Pembulatan Ketidakpastian

Kesalahan Umum dalam Pembulatan

Beberapa kesalahan umum yang sering terjadi dalam pembulatan ketidakpastian meliputi:

Penggunaan Metode Pembulatan yang Tidak Konsisten

  • Beberapa laboratorium mungkin menerapkan metode pembulatan yang berbeda dalam berbagai laporan, yang dapat menyebabkan ketidaksesuaian dalam hasil pengukuran.
  • Solusi: Laboratorium harus mendokumentasikan dan menerapkan metode pembulatan yang seragam dalam semua laporan.

Pembulatan Ganda (Double Rounding)

  • Terjadi ketika nilai ketidakpastian dibulatkan lebih dari sekali dalam proses perhitungan.
  • Contoh: Jika nilai awal 0,00456 dibulatkan menjadi 0,0046, lalu dibulatkan lagi menjadi 0,005 dalam laporan akhir, maka ini dapat menyebabkan penyimpangan yang tidak perlu.
  • Solusi: Pastikan pembulatan hanya dilakukan satu kali pada tahap akhir.

Penggunaan Digit Signifikan yang Tidak Sesuai

  • Menampilkan ketidakpastian dengan jumlah digit yang terlalu banyak atau terlalu sedikit.
  • Contoh kesalahan:
    • 0,004567 ditulis sebagai 0,00456 (terlalu presisi).
    • 0,004567 ditulis sebagai 0,005 (terlalu kasar).
  • Solusi: Gunakan aturan pembulatan yang sesuai dengan standar ISO GUM dan ILAC P14.

Mengabaikan Dampak Pembulatan terhadap Hasil Akhir

  • Dalam beberapa kasus, pembulatan dapat memengaruhi hasil keputusan penerimaan atau penolakan suatu produk atau alat ukur.
  • Contoh: Jika spesifikasi alat adalah 10,00 ± 0,05 dan hasil pengukuran adalah 9,96 dengan ketidakpastian 0,045, maka pembulatan yang tidak tepat dapat menyebabkan interpretasi yang salah terkait kesesuaian spesifikasi.

Contoh Pembulatan

  • Sebuah laboratorium menerapkan metode pembulatan konvensional dan melaporkan ketidakpastian dengan angka yang masuk akal. Hasil pengukuran sebesar 12,4567 dengan ketidakpastian 0,00347 dibulatkan menjadi 12,457 ± 0,0035, sehingga laporan tetap akurat dan mudah dibaca.
  • Sebuah laboratorium lain menggunakan metode round-up dalam pembulatan ketidakpastian. Misalnya, nilai 0,00347 dibulatkan menjadi 0,004, yang menyebabkan laporan memiliki ketidakpastian yang lebih tinggi dari seharusnya. Hal ini berdampak pada validitas hasil kalibrasi dan mempengaruhi interpretasi pelanggan terhadap kemampuan laboratorium.

Sebagai penutup, Laboratorium harus memastikan metode pembulatan yang digunakan konsisten dalam semua laporan untuk menghindari kebingungan dan kesalahan interpretasi.

Metode pembulatan harus sesuai dengan pedoman ISO GUM dan ILAC P14 untuk memastikan akurasi dan keterbacaan dalam pelaporan ketidakpastian.

Agar implementasi pembulatan berjalan optimal, laboratorium harus memiliki dokumentasi yang jelas mengenai kebijakan pembulatan serta memberikan pelatihan kepada personel yang bertanggung jawab dalam pelaporan hasil pengukuran.

Cold Storage Room dalam Industri: Fungsi, Manfaat, dan Penerapannya

Cold Storage Room dalam Industri: Fungsi, Manfaat, dan Penerapannya

Beberapa kali melakukan kunjungan di beberap industri yang bergerak di bidang raw material dan melihat adanya ruang penyimpanan dengan suhu tertentu membuat kami tertarik mengulas alat ini.

Ya, cold storage room namanya..

Dalam industri modern, penyimpanan produk dengan suhu terkontrol menjadi salah satu aspek penting yang berperan dalam menjaga kualitas dan umur simpan suatu produk.

Cold Storage Room atau ruang penyimpanan berpendingin adalah fasilitas yang dirancang untuk menyimpan berbagai jenis produk pada suhu rendah guna mencegah kerusakan, pembusukan, atau degradasi kualitas.

Cold Storage Room digunakan di berbagai sektor industri, mulai dari makanan dan minuman, farmasi, laboratorium, hingga logistik. Tanpa sistem penyimpanan suhu rendah yang memadai, produk dapat mengalami penurunan mutu, menyebabkan kerugian ekonomi yang besar serta menimbulkan risiko kesehatan bagi konsumen.

Postingan ini akan membahas secara rinci mengenai jenis, fungsi, manfaat, teknologi, tantangan, serta contoh penerapan Cold Storage Room dalam berbagai industri.

Jenis-Jenis Cold Storage Room

Jenis Cold Storage Room

Cold Storage Room memiliki beberapa jenis berdasarkan rentang suhu dan fungsinya. Berikut adalah kategori utama yang umum digunakan:

Chiller Room (0–5°C)

Chiller Room digunakan untuk menyimpan produk segar yang memerlukan suhu rendah tetapi tidak sampai beku. Produk yang disimpan dalam ruangan ini meliputi:

  • Sayuran dan buah-buahan
  • Susu dan produk olahannya
  • Minuman dingin
  • Daging segar yang belum diproses lebih lanjut

Chiller Room biasanya digunakan di supermarket, restoran, dan pabrik pengolahan makanan untuk memastikan produk tetap segar lebih lama. Dengan suhu yang dikontrol secara ketat, pertumbuhan bakteri patogen dapat diminimalisir, sehingga memperpanjang umur simpan produk.

Freezer Room (-18°C ke bawah)

Freezer Room dirancang untuk menyimpan produk dalam kondisi beku guna memperpanjang umur simpannya. Produk yang disimpan meliputi:

  • Daging dan ikan beku
  • Produk makanan beku seperti nugget dan sosis
  • Es krim dan makanan penutup beku

Dalam industri makanan, Freezer Room menjadi bagian penting dalam rantai pasok makanan beku. Dengan menjaga suhu konstan di bawah -18°C, proses degradasi makanan dapat ditekan seminimal mungkin.

Teknologi pendingin dalam Freezer Room biasanya dilengkapi dengan sistem defrost otomatis untuk mencegah pembentukan es yang berlebihan, yang dapat mengganggu efisiensi penyimpanan.

Selain itu, Freezer Room juga digunakan di industri farmasi untuk menyimpan bahan obat tertentu yang memerlukan suhu rendah agar tetap stabil. Produk farmasi seperti plasma darah dan beberapa jenis vaksin juga membutuhkan Freezer Room untuk mempertahankan kualitasnya sebelum digunakan.

Blast Freezer (-30°C hingga -40°C)

Blast Freezer digunakan untuk membekukan produk dalam waktu singkat dengan suhu sangat rendah. Teknologi ini sering digunakan dalam:

  • Industri pengolahan ikan dan seafood
  • Pabrik daging olahan
  • Restoran dan katering skala besar

Keunggulan utama Blast Freezer dibandingkan dengan Freezer Room biasa adalah kecepatan pembekuannya. Produk yang dibekukan secara cepat mengalami lebih sedikit pembentukan kristal es besar di dalam sel-selnya, sehingga tekstur dan kualitasnya tetap terjaga saat dicairkan kembali.

Industri perikanan sangat mengandalkan Blast Freezer untuk memastikan ikan dan seafood tetap dalam kondisi segar meskipun telah melalui proses pembekuan.

Produk yang dibekukan secara lambat cenderung mengalami kehilangan kadar air yang signifikan saat dicairkan, menyebabkan perubahan tekstur dan penurunan kualitas rasa. Dengan Blast Freezer, produk tetap terjaga kesegarannya, seolah-olah baru ditangkap dari laut.

Ultra-Low Temperature (ULT) Freezer (-40°C atau lebih rendah)

ULT Freezer umumnya digunakan dalam industri farmasi dan laboratorium untuk menyimpan:

  • Vaksin dan obat-obatan
  • Sampel biologis dan enzim
  • Bahan kimia yang sensitif terhadap suhu

ULT Freezer memiliki sistem pendingin yang lebih kompleks dibandingkan dengan jenis Cold Storage lainnya. Beberapa unit menggunakan nitrogen cair atau gas refrigeran khusus untuk mempertahankan suhu yang sangat rendah.

Fungsi dan Manfaat Cold Storage Room dalam Industri

Manfaat Cold Storage Room

Cold Storage Room memiliki peran penting dalam berbagai industri. Berikut adalah fungsi dan manfaatnya di beberapa sektor utama:

Industri Makanan & Minuman

  • Menjaga kesegaran bahan baku seperti sayur, buah, dan daging.
  • Memperpanjang umur simpan dengan menghambat pertumbuhan mikroorganisme.
  • Menjaga keamanan pangan, terutama dalam penyimpanan produk olahan yang mudah rusak.

Cold Storage Room dalam industri makanan juga membantu dalam penyimpanan stok yang lebih besar, mengurangi risiko kekurangan bahan baku saat permintaan meningkat.

Selain itu, penggunaan penyimpanan bersuhu rendah memungkinkan produsen untuk menjaga stabilitas harga dengan mengurangi risiko kerusakan produk yang disebabkan oleh perubahan cuaca atau lonjakan permintaan musiman.

Industri Farmasi & Kesehatan

  • Menjaga stabilitas obat dan vaksin agar tetap efektif.
  • Mencegah degradasi zat aktif akibat suhu tinggi.
  • Memastikan kepatuhan terhadap standar farmasi internasional.

Dalam industri farmasi, suhu penyimpanan yang tidak tepat dapat menyebabkan perubahan struktur kimia obat, sehingga mengurangi efektivitasnya. Oleh karena itu, regulasi ketat diberlakukan untuk memastikan obat-obatan tertentu disimpan sesuai dengan spesifikasi yang ditetapkan.

Misalnya, insulin yang digunakan oleh penderita diabetes harus disimpan pada suhu dingin agar tetap stabil. Begitu juga dengan antibodi monoklonal dan produk darah yang memerlukan penyimpanan bersuhu rendah agar tetap aman untuk digunakan. Kegagalan dalam penyimpanan ini dapat mengakibatkan dampak kesehatan yang serius bagi pasien.

Industri Kimia & Laboratorium

  • Menyimpan bahan kimia sensitif seperti reagen laboratorium.
  • Mencegah reaksi kimia berbahaya akibat perubahan suhu.

Banyak bahan kimia yang mengalami perubahan sifat ketika terkena suhu tinggi. Sebagai contoh, beberapa bahan reagen dalam uji laboratorium dapat mengalami degradasi jika tidak disimpan dalam suhu yang tepat. Bahkan beberapa zat kimia dapat menjadi beracun atau tidak stabil jika suhunya tidak dikendalikan dengan baik.

Dalam penelitian bioteknologi, enzim dan kultur sel sering kali disimpan dalam kondisi suhu yang sangat rendah agar tetap aktif dan dapat digunakan dalam eksperimen lebih lanjut. Beberapa sampel biologis yang disimpan dalam jangka panjang juga membutuhkan kondisi suhu ultra-rendah untuk memastikan integritasnya tetap terjaga.

Baca Juga :

>>https://www.sentrakalibrasiindustri.com/fungsi-lemari-pendingin-laboratorium-untuk-penanganan-sampel/

Teknologi dan Sistem Pengendalian dalam Cold Storage Room

Sistem Pengendalian dalam Cold Storage Room

Cold Storage Room tidak hanya sekadar ruangan bersuhu rendah, tetapi dilengkapi dengan berbagai teknologi modern untuk memastikan efisiensi dan keamanan produk. Beberapa teknologi utama meliputi:

Sistem Pendingin (Refrigeration System)

Cold Storage Room menggunakan sistem pendingin berbasis:

  • Kompresor dan refrigeran yang mengontrol suhu ruangan.
  • Pendingin berbasis udara untuk sirkulasi udara merata.

Sistem Pemantauan dan Kontrol Suhu

  • Sensor suhu dan kelembaban untuk pemantauan real-time.
  • Otomatisasi berbasis Internet of Things (IoT) agar suhu dapat dikontrol dari jarak jauh.

Manajemen Energi dalam Cold Storage

  • Penggunaan sistem hemat energi untuk mengurangi biaya listrik.
  • Refrigeran ramah lingkungan untuk mengurangi dampak lingkungan.

Tantangan, Solusi, & Contoh Penerapan

Cold Storage Room juga menghadapi berbagai tantangan

Walaupun memiliki banyak manfaat, Cold Storage Room juga menghadapi berbagai tantangan, antara lain:

Biaya Operasional yang Tinggi

Solusi:

  • Menggunakan teknologi hemat energi.
  • Optimalisasi penggunaan ruang penyimpanan.

Risiko Kerusakan Produk Akibat Gangguan Listrik

Solusi:

  • Memiliki generator cadangan.
  • Menggunakan sistem alarm suhu yang terhubung ke perangkat pemantauan.

Ketergantungan pada Cold Chain Logistics

Solusi:

  • Integrasi dengan sistem pemantauan suhu berbasis cloud.
  • Pelatihan bagi tenaga kerja dalam penanganan produk beku.

Kepatuhan terhadap Regulasi dan Standar

Cold Storage Room dalam industri makanan dan farmasi harus memenuhi standar seperti:

Contoh Penerapan di Industri

  • Penerapan Cold Storage di Industri Makanan

Sebuah perusahaan pengolahan seafood menggunakan Blast Freezer untuk membekukan ikan dalam waktu singkat, sehingga kualitas tetap terjaga saat diekspor.

  • Optimalisasi Cold Storage dalam Distribusi Ritel

Supermarket besar seperti Carrefour dan Hypermart menggunakan Cold Storage Room untuk menjaga produk segar seperti daging dan susu tetap dalam kondisi optimal sebelum sampai ke konsumen.

Sebagai penutup, Cold Storage Room memiliki peran yang sangat vital dalam berbagai industri, terutama dalam menjaga kualitas produk yang sensitif terhadap suhu. Dengan teknologi yang terus berkembang, sistem penyimpanan ini semakin efisien dan dapat mengurangi biaya operasional.

Investasi dalam sistem Cold Storage yang modern dan efisien akan sangat membantu industri dalam mempertahankan kualitas produk, mengurangi limbah, dan meningkatkan kepuasan pelanggan. Dengan perkembangan teknologi, di masa depan kita bisa melihat inovasi lebih lanjut seperti Cold Storage berbasis energi terbarukan dan sistem pemantauan berbasis AI untuk meningkatkan efisiensi penyimpanan.

Dokumen OIML R 111-1 (E) Edition 2004: Standar Bobot dalam Metrologi

Dokumen OIML R 111-1 (E) Edition 2004: Standar Bobot dalam Metrologi

Masih membahas standar yang digunakan sebagai referensi dalam kalibrasi massa, jika sebelumnya kita membahas mengenai dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments, maka kali ini kita akan membahas tentang dokumen OIML R 111-1 (E) Edition 2004.

Dalam dunia metrologi legal, penggunaan bobot standar memiliki peran yang sangat penting dalam memastikan keakuratan pengukuran massa, terutama dalam kalibrasi timbangan.

Salah satu standar internasional yang digunakan secara luas dalam bidang ini adalah OIML R 111-1 (E) Edition 2004. Dokumen ini diterbitkan oleh Organisation Internationale de Métrologie Légale (OIML) dan berisi spesifikasi teknis serta persyaratan mengenai bobot standar yang digunakan untuk kalibrasi dan verifikasi timbangan.

Standar ini diterapkan di berbagai sektor industri, termasuk laboratorium metrologi, manufaktur, serta perdagangan yang memerlukan pengukuran massa dengan tingkat akurasi tinggi.

Artikel ini akan mengupas secara mendetail isi dari OIML R 111-1, termasuk klasifikasi bobot, spesifikasi teknis, metode kalibrasi, persyaratan sertifikasi, serta implementasinya dalam industri.

Klasifikasi Bobot Menurut OIML R 111-1

Klasifikasi Bobot Menurut OIML R 111-1

OIML R 111-1 mengklasifikasikan bobot berdasarkan tingkat akurasi atau Maximum Permissible Error (MPE). Klasifikasi ini menentukan sejauh mana bobot dapat digunakan dalam kalibrasi dan verifikasi timbangan.

Kelas Bobot Penggunaan Toleransi Maksimum (MPE)
E1 Kalibrasi bobot E2, laboratorium primer Sangat kecil
E2 Kalibrasi bobot F1, laboratorium sekunder Kecil
F1 Kalibrasi bobot F2, laboratorium industri Sedang
F2 Kalibrasi bobot M1, timbangan presisi Lebih besar
M1, M2, M3 Penggunaan komersial, pasar, industri Besar

Bobot kelas E1 dan E2 sering digunakan dalam laboratorium kalibrasi dengan tingkat akurasi tertinggi, sementara kelas M1, M2, dan M3 lebih umum digunakan dalam aplikasi perdagangan dan industri umum.

Kriteria klasifikasi ini juga mempertimbangkan aspek seperti:

  • Rentang massa yang diperbolehkan, di mana bobot kelas tinggi (E1 dan E2) memiliki batasan lebih ketat dalam perubahan massa.
  • Aplikasi spesifik, misalnya dalam laboratorium penelitian, di mana bobot E2 lebih disukai dibandingkan kelas lainnya.
  • Regulasi internasional, yang mengharuskan industri tertentu menggunakan bobot kelas tertentu untuk memastikan kepatuhan terhadap standar akurasi global.

Spesifikasi Teknis Bobot Standar

Spesifikasi Teknis Bobot Standar

Bobot standar dalam OIML R 111-1 harus memenuhi berbagai persyaratan teknis untuk memastikan keandalannya dalam pengukuran. Beberapa aspek penting meliputi:

Material Bobot

Bobot standar dibuat dari material tertentu untuk memastikan stabilitas massa dan ketahanan terhadap faktor lingkungan. Material yang sering digunakan meliputi:

  • Stainless steel untuk bobot kelas E1 hingga F1, karena ketahanannya terhadap korosi dan kestabilan massanya.
  • Kuningan atau besi cor untuk kelas M1 hingga M3, karena biaya yang lebih rendah dan ketahanan dalam lingkungan industri.

Bobot kelas tinggi harus bebas dari kontaminan dan memiliki komposisi kimia yang stabil agar tidak mengalami perubahan massa akibat reaksi kimia.

Dimensi dan Desain

Bobot harus memiliki bentuk yang memungkinkan penanganan mudah dan stabilitas saat digunakan dalam kalibrasi. Bentuk umum bobot meliputi:

  • Silinder dengan kenop atas untuk bobot yang lebih besar (misalnya 1 kg ke atas).
  • Lempengan datar atau bentuk kawat untuk bobot dengan massa lebih kecil.

Dimensi bobot ditentukan dengan presisi tinggi agar tetap sesuai dengan persyaratan standar.

Persyaratan Magnetik dan Densitas

Bobot standar kelas tinggi seperti E1 dan E2 harus memiliki sifat non-magnetik agar tidak terpengaruh oleh medan magnet eksternal. Selain itu, densitas bobot harus seragam untuk menghindari perubahan massa akibat kondisi lingkungan.

Untuk bobot yang digunakan dalam lingkungan industri atau yang rentan terhadap medan elektromagnetik, penting untuk menggunakan material dengan permeabilitas magnetik rendah agar tidak mengganggu hasil pengukuran.

Metode Kalibrasi dan Pengujian Bobot

Pengujian Bobot

Proses kalibrasi bobot standar dilakukan menggunakan komparator massa dengan tingkat akurasi tinggi. Berikut adalah langkah-langkah utama dalam proses kalibrasi:

Penggunaan Komparator Massa

Komparator massa digunakan untuk membandingkan bobot yang dikalibrasi dengan bobot referensi yang memiliki sertifikasi lebih tinggi. Pengukuran dilakukan dalam kondisi lingkungan yang dikontrol dengan ketat.

Tipe komparator yang digunakan bervariasi berdasarkan akurasi yang dibutuhkan:

  • Komparator elektronik otomatis untuk bobot kelas E1 dan E2.
  • Komparator mekanik presisi tinggi untuk bobot kelas F dan M.

Metode Pengukuran Massa

Terdapat dua metode utama dalam kalibrasi bobot:

  1. Pengukuran absolut, di mana massa bobot ditentukan langsung menggunakan komparator presisi tinggi.
  2. Pengukuran perbandingan, di mana bobot yang dikalibrasi dibandingkan dengan bobot referensi yang memiliki sertifikat kalibrasi.

Ketelitian dalam proses ini ditingkatkan dengan mengulangi pengukuran beberapa kali dan menerapkan teknik pengurangan ketidakpastian.

Faktor Lingkungan

Kalibrasi bobot harus dilakukan dalam lingkungan dengan:

  • Suhu stabil (±0.1°C) untuk menghindari ekspansi termal.
  • Kelembaban terkendali agar bobot tidak menyerap kelembaban dari udara.
  • Tekanan udara yang terukur, terutama untuk bobot kelas tinggi.

Faktor lingkungan ini dikendalikan menggunakan ruangan laboratorium khusus dengan sistem kontrol iklim otomatis agar kondisi tetap optimal selama proses pengukuran.

Persyaratan Sertifikasi dan Dokumentasi Bobot Standar

Sertifikasi dan Dokumentasi Bobot Standar

Setiap bobot standar harus disertai sertifikat kalibrasi yang mencantumkan:

  • Nilai koreksi massa.
  • Ketidakpastian pengukuran.
  • Nomor identifikasi bobot.
  • Nama dan akreditasi laboratorium yang melakukan kalibrasi.

Dimana semua bobot harus dikalibrasi oleh laboratorium yang telah terakreditasi sesuai ISO/IEC 17025.

Penyimpanan dan Penanganan Bobot Standar

Penyimpanan dan Penanganan Bobot Standar

Untuk menjaga stabilitas massa bobot, beberapa langkah penting dalam penyimpanan dan penanganan harus diperhatikan:

  • Menyimpan bobot dalam kotak khusus untuk mencegah kontaminasi.
  • Menggunakan sarung tangan atau pinset saat menangani bobot kelas tinggi untuk menghindari minyak dari tangan manusia.
  • Menempatkan bobot di ruangan dengan kondisi lingkungan stabil untuk mencegah perubahan massa akibat oksidasi atau korosi.

Aplikasi OIML R 111-1 di Industri dan Laboratorium Metrologi

Aplikasi OIML R 111-1

Standar OIML R 111-1 digunakan dalam berbagai sektor industri:

Laboratorium kalibrasi menggunakan bobot kelas E1 dan E2 untuk kalibrasi instrumen presisi tinggi.

Industri farmasi memerlukan bobot standar untuk memastikan dosis bahan aktif yang tepat.

Industri manufaktur menggunakannya untuk kontrol kualitas dalam produksi komponen yang sangat presisi.

Dan masih banyak yang lainnya dimana setiap industri yang telah menerapkan sistem manajemen mutu ISO 9001 saat ini tentunya diwajibkan untuk melakukan kalibrasi baik dilakukan secara mandiri atau menggunakan jasa layanan laboratorium kalibrasi.

Perlu diperhatikan jika dilakukan secara mandiri, pastikan personelnya telah mengikuti training kalibrasi.

Namun tetap, dengan sedemikian luasnya aplikasi diatas, ada beberapa tantangan yang harus kita hadapi. Beberapa tantangan dalam penggunaan bobot standar meliputi:

  • Degradasi material seiring waktu akibat korosi atau kontaminasi.
  • Perubahan nilai massa akibat lingkungan.
  • Ketidakpastian pengukuran dalam kalibrasi, yang terus dikembangkan melalui inovasi dalam teknologi komparator massa.
  • Teknologi terbaru seperti komparator massa otomatis dan sensor berbasis laser mulai digunakan untuk meningkatkan akurasi pengukuran.

Sebagai penutup, OIML R 111-1 adalah standar utama dalam metrologi legal yang mengatur bobot standar untuk kalibrasi timbangan.

Dengan memahami spesifikasi teknis, metode kalibrasi, serta persyaratan penyimpanan dan sertifikasi, industri dapat memastikan akurasi pengukuran massa yang tinggi.

Implementasi standar ini tidak hanya meningkatkan keandalan data pengukuran tetapi juga mendukung kepatuhan terhadap regulasi metrologi internasional.

Untuk mendapatkan standar ini, cukup search saja di google dengan kata kunci : OIML R 111-1 (E) Edition 2004, atau teman-teman bisa mendapatkannya di halaman download.

Sekilas Tentang Dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments Part 1: Metrological and technical requirements – Tests

Sekilas Tentang Dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments Part 1: Metrological and technical requirements – Tests

Hari ini, 7 maret 2025 bertepatan dengan puasa ke tujuh bulan ramadhan tahun 2025, mudah-mudahan ibadah kita tetap dilancarkan ya teman-teman.

Artikel kali ini kita akan membahas sekilas mengenai isi dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments Part 1: Metrological and technical requirements – Tests.

Seperti kita ketahui, dokumen dengan tebal 144 halaman ini banyak sekali digunakan rujukan sebagai dokumen pendukung dalam pembelajaran pada saat training kalibrasi massa.

Instrumen timbang tidak otomatis (Non-Automatic Weighing Instruments, NAWI) adalah alat timbang yang membutuhkan intervensi manusia dalam proses penimbangan, seperti timbangan meja, jembatan timbang, dan alat ukur massa lainnya.

Dalam bidang metrologi, standar yang digunakan untuk memastikan kualitas dan keakuratan NAWI adalah OIML R 76-1 Edition 2006 (E). Standar ini ditetapkan oleh Organisasi Internasional Metrologi Legal (International Organization of Legal Metrology, OIML) dan mengatur persyaratan metrologi serta teknis yang harus dipenuhi oleh instrumen timbang.

Artikel ini akan membahas secara sekilas tentang standar OIML R 76-1, mencakup persyaratan metrologi, klasifikasi instrumen timbang, prosedur pengujian, serta aspek teknis lainnya yang berperan dalam menjamin keandalan dan akurasi alat timbang.

Tentunya masukan teman-teman juga kita nantikan sebagai pembelajaran saya pribadi maupun bagi pembaca sekalian.

Ruang Lingkup (Scope)

Standar OIML R 76-1 mencakup instrumen timbang yang digunakan dalam berbagai sektor, termasuk industri, perdagangan, laboratorium, dan aplikasi lainnya di mana penimbangan dilakukan dengan intervensi manual. Beberapa cakupan utama dalam standar ini meliputi:

  • Jenis instrumen timbang: Timbangan mekanik dan elektronik yang memerlukan operator untuk menentukan hasil timbangannya.
  • Kelas akurasi: Mulai dari Kelas I (paling presisi) hingga Kelas IIII (akurasi rendah untuk beban besar).
  • Aplikasi: Timbangan digunakan dalam transaksi perdagangan, kontrol produksi, dan pengukuran ilmiah.

Istilah dan Definisi (Terms and Definitions)

Beberapa istilah penting dalam OIML R 76-1 yang perlu dipahami antara lain:

  • Maximum Permissible Error (MPE): Kesalahan maksimum yang masih dapat diterima dalam hasil penimbangan.
  • Capacity (Max): Kapasitas maksimum alat timbang.
  • Verification Scale Interval (e): Nilai skala verifikasi yang digunakan untuk keperluan legal.
  • Load Receptor: Permukaan atau tempat yang digunakan untuk menempatkan beban.

Pemahaman istilah ini sangat penting untuk memastikan kepatuhan terhadap standar OIML R 76-1.

Prinsip Persyaratan Metrologi (Principles of the Metrological Requirements)

Principles of the Metrological Requirements

Persyaratan metrologi dalam standar ini bertujuan untuk menjamin bahwa instrumen timbang berfungsi dengan akurat dan dapat diandalkan dalam jangka waktu lama. Beberapa prinsip utama dalam persyaratan metrologi ini meliputi:

  • Keakuratan instrumen harus tetap terjaga dalam kondisi operasi yang wajar. Ini berarti alat timbang harus mampu memberikan hasil yang benar dalam berbagai kondisi penggunaan normal tanpa mengalami penyimpangan yang signifikan.
  • Instrumen harus memiliki stabilitas jangka panjang dalam performanya. Timbangan harus dapat mempertahankan hasil yang konsisten setelah penggunaan berulang kali tanpa perlu penyesuaian ulang yang sering.
  • Harus mampu memberikan hasil pengukuran yang berulang dengan tingkat kesalahan yang rendah. Pengulangan pengukuran dengan beban yang sama harus menghasilkan nilai yang mendekati satu sama lain.
  • Kepekaan terhadap perubahan lingkungan harus diminimalkan. Faktor seperti suhu, kelembaban, dan tekanan atmosfer tidak boleh memiliki dampak besar terhadap hasil penimbangan.
  • Instrumen harus memiliki resolusi yang cukup untuk memastikan pembacaan yang akurat. Ini berarti skala dan indikator harus cukup sensitif untuk menangkap perubahan berat yang kecil tanpa kesalahan signifikan.

Prinsip-prinsip ini menjamin bahwa alat timbang dapat digunakan secara luas dalam berbagai aplikasi industri dan perdagangan dengan tingkat akurasi yang dapat diandalkan.

Klasifikasi Instrumen Timbang (Classification)

Instrumen timbang diklasifikasikan berdasarkan kelas akurasi yang menentukan tingkat ketelitian yang diperlukan untuk berbagai aplikasi. Klasifikasi ini didasarkan pada tingkat kesalahan maksimum yang diperbolehkan (MPE) untuk setiap kelas. Berikut adalah pembagian kelas akurasi dalam OIML R 76-1:

  • Kelas I (Presisi Tertinggi):
    • Digunakan dalam laboratorium penelitian, farmasi, dan aplikasi ilmiah lainnya yang memerlukan tingkat presisi sangat tinggi.
    • Biasanya memiliki resolusi yang sangat kecil, seperti dalam miligram atau mikrogram. Contoh: Timbangan analitik laboratorium.
  • Kelas II (Presisi Tinggi):
    • Digunakan dalam perdagangan emas, farmasi, dan sektor industri yang membutuhkan presisi tinggi.
    • Memiliki batas kesalahan maksimum yang lebih ketat dibandingkan kelas di bawahnya. Contoh: Timbangan emas, timbangan farmasi.
  • Kelas III (Presisi Menengah):
    • Umum digunakan dalam perdagangan umum dan industri manufaktur.
    • Memiliki keseimbangan antara ketelitian dan kapasitas yang lebih besar dibandingkan Kelas II. Contoh: Timbangan di pasar, timbangan gudang.
  • Kelas IIII (Presisi Rendah):
    • Digunakan untuk pengukuran berat yang besar tetapi tidak memerlukan akurasi tinggi.
    • Biasanya digunakan di sektor pertanian, konstruksi, dan industri berat.
    • Contoh: Jembatan timbang untuk kendaraan berat, timbangan silo.

Setiap kelas memiliki batas kesalahan maksimum yang diperbolehkan sesuai dengan kapasitas alat timbang. Semakin tinggi kelas akurasi, semakin kecil toleransi kesalahan yang diperbolehkan. Oleh karena itu, pemilihan kelas akurasi yang tepat sangat penting agar sesuai dengan kebutuhan penggunaan instrumen timbang dalam aplikasi tertentu.

Persyaratan Metrologi (Metrological Requirements) & Persyaratan Teknis (Technical Requirements)

Persyaratan metrologi

Persyaratan utama dalam aspek metrologi meliputi:

  • Kesalahan Maksimum yang Diizinkan (MPE): Instrumen timbang harus memenuhi batas kesalahan maksimum yang ditentukan dalam standar.
  • Ketahanan terhadap Faktor Lingkungan: Performa instrumen harus stabil meskipun ada perubahan suhu, kelembaban, atau gangguan elektromagnetik.
  • Kinerja Jangka Panjang: Instrumen harus mampu mempertahankan keakuratan dalam jangka waktu lama tanpa perlu penyesuaian terus-menerus.

Sedangkan persyaratan teknis dalam OIML R 76-1 mencakup berbagai aspek desain dan konstruksi instrumen timbang untuk memastikan kinerja yang andal dalam berbagai kondisi. Berikut adalah beberapa aspek utama yang diatur dalam standar ini:

  • Desain dan Konstruksi:
    • Instrumen harus memiliki struktur yang kokoh untuk memastikan keakuratan yang konsisten dalam penggunaan jangka panjang.
    • Komponen mekanik dan elektronik harus dirancang untuk menghindari keausan atau degradasi yang dapat mempengaruhi hasil penimbangan.
    • Sistem kalibrasi harus tersedia untuk memastikan kesesuaian dengan standar metrologi internasional.
  • Ketahanan terhadap Gangguan:
    • Instrumen harus mampu beroperasi dengan baik meskipun terkena gangguan elektromagnetik dari peralatan lain.
    • Getaran mekanis dan perubahan suhu lingkungan tidak boleh mengganggu keakuratan pengukuran.
    • Pengujian ketahanan terhadap kelembaban dan kondisi lingkungan ekstrem harus dilakukan untuk memastikan instrumen tetap berfungsi dengan baik.
  • Keamanan dan Penyegelan:
    • Instrumen harus dilengkapi dengan segel keamanan untuk mencegah manipulasi ilegal atau perubahan parameter yang dapat memengaruhi hasil timbang.
    • Sistem perlindungan perangkat lunak harus diterapkan untuk menghindari peretasan atau modifikasi tidak sah pada perangkat elektronik.

Prosedur Pengujian (Testing Procedures)

Untuk memastikan bahwa instrumen timbang memenuhi standar OIML R 76-1, berbagai prosedur pengujian harus dilakukan. Pengujian ini mencakup:

  • Uji Keakuratan:
    • Melibatkan pembebanan instrumen dengan berbagai bobot standar untuk mengevaluasi kesalahan maksimum yang diizinkan (MPE).
    • Dilakukan dalam berbagai kondisi lingkungan untuk memastikan akurasi tetap terjaga.
  • Uji Repetisi dan Reproduksi:
    • Repetisi menguji apakah hasil yang diukur dengan beban yang sama dalam kondisi yang sama tetap konstan.
    • Reproduksi menguji apakah hasil tetap konsisten meskipun ada perubahan lokasi atau operator.
  • Uji Pengaruh Lingkungan:
    • Menguji performa instrumen terhadap variasi suhu, kelembaban, dan medan elektromagnetik.
    • Pengujian dilakukan di laboratorium yang dikendalikan untuk mensimulasikan kondisi nyata di lapangan.
  • Uji Ketahanan Mekanis:
    • Menguji ketahanan terhadap beban berulang dan penggunaan jangka panjang.
    • Mengukur efek dari getaran dan guncangan pada struktur instrumen.
  • Uji Keamanan dan Manipulasi:
    • Memastikan bahwa segel keamanan tidak dapat dibuka tanpa bukti yang jelas.
    • Menguji perlindungan perangkat lunak dari manipulasi ilegal.

Setiap prosedur pengujian harus dilakukan oleh laboratorium yang diakreditasi untuk memastikan hasil yang dapat diandalkan dan sesuai dengan standar metrologi internasional.

Evaluasi Kesesuaian dan Sertifikasi (Conformity Assessment and Certification)

Evaluasi Kesesuaian dan Sertifikasi

Evaluasi kesesuaian adalah proses verifikasi bahwa instrumen timbang memenuhi semua persyaratan yang ditetapkan dalam OIML R 76-1. Proses ini mencakup beberapa langkah penting:

  • Pemeriksaan Awal:
    • Dilakukan sebelum instrumen dipasarkan untuk memastikan kepatuhan terhadap spesifikasi teknis dan metrologi.
    • Melibatkan pengujian prototipe oleh badan sertifikasi yang berwenang.
  • Verifikasi Awal dan Periodik:
    • Verifikasi awal dilakukan saat instrumen pertama kali dipasang dan digunakan.
    • Verifikasi periodik dilakukan secara berkala untuk memastikan instrumen tetap memenuhi standar selama masa penggunaannya.
  • Penerbitan Sertifikat Kesesuaian:
    • Jika instrumen lulus semua pengujian, badan sertifikasi akan menerbitkan sertifikat kesesuaian.
    • Sertifikat ini menjadi bukti bahwa instrumen timbang dapat digunakan dalam transaksi perdagangan atau aplikasi lainnya yang membutuhkan pengukuran akurat.
  • Pengawasan Pasar:
    • Pihak berwenang dapat melakukan inspeksi dan pengujian di lapangan untuk memastikan tidak ada perubahan atau manipulasi yang dapat mempengaruhi akurasi instrumen timbang.
    • Jika ditemukan ketidaksesuaian, instrumen dapat ditarik dari pasar atau dikenakan sanksi tertentu.

Evaluasi kesesuaian sangat penting untuk memastikan bahwa alat timbang yang digunakan dalam perdagangan dan industri tetap mematuhi standar internasional dan memberikan hasil yang dapat dipercaya.

Verifikasi dan Kalibrasi (Verification and Calibration)

Proses verifikasi dan kalibrasi adalah langkah penting dalam memastikan keakuratan instrumen timbang sesuai dengan standar OIML R 76-1. Berikut adalah tahapannya:

  • Verifikasi Awal: Dilakukan sebelum instrumen digunakan secara komersial untuk memastikan bahwa spesifikasi teknis dan metrologi terpenuhi. Proses ini melibatkan pengujian akurasi, pengulangan pengukuran, serta ketahanan instrumen terhadap pengaruh lingkungan.
  • Verifikasi Berkala: Setelah digunakan dalam periode tertentu, instrumen timbang harus diverifikasi ulang untuk memastikan bahwa masih memenuhi persyaratan akurasi dan performa.
  • Kalibrasi: Proses ini bertujuan untuk menentukan penyimpangan hasil pengukuran instrumen dibandingkan dengan standar referensi. Kalibrasi dilakukan oleh laboratorium terakreditasi menggunakan metode dan peralatan yang telah sesuai dengan standar internasional.
  • Tanda dan Segel Verifikasi: Instrumen yang telah diverifikasi akan diberikan segel atau tanda yang menandakan kepatuhannya terhadap standar OIML.

Pengawasan dan Kepatuhan Regulasi (Market Surveillance and Regulatory Compliance)

Agar instrumen timbang tetap sesuai dengan regulasi, diperlukan pengawasan pasar yang ketat oleh otoritas terkait. Beberapa aspek penting dalam pengawasan ini meliputi:

  • Pemeriksaan Inspeksi Lapangan: Otoritas metrologi dapat melakukan inspeksi di lokasi penggunaan instrumen timbang untuk memastikan bahwa alat tersebut masih memenuhi standar.
  • Pengujian Acak: Instrumen timbang yang beredar di pasaran dapat diuji secara acak untuk mengevaluasi akurasinya dan memastikan tidak ada modifikasi ilegal yang dilakukan oleh pengguna.
  • Sanksi dan Penarikan Produk: Jika ditemukan ketidaksesuaian, instrumen yang tidak memenuhi standar dapat dikenakan sanksi administratif atau bahkan ditarik dari pasaran.
  • Peningkatan Kesadaran Pengguna: Pengguna instrumen timbang harus diberi edukasi mengenai kepatuhan terhadap regulasi metrologi serta pentingnya verifikasi dan kalibrasi berkala.

Inovasi dan Perkembangan Teknologi dalam Instrumen Timbang

Seiring dengan perkembangan teknologi, instrumen timbang terus mengalami inovasi untuk meningkatkan akurasi, efisiensi, dan kemudahan penggunaan. Beberapa tren terbaru dalam teknologi instrumen timbang meliputi:

  • Timbangan Digital dengan Sensor Presisi Tinggi: Sensor berbasis teknologi strain gauge atau load cell yang lebih sensitif memungkinkan pembacaan massa dengan ketelitian tinggi.
  • Integrasi IoT dan Smart Weighing Systems: Timbangan modern dapat terhubung ke sistem berbasis cloud, memungkinkan pemantauan dan analisis data penimbangan secara real-time.
  • Kecerdasan Buatan (AI) dalam Kalibrasi Otomatis: AI digunakan untuk mendeteksi perubahan lingkungan yang mempengaruhi akurasi dan secara otomatis menyesuaikan pengukuran.
  • Material dan Desain Ergonomis: Penggunaan material yang lebih ringan namun tahan lama meningkatkan daya tahan serta kenyamanan pengguna dalam operasional harian.

Perkembangan ini menunjukkan bahwa instrumen timbang terus beradaptasi dengan kebutuhan industri modern dan regulasi metrologi yang semakin ketat.

Format Laporan Uji (Test Report Format) dan Lampiran

Laporan uji harus disusun sesuai format standar dan mencakup:

  • Identifikasi instrumen timbang.
  • Hasil pengujian dengan rincian metode yang digunakan.
  • Kesimpulan apakah alat timbang memenuhi atau tidak standar yang ditetapkan.

Sedangkan Lampiran dalam standar ini mencakup informasi tambahan seperti:

  • Tabel referensi mengenai kesalahan maksimum yang diperbolehkan.
  • Contoh kasus penggunaan standar dalam aplikasi industri.

Sebagai penutup, Standar OIML R 76-1 memainkan peran penting dalam memastikan keakuratan dan keandalan instrumen timbang tidak otomatis. Dengan mengikuti persyaratan metrologi dan teknis yang telah ditetapkan, industri dapat memastikan bahwa alat timbang yang digunakan memenuhi standar internasional dan dapat diandalkan dalam berbagai aplikasi.

Penerapan standar ini sangat krusial dalam metrologi legal, perdagangan, serta pengukuran industri untuk menjamin transparansi dan akurasi dalam penimbangan. Dengan memahami isi dokumen ini, produsen dan pengguna instrumen timbang dapat meningkatkan kepatuhan terhadap regulasi yang berlaku.

Jika teman-teman ingin lebih paham terkait standar ini, sangat disarankan mengikuti training kalibrasi khususnya untuk ruang lingkup massa.

Oiya, dokumen OIML R 76-1 Edition 2006 (E) Non-automatic weighing instruments Part 1: Metrological and technical requirements – Tests bisa teman-teman dapatkan di halaman download atau searching langsung di google.